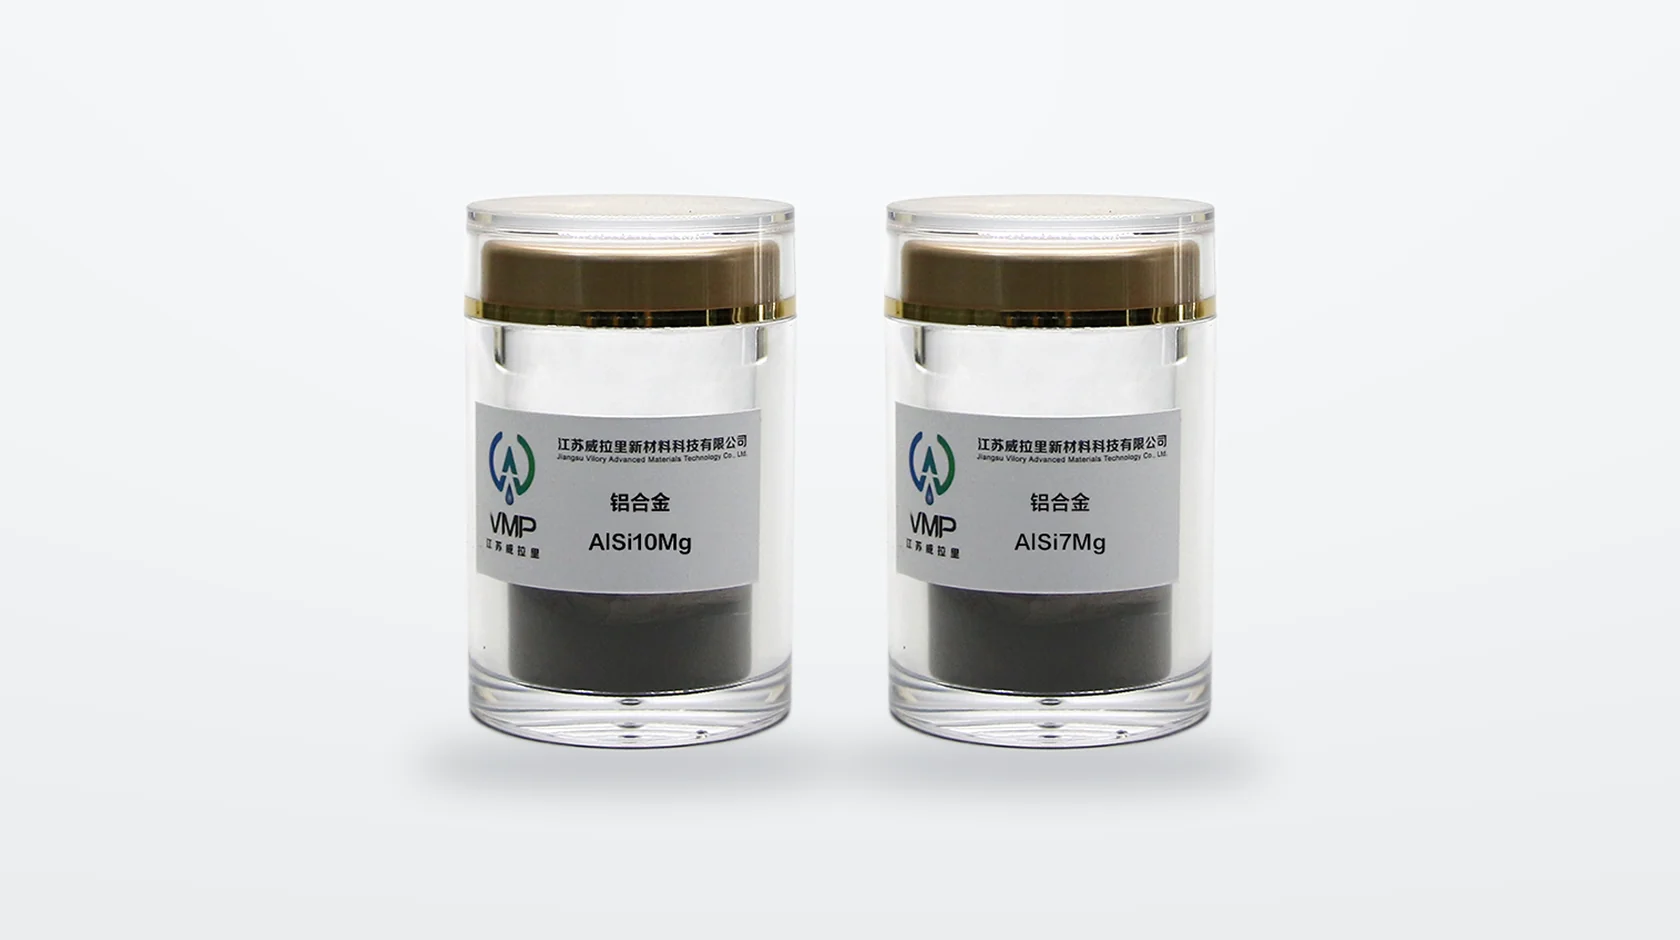
В каталоге VMPowder два алюминиевых порошка для SLM/LPBF-печати: AlSi10Mg и AlSi7Mg. Оба сплава - силумины, то есть сплавы алюминия с кремнием и небольшой добавкой магния. Из них печатают лёгкие корпуса, кронштейны, теплообменники и детали, которые раньше отливали.
Ниже - чем сплавы различаются по составу, какие у них свойства после печати и после термообработки, почему алюминиевый порошок боится влаги и что спросить у поставщика, чтобы не ошибиться с маркой и фракцией. Цифры сверены по паспортам нескольких производителей оборудования и порошка, стандарту EN 1706 и рецензируемым статьям, ссылки - в конце статьи.

Коротко: что выбрать
| Если важно | Смотрите | Почему |
|---|---|---|
| Прочность сразу после печати | AlSi10Mg | на одной установке Nikon SLM 280 со слоем 30 мкм предел прочности 465-475 МПа против 420-430 МПа у AlSi7Mg0.6 8, 9 |
| Пластичность, запас на деформацию | AlSi7Mg | там же удлинение 8-11 % против 6-9 % у AlSi10Mg 8, 9 |
| Стандарт на готовую деталь и готовые режимы печати | AlSi10Mg | есть ASTM F3318 на детали, наборы параметров есть у EOS, Nikon SLM, Renishaw 1, 6, 8, 13 |
| Теплообменник, высокая теплопроводность | AlSi10Mg после термообработки | по паспорту EOS теплопроводность растёт со 100-110 до 155-165 Вт/(м·К) 1 |
| Одинаковые свойства по всей платформе | AlSi10Mg с T6 | EOS рекомендует T6 для контролируемых свойств и меньшего разброса, ценой снижения прочности 1 |
Все цифры получены на конкретных установках и режимах. На другом принтере и другом наборе параметров значения будут отличаться, поэтому окончательный выбор делают по паспорту партии и образцам-свидетелям, напечатанным вместе с деталью.
Состав: чем AlSi10Mg отличается от AlSi7Mg
Главное различие видно по названию: в AlSi10Mg кремния больше. Кремний отвечает за литейные свойства: в EN 1706 они у AlSi10Mg оценены на «отлично», у AlSi7Mg на «хорошо» 10, 11. Упрочнение дают выделения Mg2Si, соединения магния с кремнием 13. Остальные элементы - примеси, их содержание ограничено сверху.
| Элемент, % масс. | AlSi10Mg, EN AC-43000 | AlSi7Mg, EN AC-42000 | AlSi7Mg0.6 (F357), паспорт AddUp |
|---|---|---|---|
| Si, кремний | 9,0-11,0 | 6,5-7,5 | 6,5-7,5 |
| Mg, магний | 0,20-0,45 | 0,20-0,65 | 0,45-0,70 |
| Mg в паспортах порошка | 0,25-0,45 (Gränges, Renishaw) | - | 0,40-0,70 (Nikon SLM, AMS 4289) |
| Fe, железо | не более 0,55 | не более 0,55 | не более 0,19 |
| Cu, медь | не более 0,05 | не более 0,20 | не более 0,05 |
| Mn, марганец | не более 0,45 | не более 0,35 | не более 0,10 |
| Zn, цинк | не более 0,10 | не более 0,15 | не более 0,07 |
| Al, алюминий | остальное | остальное | остальное |
Первые два столбца - пределы EN 1706:2020 для литейных сплавов 10, 11, те же пределы для AlSi10Mg приводят EOS и Nikon SLM 1, 8. Производители порошка часто сужают диапазон магния 9, 12, 13. Для печати паспорта AddUp и Nikon SLM описывают AlSi7Mg в варианте с повышенным магнием AlSi7Mg0.6, он же F357 2, 9. Какой именно вариант в поставке, смотрите в паспорте партии.
Свойства после печати и после термообработки
Напечатанный алюминий ведёт себя не так, как литой. Расплав в лазерной ванне застывает очень быстро, у металла получается мелкое зерно и ячеистая структура с пересыщенным кремнием твёрдым раствором 5. Поэтому в состоянии «как напечатано» он заметно прочнее литья того же состава, сравните первые строки таблицы с последней 5, 7, 10.
| Сплав и состояние | Направление | Предел текучести Rp0,2, МПа | Предел прочности Rm, МПа | Удлинение A, % |
|---|---|---|---|---|
| AlSi10Mg, как напечатано, EOS | вертикаль | 233 | 466 | 6,3 |
| AlSi10Mg, как напечатано, EOS | горизонталь | 270 | 461 | 10,2 |
| AlSi7Mg0.6, как напечатано, AddUp | горизонталь | 276 ± 2 | 422 ± 12 | 9 ± 2 |
| AlSi7Mg0.6, как напечатано, AddUp | вертикаль | 244 ± 1 | 417 ± 10 | 9 ± 2 |
| AlSi10Mg, производитель VMP | не указано | не менее 250 | не менее 420 | не менее 8 |
| AlSi7Mg, производитель VMP | не указано | 260 ± 20 | 460 ± 20 | 8 ± 2 |
| AlSi10Mg, литьё в кокиль, T6, EN 1706 | не указано | 220 | 260 | 1 |
AlSi10Mg - EOS M 290, слой 30 мкм, испытания по EN ISO 6892-1 1. AlSi7Mg0.6 - AddUp FormUp 350, слой 50 мкм, испытания по ASTM E8 2. Данные VMP - со страниц производителя 18, состояние образцов, установка и слой там не указаны. Установки и режимы разные, поэтому строки между сплавами сравнивают ориентировочно; сравнение на одной установке - в таблице «Коротко: что выбрать».
Другие паспорта AlSi10Mg дают тот же порядок цифр. Заметно влияет толщина слоя: толстый слой ускоряет печать, но прочность снижается 8, 12, 13.
| Паспорт AlSi10Mg | Установка | Слой, мкм | Предел прочности Rm после печати, МПа |
|---|---|---|---|
| Nikon SLM | SLM 280, SLM 500, NXG 600 | 30-60 | 425-475 |
| Nikon SLM | SLM 280, NXG 600 | 90 | 330-425 |
| Nikon SLM | SLM 500 | 120 | 350-380 |
| Gränges | не указано | 50 | 447 |
| Renishaw | AM250 | 25 | 366-400 |
Для расчёта детали опирайтесь на паспорт партии и испытания образцов со своей установки.
Что делает термообработка
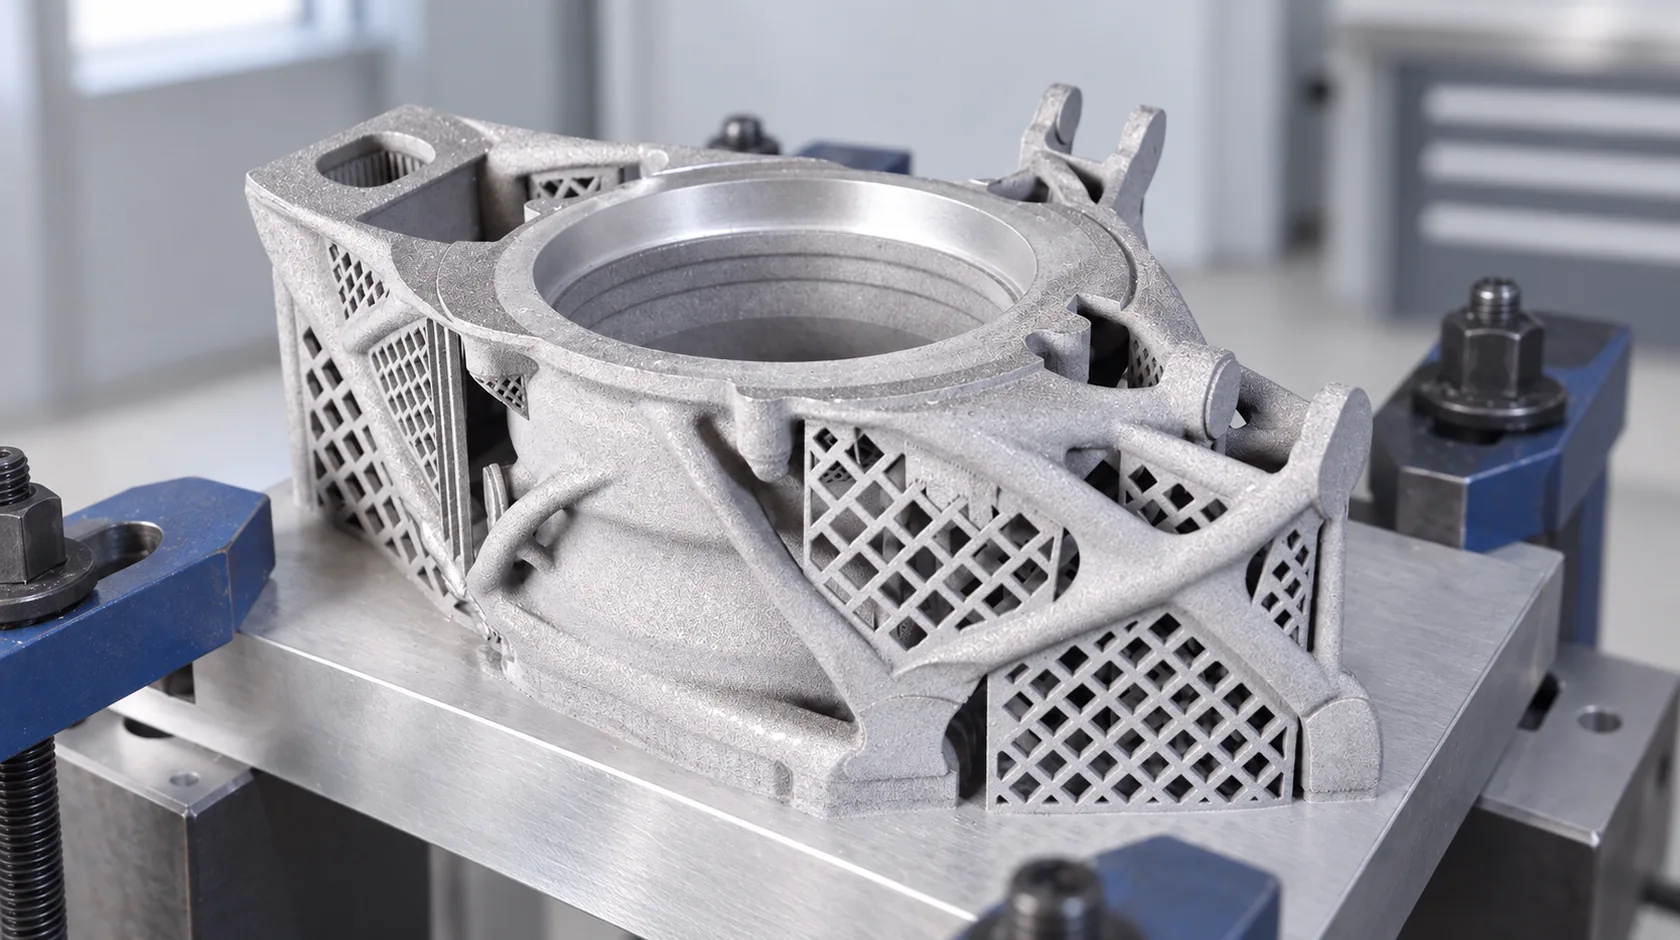
Закалка со старением T6 и отжиг для снятия напряжений прочность напечатанной детали, как правило, не поднимают, а снижают: мелкая структура после быстрой кристаллизации при нагреве теряет своё преимущество. Взамен растёт удлинение, свойства по направлениям выравниваются, а разброс становится меньше 1. Бывают исключения, и есть мягкий вариант - прямое старение около 160 °C без закалки: оно прочность сохраняет или немного поднимает 8, 16. Цифры по каждому режиму - в таблице.
| Сплав и режим | Источник | Rm до, МПа | Rm после, МПа | Что ещё меняется |
|---|---|---|---|---|
| AlSi10Mg, T6: 530 °C 30 мин, вода, 165 °C 6 ч | EOS | 461-466 | 310-320 | удлинение до 11 %, свойства ровнее по направлениям |
| AlSi10Mg, снятие напряжений 270 °C 90 мин | EOS | 461-466 | 310 | удлинение 9 % |
| AlSi10Mg, снятие напряжений 285 °C 2 ч, слой 30-60 мкм | Nikon SLM | 425-470 | 275-295 | удлинение растёт |
| AlSi10Mg, снятие напряжений 300 °C 2 ч | Gränges | 447 | 285 | удлинение с 5 до 12 % |
| AlSi10Mg, снятие напряжений 300 °C 2 ч, вертикаль | Renishaw | 366 | 394 | исключение: прочность выросла |
| AlSi10Mg, прямое старение 160 °C 6 ч, слой 120 мкм | Nikon SLM | 350-380 | 365-390 | прочность немного выросла |
| AlSi7Mg0.6, снятие напряжений 210 °C 2 ч | AddUp | 417-422 | 372-395 | удлинение 7-9 % |
| AlSi7Mg0.6, литейный T6 | Vaudreuil 2022 | 393 | 233 | режим старения нужно подбирать отдельно |
Источники строк: EOS 1, Nikon SLM 8, Gränges 12, Renishaw 13, AddUp 2, Vaudreuil и соавторы 3. Cerri и Ghio показали, что для AlSi7Mg0.6 и AlSi10Mg прямое старение даёт лучшее сочетание прочности и удлинения, чем T6 16. EOS отдельно предупреждает, что после термообработки пористость может немного вырасти 17.
Итого: если нужна максимальная прочность, деталь оставляют в состоянии «как напечатано» или применяют прямое старение. T6 и отжиг выбирают, когда важнее пластичность, одинаковые свойства по направлениям или теплопроводность. Температура платформы тоже влияет: EOS печатает AlSi10Mg при 35 °C и предупреждает, что при сильном подогреве в долгих заданиях деталь может состариться прямо в камере 17.
Теплопроводность и герметичность
Алюминиевые сплавы берут для теплообменников, радиаторов и охлаждаемых корпусов, где внутренние каналы нельзя сделать фрезой. У напечатанного AlSi10Mg теплопроводность сильно зависит от состояния: после термообработки она растёт примерно в полтора раза и выходит на уровень литого сплава 1, 10, 11, 17.
| Материал и состояние | Теплопроводность, Вт/(м·К) | Электропроводность по горизонтали, % IACS |
|---|---|---|
| AlSi10Mg, как напечатано | 100 по вертикали, 110 по горизонтали | 25 |
| AlSi10Mg, после T6 по EOS | 165 по вертикали, 155 по горизонтали | 44 |
| AlSi10Mg, после снятия напряжений | 160 по вертикали, 165 по горизонтали | 44 |
| AlSi10Mg, литьё, EN 1706 | 140-170 | - |
| AlSi7Mg, литьё, EN 1706 | 150-170 | - |
| AlSi7Mg0.6, справочно, AddUp | 151 при 25 °C | - |
Напечатанный AlSi10Mg - по паспорту EOS 1, 17, литьё - по EN 1706 10, 11, AlSi7Mg0.6 - по AddUp 2. EOS также указывает газоплотность: при стенке 2 мм утечка по гелию на уровне 10-6 мбар·л/с 17. Это важно для корпусов с жидкостью или газом.
Где применяют
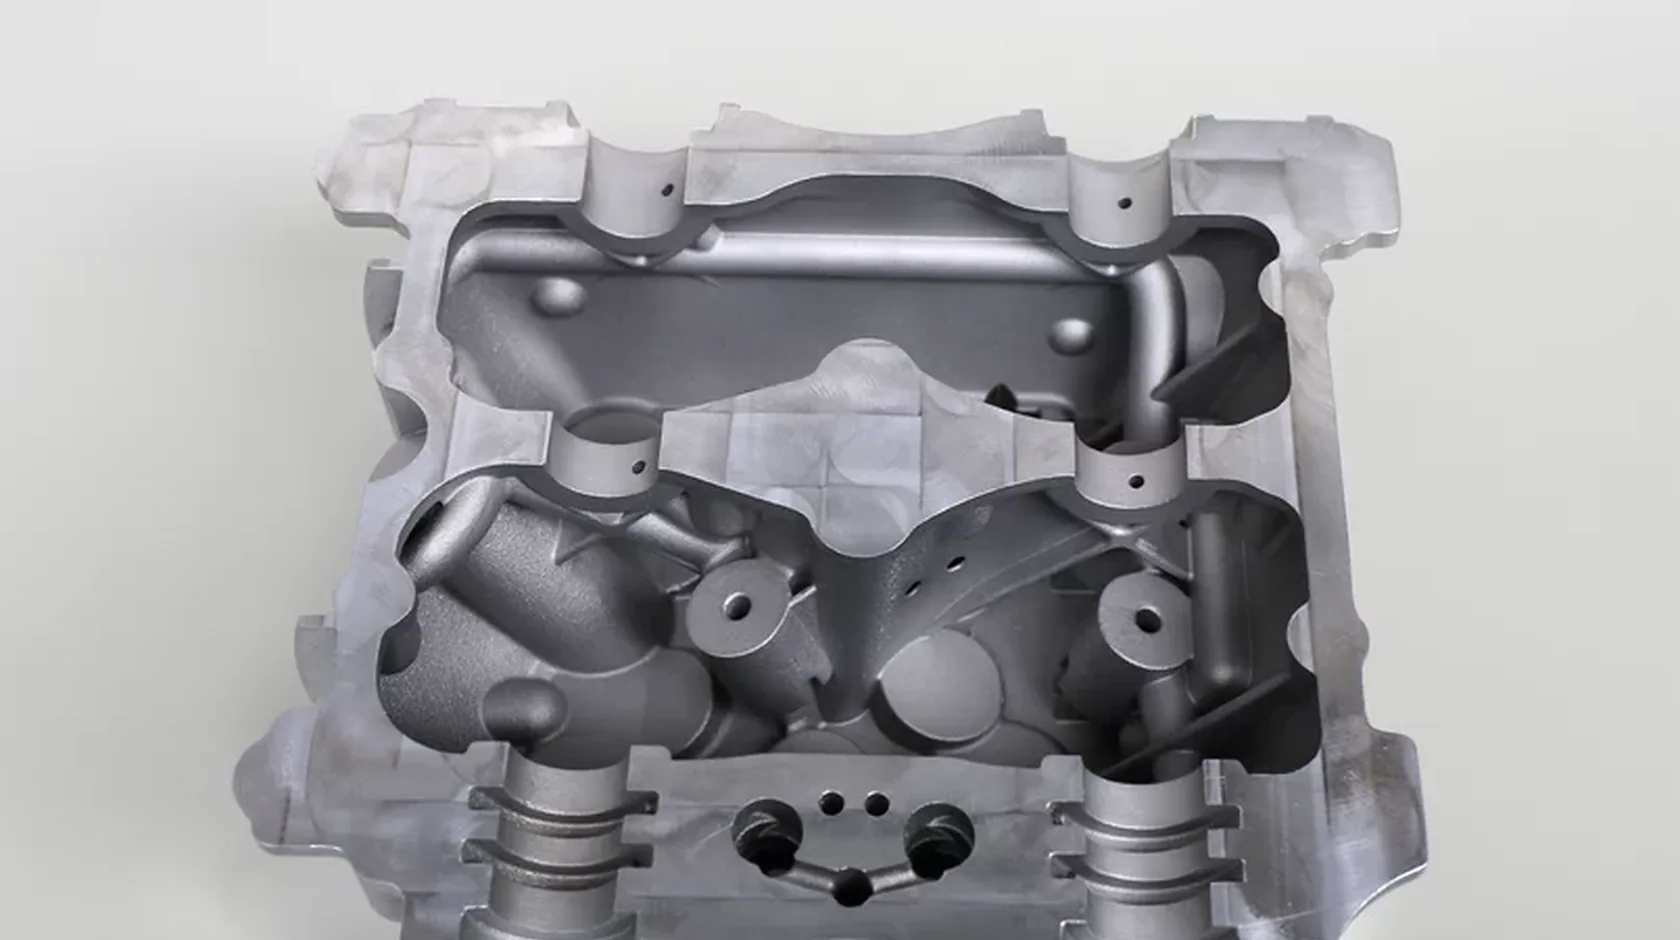
- Облегчённые конструкции: кронштейны, рычаги, крепления после топологической оптимизации.
- Теплообмен и охлаждение электроники: теплообменники, радиаторы, корпуса с каналами охлаждения 13.
- Корпуса и кожухи приборов и узлов, в том числе газоплотные.
- Замена литья в малых сериях и прототипах, когда делать форму невыгодно.
- Авиация и автомобилестроение - отрасли, которые называют в паспортах EOS, AddUp, Nikon SLM и Renishaw 1, 2, 8, 13.
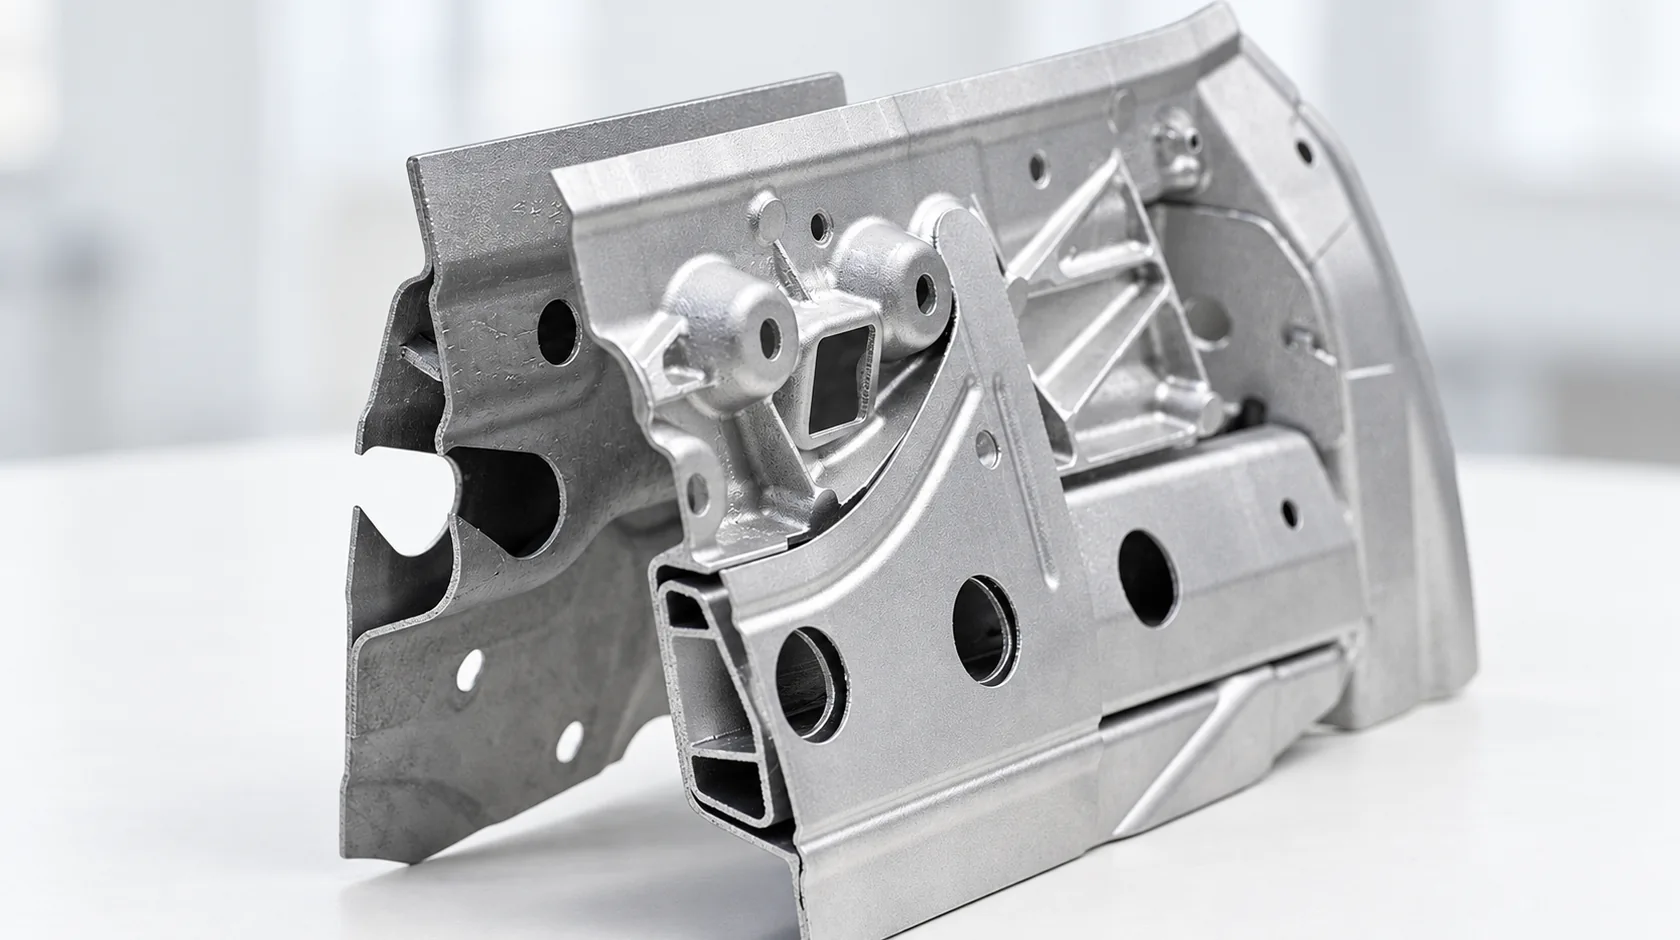
AlSi7Mg рассматривают там же, где AlSi10Mg, когда от детали нужен больший запас пластичности. Если деталь работает на удар или знакопеременную нагрузку, сравните оба сплава на образцах со своей установки.
Порошок: фракция, влага, плотность
Для SLM/LPBF используют сферический газораспылённый порошок. Фракцию выбирают по спецификации принтера: производители оборудования работают с одной и той же фракцией на разных толщинах слоя 2, 8, 9. Плотность в карточках относится к порошку, а не к металлу: между частицами есть воздух, поэтому она заметно ниже плотности напечатанной детали 1, 2, 8, 12.
| Параметр | Значение | Источник |
|---|---|---|
| Фракция в каталоге VMPowder | 15-53 мкм | карточки AlSi10Mg и AlSi7Mg |
| Порошок на слоях 30-120 мкм | 20-63 мкм | Nikon SLM 8, 9 |
| Порошок на слое 50 мкм | 20-63 мкм | AddUp 2 |
| Распределение частиц D10 / D50 / D90 | 26-32 / 40-45 / 53-61 мкм | Gränges 12 |
| Порошок AlSi10Mg VMP: насыпная / после утряски | не менее 1,2 / не менее 1,4 г/см³ | производитель VMP 18 |
| Порошок AlSi7Mg VMP: насыпная / после утряски | не менее 1,35 / не менее 1,5 г/см³ | производитель VMP 18 |
| Порошок AlSi10Mg Gränges: насыпная / после утряски | 1,3 / 1,6 г/см³ | Gränges 12 |
| Напечатанный металл | 2,67-2,68 г/см³ | EOS, Nikon SLM, AddUp, Gränges 1, 2, 8, 12 |
Влага и водородная пористость
Алюминиевый порошок чувствителен к влаге сильнее стального. В сравнении Weiss и соавторов качество и воспроизводимость деталей из увлажнённого порошка AlSi10Mg и Ti6Al4V зависели от влажности, а у 316L и IN718 почти нет 15. Влага на поверхности частиц в лазерной ванне даёт водород, и в металле появляются газовые поры 4. Riener и соавторы показали, что после хранения во влажной среде плотность и прочность деталей падают, а сушка порошка в вакуумной печи возвращает их 14. Режимы сушки для алюминия и ограничения по температуре - в статье о хранении и сушке металлических порошков.
Что запросить у поставщика
Название марки не гарантирует, что порошок подойдёт вашей установке. Перед заказом запросите паспорт партии и сверьте:
- марку и стандарт, по которому заявлен химический состав;
- фактический химический состав партии, включая содержание кислорода;
- гранулометрию: диапазон фракции и распределение частиц по размерам;
- насыпную плотность, плотность после утряски и текучесть порошка;
- газ, в котором порошок распыляли, и тару, в которой он хранился.
Общая логика выбора порошка под задачу - в статье как выбрать металлический порошок для 3D-печати.
Итог
AlSi10Mg - базовый алюминиевый сплав для SLM/LPBF: он прочнее после печати, под него есть готовые наборы параметров у производителей оборудования и стандарт ASTM F3318 на детали 6. AlSi7Mg в варианте AlSi7Mg0.6 немного уступает по прочности и выигрывает по удлинению. T6 и отжиг у обоих сплавов снижают прочность, но выравнивают свойства и поднимают теплопроводность, поэтому режим выбирают под задачу детали, а не по привычке литейщиков.
Подобрать алюминиевый порошок
Порошки AlSi10Mg и AlSi7Mg - в разделе алюминиевых порошков. Напишите модель принтера, толщину слоя и что печатаете - поможем выбрать сплав и фракцию.
office@vmpowder.ru · +7 (495) 191-75-73
Частые вопросы
Чем AlSi10Mg отличается от AlSi7Mg?
Составом: в AlSi10Mg больше кремния, а в варианте AlSi7Mg0.6, который описывают паспорта для печати, больше магния. На одной установке AlSi10Mg после печати прочнее, а AlSi7Mg0.6 пластичнее. Цифры - в таблице «Коротко: что выбрать» и в разделе «Состав».
Нужна ли термообработка после печати?
Зависит от задачи. T6 и отжиг для снятия напряжений обычно снижают прочность, но повышают удлинение, выравнивают свойства и поднимают теплопроводность. Если нужна максимальная прочность, деталь оставляют как напечатано или применяют прямое старение. Как меняются цифры при каждом режиме - в таблице раздела «Что делает термообработка».
Какую фракцию выбрать?
По спецификации принтера. В каталоге есть две фракции, а производители оборудования работают с одной фракцией на разных толщинах слоя. Подробности - в таблице раздела «Порошок: фракция, влага, плотность».
Зачем сушить алюминиевый порошок?
Влага на частицах в лазерной ванне даёт водород, и в металле появляются газовые поры. По исследованиям, увлажнённый AlSi10Mg даёт детали с меньшей плотностью и прочностью, а вакуумная сушка это исправляет. Температуру сушки алюминия ограничивают, подробности в статье о хранении и сушке порошков.
Почему плотность в карточке меньше плотности металла?
В карточке указана плотность порошка: между частицами есть воздух. Напечатанный металл почти вдвое плотнее. Значения по паспортам - в таблице раздела «Порошок: фракция, влага, плотность».
Что значит АСП-30 AlSi10Mg в названии порошка?
Так некоторые продавцы называют свой сферический порошок AlSi10Mg. Буквы и цифры перед маркой не входят в обозначение сплава по EN 1706 (там он EN AC-43000 или EN AC-AlSi10Mg), поэтому порошки разных поставщиков сравнивают не по названию, а по паспорту: химический состав, фракция, плотность порошка, текучесть.
Есть ли стандарт на детали из AlSi10Mg?
Да, ASTM F3318-18 - требования к деталям из AlSi10Mg, изготовленным лазерным сплавлением в порошковом слое. Он охватывает состав порошка и детали, микроструктуру, термообработку и минимальные механические свойства при растяжении.
Какой алюминиевый сплав прочнее?
После печати - AlSi10Mg, если сравнивать на одном принтере и одном режиме. На разных установках и толщинах слоя цифры заметно отличаются, поэтому в статье они сведены в таблицы, а для расчёта берут паспорт партии и свои образцы.
Источники и ссылки
- EOS GmbH. EOS Aluminium AlSi10Mg, EOS M 290, 30 мкм. Онлайн-паспорт материала, прочитан 25.09.2026
- AddUp. Material Data Sheet AlSi7Mg0.6, version US-09152023-0309
- Vaudreuil S., Bencaid S.-E., Vanaei H.R., El Magri A. Effects of Power and Laser Speed on the Mechanical Properties of AlSi7Mg0.6 Manufactured by Laser Powder Bed Fusion. Materials, 2022, 15(23), 8640
- Weingarten C. et al. Formation and reduction of hydrogen porosity during selective laser melting of AlSi10Mg. Journal of Materials Processing Technology, 2015, 221, 112-120
- Van Cauwenbergh P. et al. Unravelling the multi-scale structure-property relationship of laser powder bed fusion processed and heat-treated AlSi10Mg. Scientific Reports, 2021, 11, 6423
- ASTM F3318-18. Standard for Additive Manufacturing - Finished Part Properties - Specification for AlSi10Mg with Powder Bed Fusion - Laser Beam
- Kempen K., Thijs L., Van Humbeeck J., Kruth J.-P. Mechanical Properties of AlSi10Mg Produced by Selective Laser Melting. Physics Procedia, 2012, 39, 439-446
- Nikon SLM Solutions. Material Data Sheet AlSi10Mg, DIN EN 1706 / EN AC-43000 / ASTM F3318, MDS_AlSi10Mg_2026-01.1
- Nikon SLM Solutions. Material Data Sheet F357, AMS4289
- Raffmetal. EN AB и AC-43000 AlSi10Mg: состав и свойства по EN 1676 и EN 1706:2020
- Raffmetal. EN AB и AC-42000 AlSi7Mg: состав и свойства по EN 1676 и EN 1706:2020
- Gränges Powder Metallurgy. AM Material Datasheet AlSi10Mg, revision 10.2023
- Renishaw. Data sheet AlSi10Mg-0403 powder for additive manufacturing, AM250
- Riener K., Oswald S., Winkler M., Leichtfried G.J. Influence of storage conditions and reconditioning of AlSi10Mg powder on the quality of parts produced by laser powder bed fusion (LPBF). Additive Manufacturing, 2021, 39, 101896
- Weiss C., Heslenfeld J., Saewe J.K., Bremen S., Häfner C.L. Investigation on the influence of powder humidity in Laser Powder Bed Fusion (LPBF). Procedia CIRP, 2022, 111, 115-120
- Cerri E., Ghio E. Aging Profiles of AlSi7Mg0.6 and AlSi10Mg0.3 Alloys Manufactured via Laser-Powder Bed Fusion: Direct Aging versus T6. Materials, 2022, 15(17), 6126
- EOS GmbH. EOS Aluminium AlSi10Mg. Material Data Sheet, Status 01/2022 (PDF)
- VMP (Jiangsu Vilory Advanced Materials). AlSi10Mg и AlSi7Mg: страницы продукции производителя, прочитаны 25.09.2026


