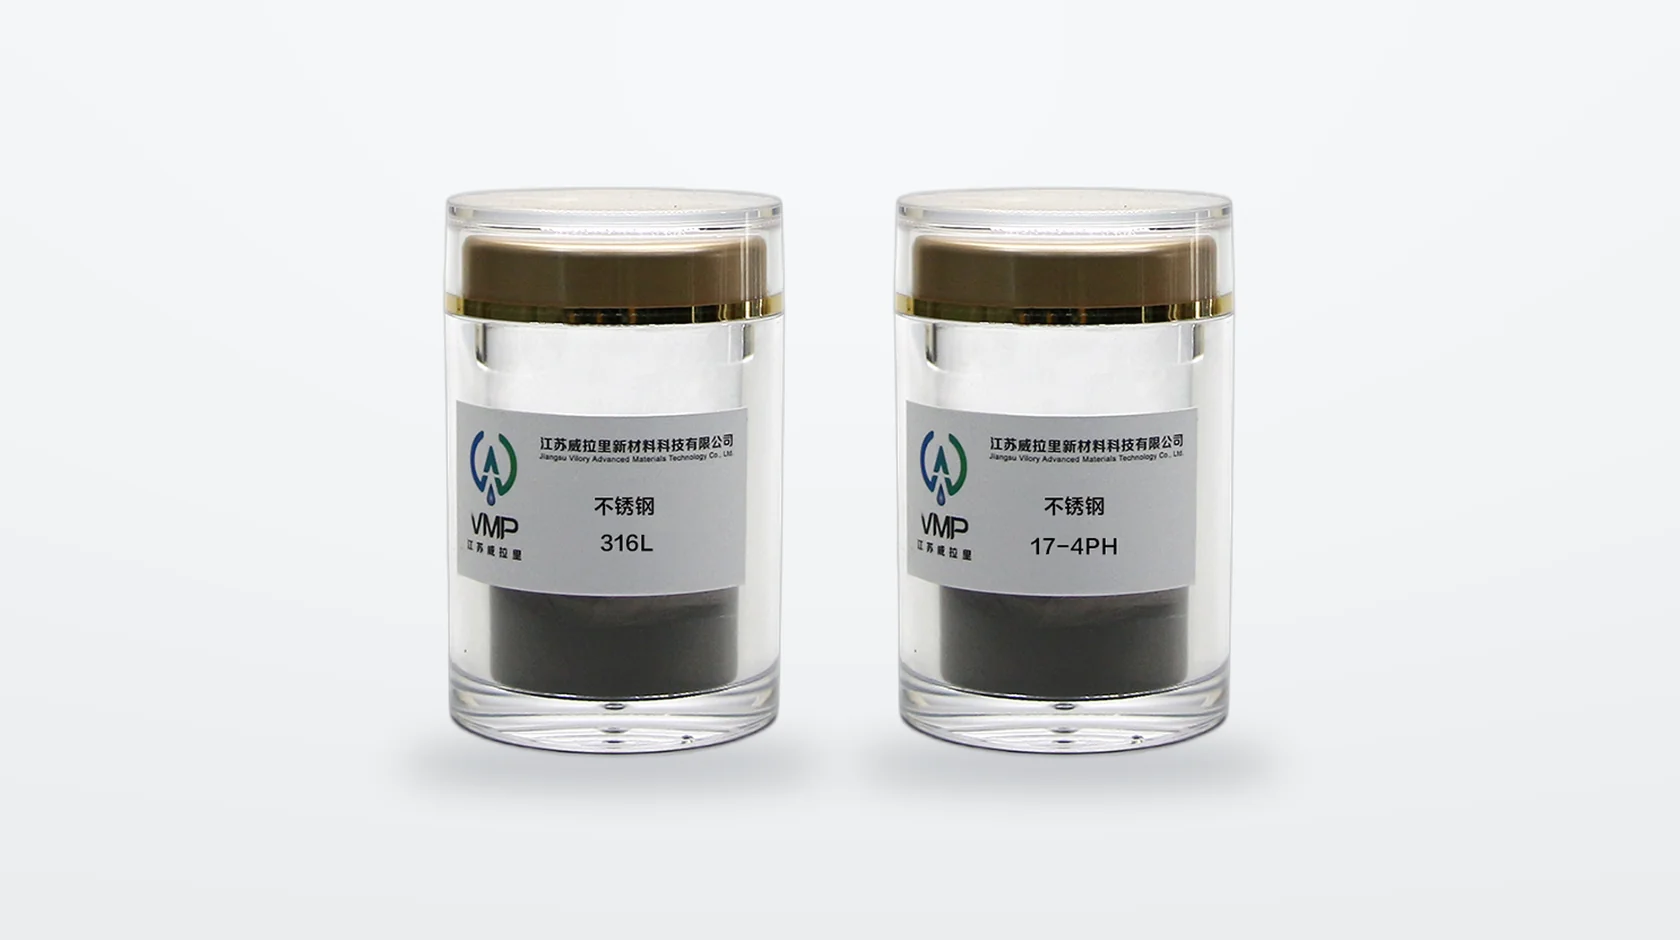
Российский аналог ищут, когда в чертеже стоит марка по ГОСТ, а печатать деталь нужно из импортного порошка, или наоборот. Чаще всего спрашивают про аналоги 316L, 304L и Inconel 718. Мы сверили все 24 марки каталога VMPowder с российскими стандартами по химическому составу. Ниже - общая таблица, как мы сравнивали и отдельно почему ЭП718 не аналог Inconel 718.
Как мы сравнивали состав
Таблиц соответствия зарубежным маркам нет ни в одном из семи ГОСТ, которые мы проверили 2, 3, 4, 5, 6, 7, 8. Поэтому аналог мы определяем только по химическому составу: берём пределы элементов нашего порошка по спецификации или брошюре производителя 1 и сравниваем их с таблицей марок ГОСТ. Если у производителя состава нет, берём пределы марки по её собственному стандарту: EN, AMS или EN ISO.
Похожее название - не довод. ЭП718 и Inconel 718 совпадают только цифрами, а 17-4PH и 07Х16Н4Б расходятся по меди. Совпадение мы оцениваем по четырём уровням:
порошок марка ГОСТ
Полное
пределы порошка внутри пределов марки
Примеры: TiAl6V4 - ВТ6, TA15 - ВТ20
Близкое
пределы пересекаются, решает паспорт партии
Примеры: 304L - 03Х18Н11, H13 - 4Х5МФ1С
Частичное
пределы едва касаются, или обязательный элемент есть только в одной марке
в ГОСТ марка БрХ1 приведена как CuCr1 по СТ СЭВ 731-77
Состав порошка и марки ГОСТ: схемы по каждой марке
У каждой пары - вывод и процент совпадения пределов, две самые показательные шкалы и под плюсом все элементы. На шкале синяя полоска - наш порошок, серая - марка ГОСТ: где полоски перекрываются, пределы совпадают. Процент показывает, какая часть допусков порошка попадает в пределы марки, в среднем по элементам. Вывод об аналоге мы делаем по ключевым элементам, поэтому у 17-4PH при заметном проценте - не аналог: меди в марке ГОСТ нет. Схемы нет у марок без аналога в ГОСТ и у CuCr: состава хромовой бронзы у производителя порошка нет. Inconel 718 разобран ниже отдельно.
TiAl6V4 и марка ГОСТ (ВТ6)
полное совпадение пределов: 100 %
Процент - какая часть допусков порошка попадает в пределы марки ГОСТ, в среднем по элементам.
Показательные элементы: алюминий и ванадий
TiAl6V4, спецификация VMPВТ6, ГОСТ 19807-91
Алюминий
5,5-6,75 · 5,3-6,8 %
Ванадий
3,5-4,5 · 3,5-5,3 %
Подробнее: все элементы
Массовая доля, %. У каждого элемента своя шкала: она охватывает только его пределы, от нуля - если есть «до» (не более).
Алюминий
5,5-6,75 · 5,3-6,8 %
Ванадий
3,5-4,5 · 3,5-5,3 %
Железо
до 0,3 · до 0,6 %
Кислород
до 0,1 · до 0,2 %
Углерод
до 0,08 · до 0,1 %
Азот
до 0,03 · до 0,05 %
TA15 и марка ГОСТ (ВТ20)
полное совпадение пределов: 100 %
Процент - какая часть допусков порошка попадает в пределы марки ГОСТ, в среднем по элементам.
Показательные элементы: алюминий и ванадий
TA15, спецификация VMPВТ20, ГОСТ 19807-91
Алюминий
5,5-7 · 5,5-7 %
Ванадий
0,8-2,5 · 0,8-2,5 %
Подробнее: все элементы
Массовая доля, %. У каждого элемента своя шкала: она охватывает только его пределы, от нуля - если есть «до» (не более).
Алюминий
5,5-7 · 5,5-7 %
Ванадий
0,8-2,5 · 0,8-2,5 %
Молибден
0,5-2 · 0,5-2 %
Цирконий
1,5-2,5 · 1,5-2,5 %
Железо
до 0,25 · до 0,25 %
Кислород
до 0,12 · до 0,15 %
Углерод
до 0,08 · до 0,1 %
TA1 и марка ГОСТ (ВТ1-0)
близкое совпадение пределов: 92 %
Процент - какая часть допусков порошка попадает в пределы марки ГОСТ, в среднем по элементам.
Показательные элементы: железо и углерод
TA1, брошюра VMPВТ1-0, ГОСТ 19807-91
Железо
до 0,25 · до 0,25 %
Углерод
до 0,1 · до 0,07 %
Подробнее: все элементы
Массовая доля, %. У каждого элемента своя шкала: она охватывает только его пределы, от нуля - если есть «до» (не более).
Процент - какая часть допусков порошка попадает в пределы марки ГОСТ, в среднем по элементам.
Показательные элементы: фосфор и цинк
CuSn10-C, EN 1982БрО10Ф1, ГОСТ 613-79БрО10Ц2, ГОСТ 613-79БрО10С10, ГОСТ 613-79
Фосфор
до 0,2 · 0,4-1,1 · нет · нет %
Цинк
до 0,5 · нет · 1-3 · нет %
Подробнее: все элементы
Массовая доля, %. У каждого элемента своя шкала: она охватывает только его пределы, от нуля - если есть «до» (не более).
Олово
9-11 · 9-11 · 9-11 · 9-11 %
Фосфор
до 0,2 · 0,4-1,1 · нет · нет %
Цинк
до 0,5 · нет · 1-3 · нет %
Свинец
до 1 · нет · нет · 8-11 %
Олово одинаковое, в каждой бронзе ГОСТ обязателен свой третий элемент.
Итог по таблице. Полное совпадение у трёх марок: TiAl6V4 с ВТ6, TA15 с ВТ20 и CuCr с БрХ1, если хрома в партии в пределах марки. Близкое - у TA1, 304L, M2, H13 и AlSi7Mg: здесь всё решает паспорт конкретной партии. Для никелевых сплавов, 17-4PH, 15-5PH и оловянной бронзы CuSn10 российской марки с таким же составом в ГОСТ нет. Для кобальт-хромовых сплавов, 18Ni300 и Corrax аналога в ГОСТ нет вообще.
Почему ЭП718 не Inconel 718
Российским аналогом Inconel 718 часто называют сплав ХН45МВТЮБР, он же ЭП718. Так было написано и в нашей карточке до сверки: цифры в названии совпадают, и сплав тоже никелевый жаропрочный. По составу это другой сплав:
не аналог совпадение пределов: 0 %
Процент - какая часть допусков порошка попадает в пределы марки ГОСТ, в среднем по элементам.
Массовая доля, %. У каждого элемента своя шкала: она охватывает только его пределы, от нуля - если есть «до» (не более).
Никель
50-55 · 43-47 %
Хром
17-21 · 14-16 %
Ниобий
4,75-5,5 · 0,8-1,5 %
Молибден
2,8-3,3 · 4-5,2 %
Вольфрам
нет · 2,5-3,5 %
Титан
0,65-1,15 · 1,9-2,4 %
Алюминий
0,2-0,8 · 0,9-1,4 %
Пределы ни по одному основному элементу не пересекаются.
Пределы никеля, ниобия, хрома, молибдена, титана и алюминия не пересекаются, а вольфрам в Inconel 718 не входит вовсе 1, 3. Разный состав - разный сплав: режимы термообработки, свойства и допуски, отработанные для одного, на другой не переносятся. Сплава с составом Inconel 718 в ГОСТ 5632-2014 нет. То же с Inconel 625 и Hastelloy X: ХН75МБТЮ и ХН60ВТ, которые называют их аналогами, отличаются по молибдену, ниобию, вольфраму и железу, цифры - в общей таблице.
Если деталь по чертежу из ЭП718, заменить материал на Inconel 718 можно только по решению конструктора или заказчика. Где печатают Inconel 718, Inconel 625 и Hastelloy X, рассказываем в статье «3D-печать двигателей для БПЛА из инконеля».
Что делать, если в чертеже марка ГОСТ
Полное совпадение - сверьте паспорт партии порошка с пределами марки и работайте.
Близкое - запросите паспорт партии: если фактический состав попал в марку ГОСТ, это та же марка, если нет, замену согласуют с конструктором.
Частичное и не аналог - это другой материал. Замена возможна только с согласованием и, как правило, с испытаниями образцов.
Свойства напечатанной детали зависят не только от состава порошка, но и от режима печати и термообработки, поэтому даже при полном совпадении состава требования к детали проверяют на образцах. Общая логика выбора порошка - в статье «Как выбрать металлический порошок для 3D-печати».
Напишите марку из чертежа и что печатаете - сверим её с составом нашего порошка.
Ближайшая российская марка - 03Х17Н14М3 по ГОСТ 5632-2014. Совпадение частичное: хром и молибден пересекаются, а никеля в российской марке больше. Пределы - в общей таблице.
Есть ли российский аналог Inconel 718?
В ГОСТ 5632-2014 сплава с таким составом нет. ЭП718 (ХН45МВТЮБР) - другой сплав: в нём намного меньше ниобия, меньше хрома и есть вольфрам.
Какой аналог у 304L?
03Х18Н11 по ГОСТ 5632-2014, совпадение близкое: пределы хрома и никеля пересекаются, окончательно решает паспорт партии.
ВТ6 и TiAl6V4 - одно и то же?
По составу да: алюминий, ванадий и примеси порошка TiAl6V4 по спецификации производителя лежат внутри пределов ВТ6 по ГОСТ 19807-91.
Почему у кобальт-хромовых сплавов нет аналога?
В ГОСТ 5632-2014, куда входят российские коррозионностойкие и жаропрочные стали и сплавы, сплавов на основе кобальта нет.
Можно ли заменить марку ГОСТ порошком с близким совпадением?
Можно, если фактический состав партии по паспорту попадает в пределы марки ГОСТ. Если не попадает, замену согласуют с конструктором или заказчиком.
Двигатель для БПЛА бывает электрическим, поршневым или газотурбинным. В турбореактивном и газотурбинном двигателе для БПЛА есть горячая часть: камера сгорания, сопловой аппарат, корпус турбины, выхлопной тракт. Для таких деталей производители жаропрочных никелевых сплавов прямо указывают свои материалы 1, 2, 3. Самые известные из них - инконель (Inconel) Inconel 718 и Inconel 625, рядом с ними Hastelloy X.
Все три сплава печатают методом SLM/LPBF - селективного лазерного сплавления порошка слой за слоем. Ниже разберём, какие детали малых газотурбинных двигателей делают так, чем сплавы отличаются друг от друга и что показали публичные проекты. Речь о гражданских и исследовательских аппаратах и о малых ГТД в целом.
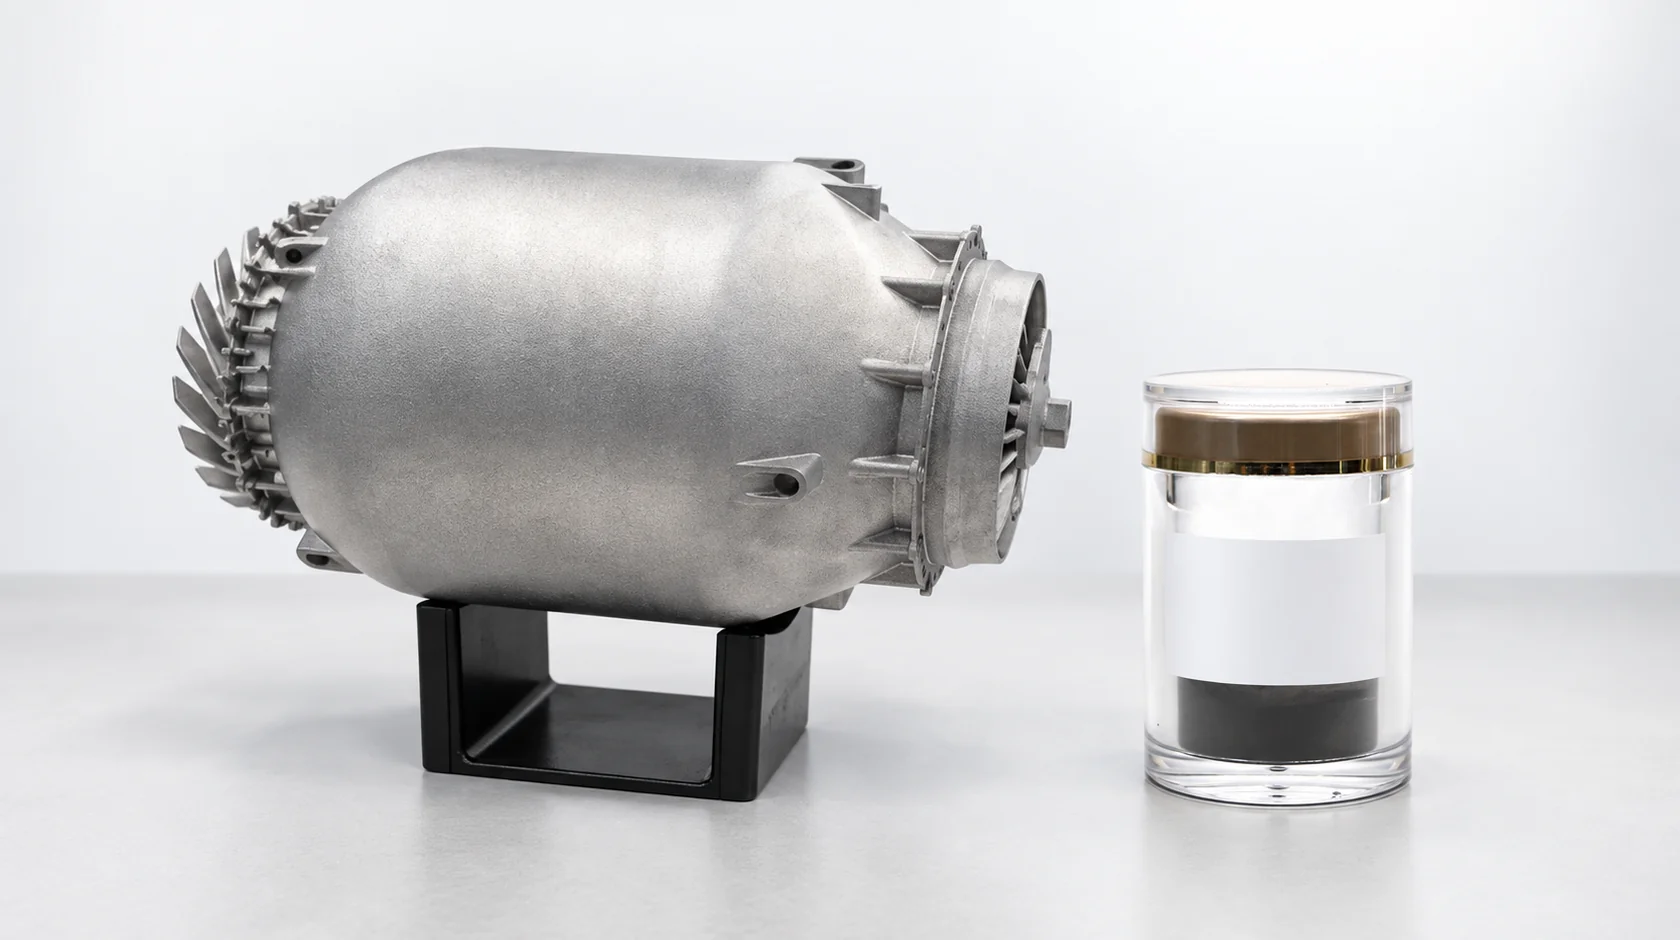
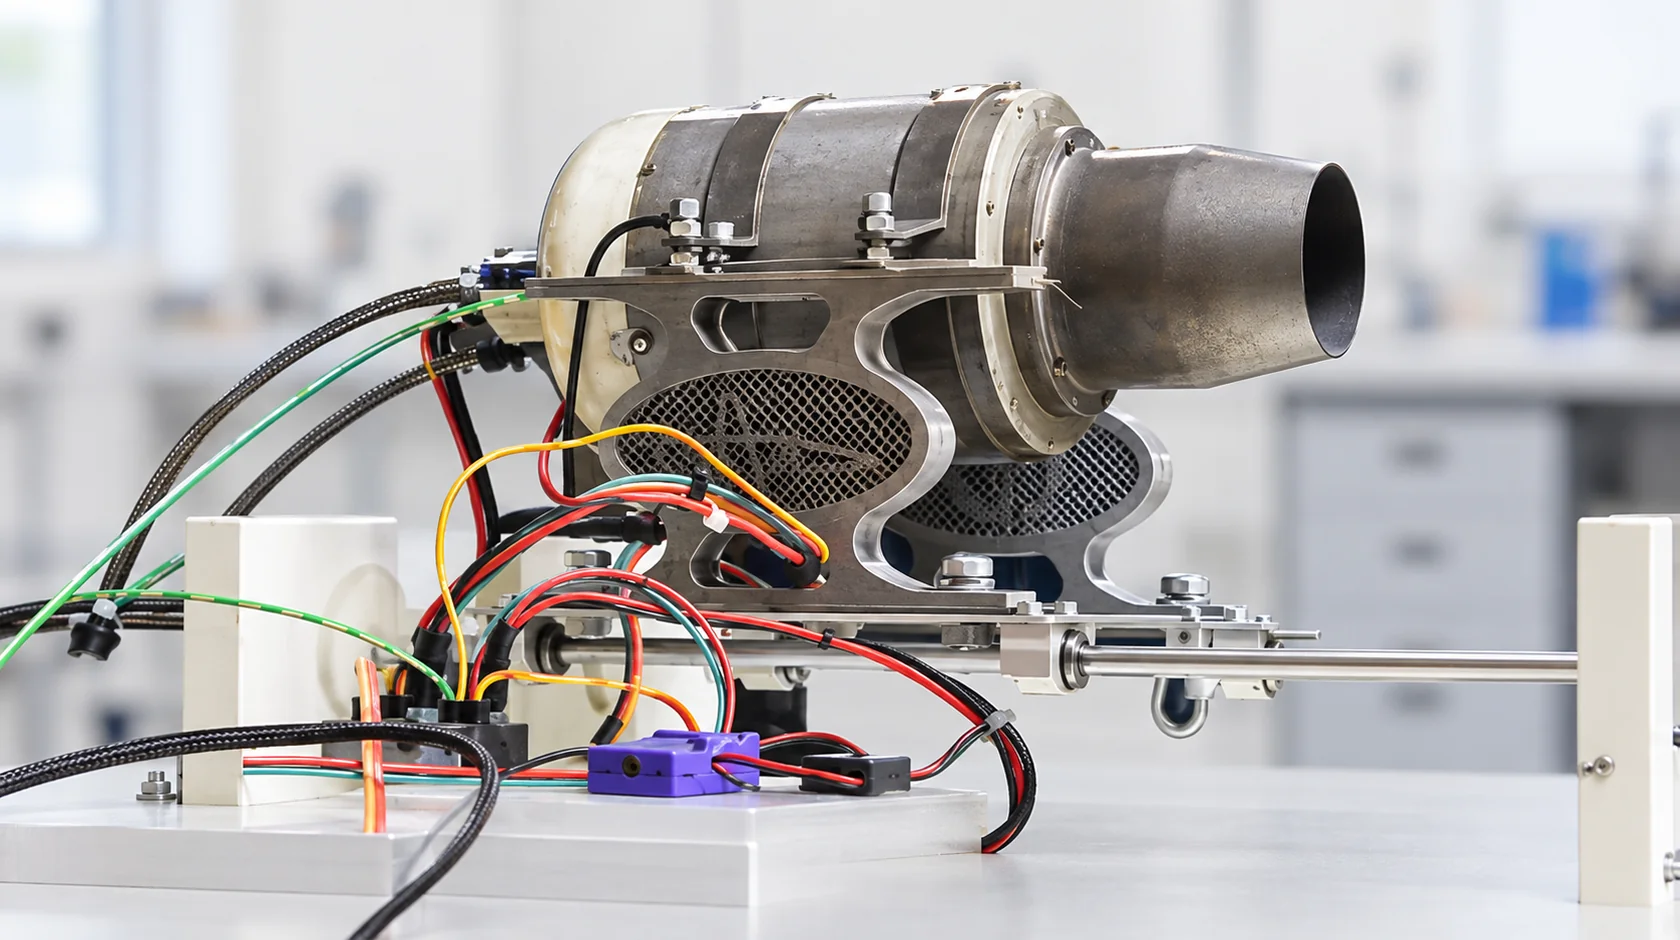
Учебный разрез малого газотурбинного двигателя на стенде. Камера сгорания, сопловой аппарат и выхлоп - та горячая часть, где нужны никелевые сплавы.
Какие детали двигателя печатают из никелевых сплавов
Производители проката в паспортах сплавов перечисляют детали газотурбинных двигателей, для которых эти материалы применяют:
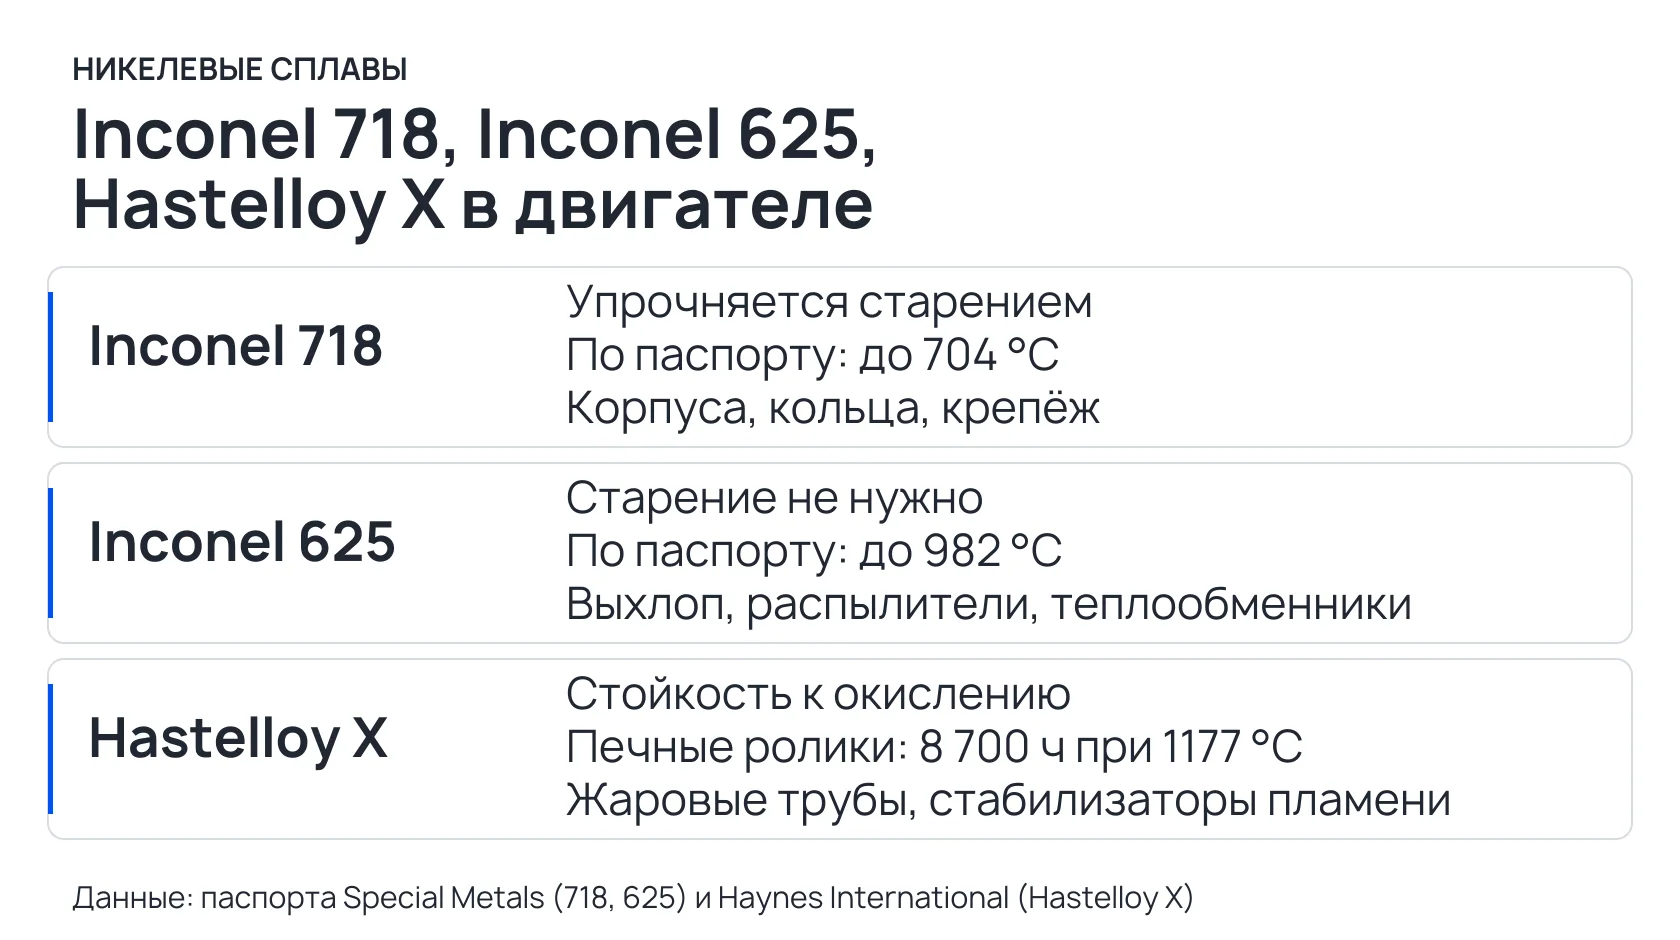
Inconel 718 - кольца, корпуса и листовые детали авиационных и наземных ГТД, крепёж, детали жидкостных ракетных двигателей 1.
Inconel 625 - выхлопные системы, топливные распылители, кольца корпуса турбины, переходные жаровые трубы камеры сгорания, трубки теплообменников 2.
Hastelloy X - детали зоны горения: жаровые трубы, переходные патрубки, распылители, стабилизаторы пламени, а также выхлопные трубы 3.
При печати к этому списку добавляются детали, которые иначе пришлось бы собирать из многих штампованных, точёных и сварных элементов: камера сгорания целиком, форсунки с внутренними каналами, теплообменники, корпуса опор. В демонстраторе турбовинтового двигателя GE, позже названного Catalyst, напечатали 12 деталей: жаровую трубу камеры сгорания, теплообменники, корпус выхлопа, рамы, корпуса подшипников и неподвижные детали проточной части 8.
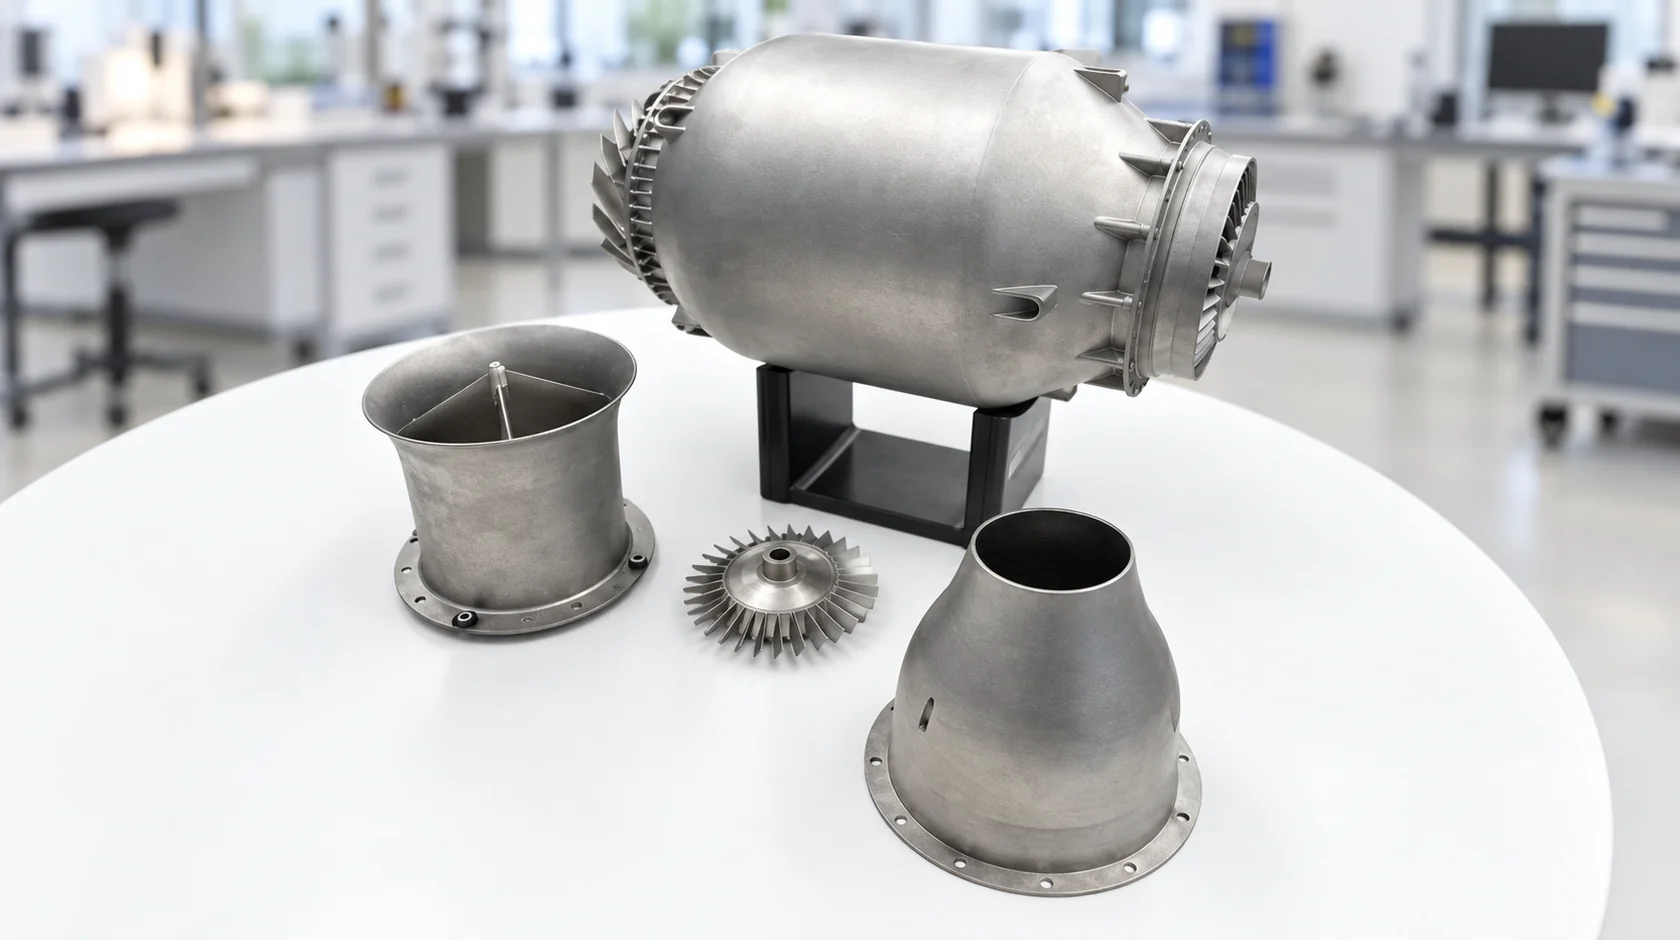
Малый газотурбинный двигатель и отдельные детали: входной патрубок, рабочее колесо, выходной конус.
Почему для горячей части берут никелевые сплавы
Горячие детали двигателя нагружены сразу тремя способами: температурой, окислением в потоке газа и термоциклами при каждом запуске и остановке. По паспортам производителей:
Inconel 625 - от криогенных температур до 982 °C 2;
Hastelloy X рассчитан на окислительную атмосферу: печные ролики из него оставались в хорошем состоянии после 8 700 часов работы при 1177 °C 3.
В карточках наших порошков ориентиры такие: Inconel 718 держит прочность до 650 °C, Hastelloy X рассчитан на окислительную среду до 1200 °C.
Цена жаропрочности - масса. Плотность всех трёх сплавов 8,2-8,4 г/см³ 1, 2, 3. Поэтому из никеля печатают то, что стоит в горячем тракте, а для холодных узлов выбирают более лёгкие материалы.
Инконель: состав Inconel 718, Inconel 625 и Hastelloy X
Элемент, % масс.
Inconel 718
Inconel 625
Hastelloy X, номинал
Никель
50,0-55,0 (с кобальтом)
не менее 58,0
около 47 (основа)
Хром
17,0-21,0
20,0-23,0
22
Железо
остальное
не более 5,0
18
Молибден
2,80-3,30
8,0-10,0
9
Ниобий + тантал
4,75-5,50
3,15-4,15
не указан
Титан
0,65-1,15
не более 0,40
не указан
Алюминий
0,20-0,80
не более 0,40
не указан
Кобальт
не более 1,0
не более 1,0
1,5
Вольфрам
не указан
не указан
0,6
Для 718 и 625 даны пределы по паспортам Special Metals 1, 2, для Hastelloy X - номинальный состав по данным Haynes International 4. Фактический состав конкретной партии порошка смотрите в её паспорте. Для деталей из 718 и 625, выращенных в порошковом слое, есть отдельные стандарты ASTM F3055 и F3056 5, 6.
Чем инконель 718 отличается от 625 и Hastelloy X в двигателе
Inconel 718 упрочняется старением. После закалки на твёрдый раствор сплав выдерживают при 593-816 °C, и в металле выделяются упрочняющие фазы с никелем, алюминием, титаном и ниобием 1. Для напечатанной детали это отдельная операция в печи, её закладывают в техпроцесс. Типичные места - нагруженные корпуса, кольца, крепёж.
Inconel 625 прочен за счёт молибдена и ниобия в твёрдом растворе, старение ему не нужно 2. По паспорту он работает до более высокой температуры, чем 718. Отсюда выхлопные тракты, распылители топлива, переходные жаровые трубы и трубки теплообменников 2.
Hastelloy X берут ради стойкости к окислению при самом сильном нагреве: это материал жаровых труб, переходных патрубков и стабилизаторов пламени 3. В печати он капризнее двух других. В образцах LPBF возникают внутренние трещины. Их закрывает горячее изостатическое прессование (ГИП), после него остаточная пористость ниже 0,1 %, затем проводят отжиг на твёрдый раствор 7.
Inconel 718, Inconel 625 и Hastelloy X: чем упрочняется сплав, до какой температуры работает по паспорту и где стоит в двигателе. Открыть схему в полном размере.
Что даёт 3D-печать двигателей: меньше деталей в сборке
Главный выигрыш SLM/LPBF в двигателе - не скорость печати одной детали. Десятки отдельных элементов превращаются в одну деталь, и становится меньше сварных швов, паек и операций сборки. Три публичных примера:
GE, турбовинтовой двигатель для деловой авиации. В демонстраторе 855 деталей обычного изготовления заменили 12 напечатанными. Масса снизилась на 5 %, удельный расход топлива улучшился на 1 % 8.
Sierra Turbines, микротурбина Aurelius Mk1. Ядро турбины, которое собирали бы из 61 детали, напечатано одной деталью из Hastelloy X. Печать заняла около 50 часов вместо месяцев обычного изготовления. Среди рынков компания называет силовые установки для беспилотников, реактивные и гибридно-электрические 9.
Самарский университет. В 2016 году напечатал на установке SLM 280 камеру сгорания малоразмерного ГТД из отечественного порошка 10. В 2017 году испытал с напечатанной камерой сгорания серийный двигатель ТА-8, вспомогательную силовую установку самолёта Ту-134. Свойства выращенных образцов оказались сопоставимы с деталями, изготовленными традиционно 11.
Ограничения тоже есть. Деталь растёт на платформе с поддержками, их потом срезают. Порошок нужно полностью удалить из внутренних каналов. Горячим деталям нужна термообработка, а Hastelloy X ещё и ГИП 7. Размер детали ограничен камерой построения принтера. Поэтому новую деталь проверяют на образцах и в испытаниях двигателя, как это делали в Самаре 11.
Где купить порошок инконель 718, 625 и Hastelloy X
Inconel - торговая марка компании Special Metals для семейства никель-хромовых сплавов 1. «Инконелем» в обиходе называют и сами сплавы, например 718 и 625. Это не чистый металл, а сплав: никеля в 718 - 50-55 %, в 625 - не менее 58 % 1, 2.
Чем инконель 718 отличается от 625?
718 упрочняется старением, это сплав для нагруженных деталей. 625 прочен за счёт молибдена и ниобия, старение ему не нужно, а по паспорту он работает до 982 °C против 704 °C у 718 1, 2. Для нагруженных корпусов и крепежа обычно смотрят на 718, для выхлопа и теплообменников - на 625.
Можно ли напечатать камеру сгорания для турбореактивного двигателя?
Да. По данным производителя, Hastelloy X широко применяют в деталях зоны горения 3, а камеры сгорания и ядра малых турбин печатали Самарский университет и Sierra Turbines 9, 10. Но после печати нужны термообработка, при необходимости ГИП, удаление порошка из каналов и испытания в двигателе.
Нужна ли термообработка после печати?
Да, но разная. Inconel 718 закаливают на твёрдый раствор и старят 1. Inconel 625 старить не нужно 2. Hastelloy X после печати подвергают ГИП и отжигу на твёрдый раствор 7. Режим выбирают по стандарту на деталь и рекомендациям производителя принтера.
Какая фракция порошка нужна для SLM?
В каталоге 15-53 мкм (у Inconel 625 - 15-50 мкм). Чем крупнее фракция, тем толще слой печати и грубее поверхность детали, чем мельче - тем тоньше слой и точнее деталь. Окончательно - по требованиям производителя вашего принтера.
Какие двигатели ставят на БПЛА?
Электрические, поршневые и газотурбинные: турбореактивные и турбовинтовые. Никелевые сплавы и SLM-печать нужны прежде всего газотурбинным двигателям, у которых есть горячий тракт.
В каталоге VMPowder два алюминиевых порошка для SLM/LPBF-печати: AlSi10Mg и AlSi7Mg. Оба сплава - силумины, то есть сплавы алюминия с кремнием и небольшой добавкой магния. Из них печатают лёгкие корпуса, кронштейны, теплообменники и детали, которые раньше отливали.
Ниже - чем сплавы различаются по составу, какие у них свойства после печати и после термообработки, почему алюминиевый порошок боится влаги и что спросить у поставщика, чтобы не ошибиться с маркой и фракцией. Цифры сверены по паспортам нескольких производителей оборудования и порошка, стандарту EN 1706 и рецензируемым статьям, ссылки - в конце статьи.
3D-печать SLM из алюминия: лазер слой за слоем сплавляет порошок AlSi10Mg или AlSi7Mg. Упрощённая схема рабочего цикла.
Коротко: что выбрать
Если важно
Смотрите
Почему
Прочность сразу после печати
AlSi10Mg
на одной установке Nikon SLM 280 со слоем 30 мкм предел прочности 465-475 МПа против 420-430 МПа у AlSi7Mg0.6 8, 9
Пластичность, запас на деформацию
AlSi7Mg
там же удлинение 8-11 % против 6-9 % у AlSi10Mg 8, 9
Стандарт на готовую деталь и готовые режимы печати
AlSi10Mg
есть ASTM F3318 на детали, наборы параметров есть у EOS, Nikon SLM, Renishaw 1, 6, 8, 13
Теплообменник, высокая теплопроводность
AlSi10Mg после термообработки
по паспорту EOS теплопроводность растёт со 100-110 до 155-165 Вт/(м·К) 1
Одинаковые свойства по всей платформе
AlSi10Mg с T6
EOS рекомендует T6 для контролируемых свойств и меньшего разброса, ценой снижения прочности 1
Все цифры получены на конкретных установках и режимах. На другом принтере и другом наборе параметров значения будут отличаться, поэтому окончательный выбор делают по паспорту партии и образцам-свидетелям, напечатанным вместе с деталью.
Состав: чем AlSi10Mg отличается от AlSi7Mg
Главное различие видно по названию: в AlSi10Mg кремния больше. Кремний отвечает за литейные свойства: в EN 1706 они у AlSi10Mg оценены на «отлично», у AlSi7Mg на «хорошо» 10, 11. Упрочнение дают выделения Mg2Si, соединения магния с кремнием 13. Остальные элементы - примеси, их содержание ограничено сверху.
Элемент, % масс.
AlSi10Mg, EN AC-43000
AlSi7Mg, EN AC-42000
AlSi7Mg0.6 (F357), паспорт AddUp
Si, кремний
9,0-11,0
6,5-7,5
6,5-7,5
Mg, магний
0,20-0,45
0,20-0,65
0,45-0,70
Mg в паспортах порошка
0,25-0,45 (Gränges, Renishaw)
-
0,40-0,70 (Nikon SLM, AMS 4289)
Fe, железо
не более 0,55
не более 0,55
не более 0,19
Cu, медь
не более 0,05
не более 0,20
не более 0,05
Mn, марганец
не более 0,45
не более 0,35
не более 0,10
Zn, цинк
не более 0,10
не более 0,15
не более 0,07
Al, алюминий
остальное
остальное
остальное
Первые два столбца - пределы EN 1706:2020 для литейных сплавов 10, 11, те же пределы для AlSi10Mg приводят EOS и Nikon SLM 1, 8. Производители порошка часто сужают диапазон магния 9, 12, 13. Для печати паспорта AddUp и Nikon SLM описывают AlSi7Mg в варианте с повышенным магнием AlSi7Mg0.6, он же F357 2, 9. Какой именно вариант в поставке, смотрите в паспорте партии.
Свойства после печати и после термообработки
Напечатанный алюминий ведёт себя не так, как литой. Расплав в лазерной ванне застывает очень быстро, у металла получается мелкое зерно и ячеистая структура с пересыщенным кремнием твёрдым раствором 5. Поэтому в состоянии «как напечатано» он заметно прочнее литья того же состава, сравните первые строки таблицы с последней 5, 7, 10.
Сплав и состояние
Направление
Предел текучести Rp0,2, МПа
Предел прочности Rm, МПа
Удлинение A, %
AlSi10Mg, как напечатано, EOS
вертикаль
233
466
6,3
AlSi10Mg, как напечатано, EOS
горизонталь
270
461
10,2
AlSi7Mg0.6, как напечатано, AddUp
горизонталь
276 ± 2
422 ± 12
9 ± 2
AlSi7Mg0.6, как напечатано, AddUp
вертикаль
244 ± 1
417 ± 10
9 ± 2
AlSi10Mg, производитель VMP
не указано
не менее 250
не менее 420
не менее 8
AlSi7Mg, производитель VMP
не указано
260 ± 20
460 ± 20
8 ± 2
AlSi10Mg, литьё в кокиль, T6, EN 1706
не указано
220
260
1
AlSi10Mg - EOS M 290, слой 30 мкм, испытания по EN ISO 6892-1 1. AlSi7Mg0.6 - AddUp FormUp 350, слой 50 мкм, испытания по ASTM E8 2. Данные VMP - со страниц производителя 18, состояние образцов, установка и слой там не указаны. Установки и режимы разные, поэтому строки между сплавами сравнивают ориентировочно; сравнение на одной установке - в таблице «Коротко: что выбрать».
Другие паспорта AlSi10Mg дают тот же порядок цифр. Заметно влияет толщина слоя: толстый слой ускоряет печать, но прочность снижается 8, 12, 13.
Паспорт AlSi10Mg
Установка
Слой, мкм
Предел прочности Rm после печати, МПа
Nikon SLM
SLM 280, SLM 500, NXG 600
30-60
425-475
Nikon SLM
SLM 280, NXG 600
90
330-425
Nikon SLM
SLM 500
120
350-380
Gränges
не указано
50
447
Renishaw
AM250
25
366-400
Для расчёта детали опирайтесь на паспорт партии и испытания образцов со своей установки.
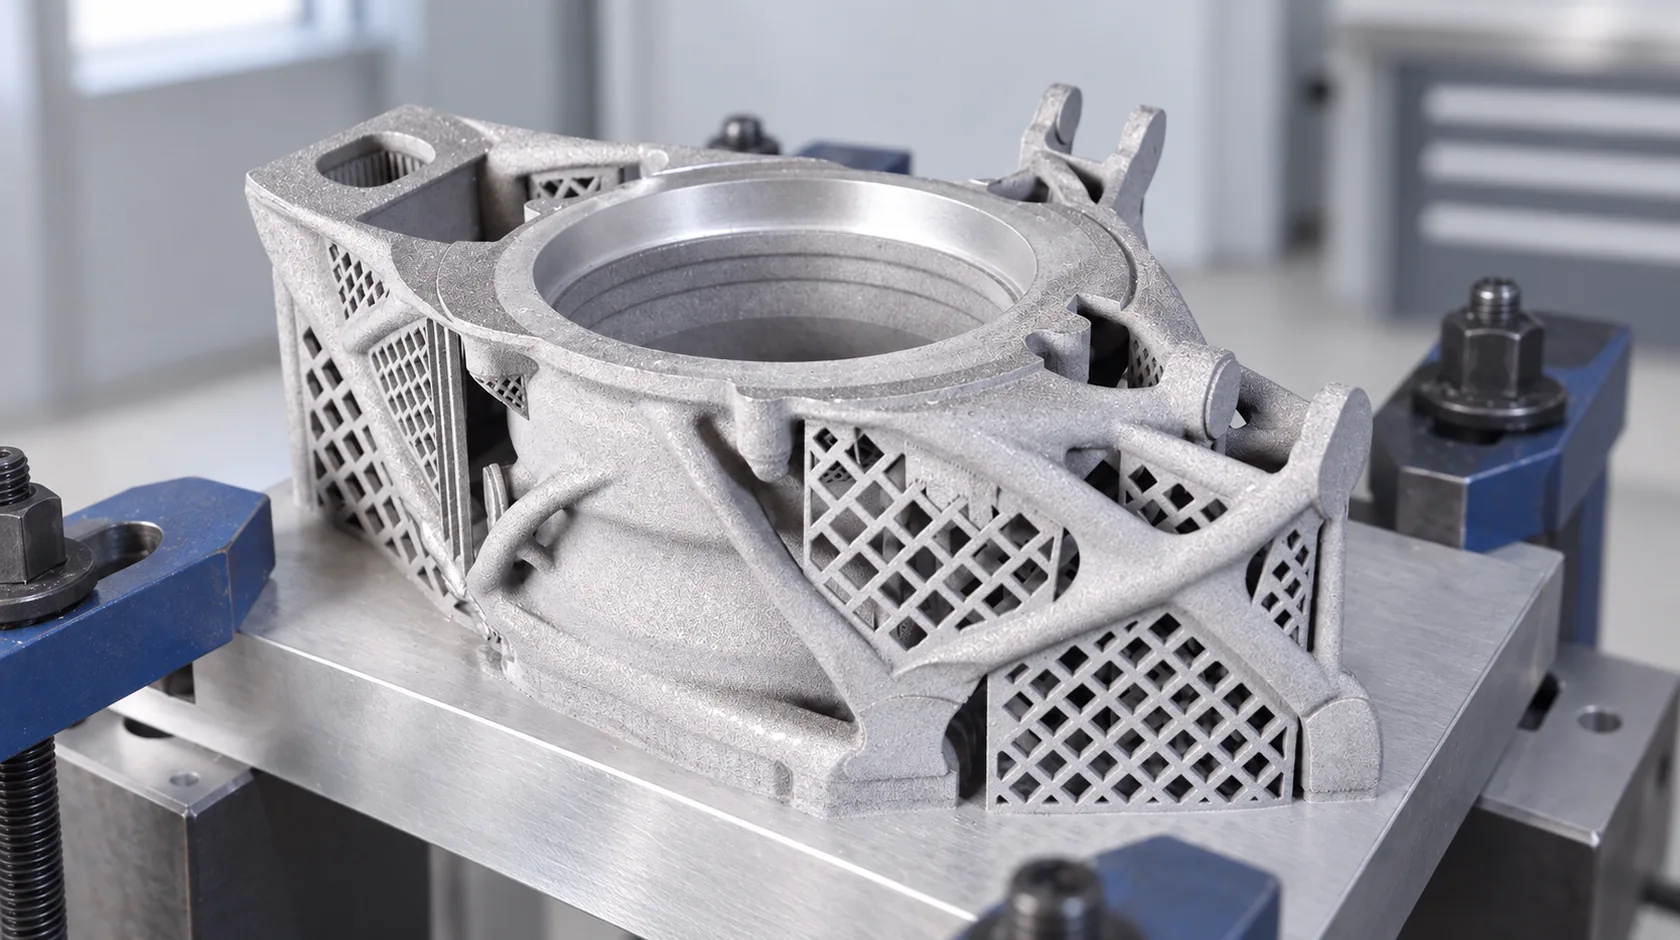
3D-печать SLM из алюминия: деталь на платформе. Решётчатые элементы под нависающими участками - поддержки, их удаляют при постобработке.
Что делает термообработка
Закалка со старением T6 и отжиг для снятия напряжений прочность напечатанной детали, как правило, не поднимают, а снижают: мелкая структура после быстрой кристаллизации при нагреве теряет своё преимущество. Взамен растёт удлинение, свойства по направлениям выравниваются, а разброс становится меньше 1. Бывают исключения, и есть мягкий вариант - прямое старение около 160 °C без закалки: оно прочность сохраняет или немного поднимает 8, 16. Цифры по каждому режиму - в таблице.
Сплав и режим
Источник
Rm до, МПа
Rm после, МПа
Что ещё меняется
AlSi10Mg, T6: 530 °C 30 мин, вода, 165 °C 6 ч
EOS
461-466
310-320
удлинение до 11 %, свойства ровнее по направлениям
AlSi10Mg, снятие напряжений 270 °C 90 мин
EOS
461-466
310
удлинение 9 %
AlSi10Mg, снятие напряжений 285 °C 2 ч, слой 30-60 мкм
Nikon SLM
425-470
275-295
удлинение растёт
AlSi10Mg, снятие напряжений 300 °C 2 ч
Gränges
447
285
удлинение с 5 до 12 %
AlSi10Mg, снятие напряжений 300 °C 2 ч, вертикаль
Renishaw
366
394
исключение: прочность выросла
AlSi10Mg, прямое старение 160 °C 6 ч, слой 120 мкм
Nikon SLM
350-380
365-390
прочность немного выросла
AlSi7Mg0.6, снятие напряжений 210 °C 2 ч
AddUp
417-422
372-395
удлинение 7-9 %
AlSi7Mg0.6, литейный T6
Vaudreuil 2022
393
233
режим старения нужно подбирать отдельно
Источники строк: EOS 1, Nikon SLM 8, Gränges 12, Renishaw 13, AddUp 2, Vaudreuil и соавторы 3. Cerri и Ghio показали, что для AlSi7Mg0.6 и AlSi10Mg прямое старение даёт лучшее сочетание прочности и удлинения, чем T6 16. EOS отдельно предупреждает, что после термообработки пористость может немного вырасти 17.
Итого: если нужна максимальная прочность, деталь оставляют в состоянии «как напечатано» или применяют прямое старение. T6 и отжиг выбирают, когда важнее пластичность, одинаковые свойства по направлениям или теплопроводность. Температура платформы тоже влияет: EOS печатает AlSi10Mg при 35 °C и предупреждает, что при сильном подогреве в долгих заданиях деталь может состариться прямо в камере 17.
Теплопроводность и герметичность
Алюминиевые сплавы берут для теплообменников, радиаторов и охлаждаемых корпусов, где внутренние каналы нельзя сделать фрезой. У напечатанного AlSi10Mg теплопроводность сильно зависит от состояния: после термообработки она растёт примерно в полтора раза и выходит на уровень литого сплава 1, 10, 11, 17.
Материал и состояние
Теплопроводность, Вт/(м·К)
Электропроводность по горизонтали, % IACS
AlSi10Mg, как напечатано
100 по вертикали, 110 по горизонтали
25
AlSi10Mg, после T6 по EOS
165 по вертикали, 155 по горизонтали
44
AlSi10Mg, после снятия напряжений
160 по вертикали, 165 по горизонтали
44
AlSi10Mg, литьё, EN 1706
140-170
-
AlSi7Mg, литьё, EN 1706
150-170
-
AlSi7Mg0.6, справочно, AddUp
151 при 25 °C
-
Напечатанный AlSi10Mg - по паспорту EOS 1, 17, литьё - по EN 1706 10, 11, AlSi7Mg0.6 - по AddUp 2. EOS также указывает газоплотность: при стенке 2 мм утечка по гелию на уровне 10-6 мбар·л/с 17. Это важно для корпусов с жидкостью или газом.
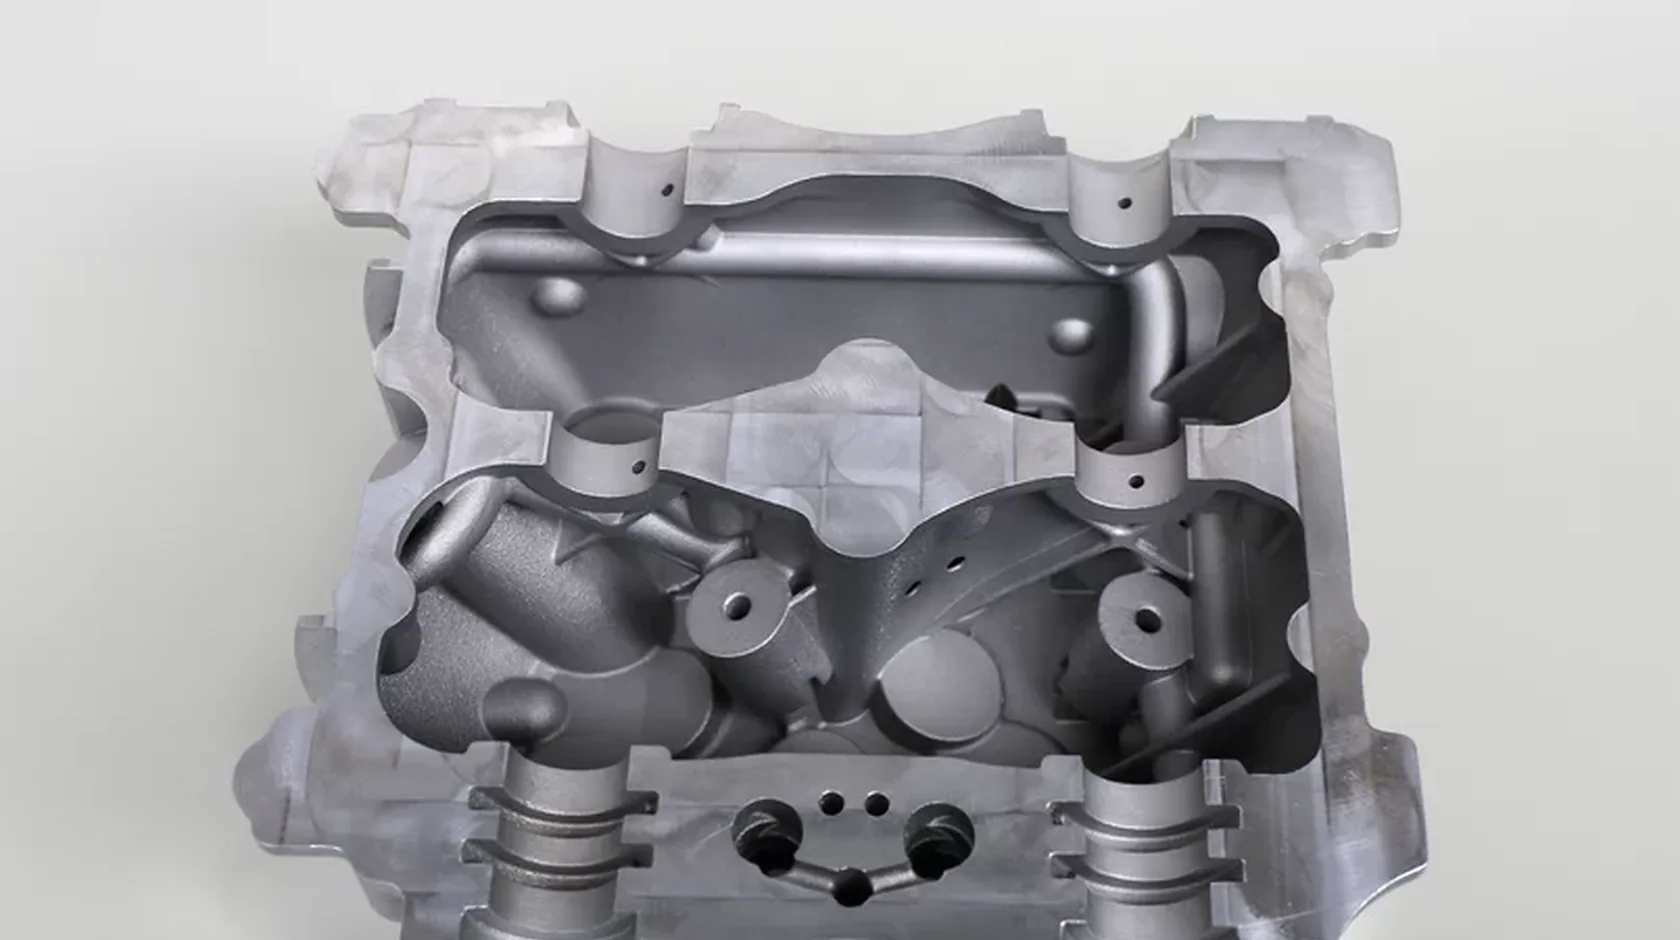
3D-печать SLM из алюминия: корпус с внутренними полостями - задача, где печать заменяет литьё и фрезеровку. Фото производителя, пример печати.
Где применяют
Облегчённые конструкции: кронштейны, рычаги, крепления после топологической оптимизации.
Теплообмен и охлаждение электроники: теплообменники, радиаторы, корпуса с каналами охлаждения 13.
Корпуса и кожухи приборов и узлов, в том числе газоплотные.
Замена литья в малых сериях и прототипах, когда делать форму невыгодно.
Авиация и автомобилестроение - отрасли, которые называют в паспортах EOS, AddUp, Nikon SLM и Renishaw 1, 2, 8, 13.
3D-печать SLM из алюминия: корпус с рёбрами, тонкими стенками и крепёжными отверстиями.
AlSi7Mg рассматривают там же, где AlSi10Mg, когда от детали нужен больший запас пластичности. Если деталь работает на удар или знакопеременную нагрузку, сравните оба сплава на образцах со своей установки.
3D-печать SLM из алюминия: облегчённая деталь с решётчатым заполнением. Фото производителя, пример печати.
Порошок: фракция, влага, плотность
Для SLM/LPBF используют сферический газораспылённый порошок. Фракцию выбирают по спецификации принтера: производители оборудования работают с одной и той же фракцией на разных толщинах слоя 2, 8, 9. Плотность в карточках относится к порошку, а не к металлу: между частицами есть воздух, поэтому она заметно ниже плотности напечатанной детали 1, 2, 8, 12.
Алюминиевый порошок чувствителен к влаге сильнее стального. В сравнении Weiss и соавторов качество и воспроизводимость деталей из увлажнённого порошка AlSi10Mg и Ti6Al4V зависели от влажности, а у 316L и IN718 почти нет 15. Влага на поверхности частиц в лазерной ванне даёт водород, и в металле появляются газовые поры 4. Riener и соавторы показали, что после хранения во влажной среде плотность и прочность деталей падают, а сушка порошка в вакуумной печи возвращает их 14. Режимы сушки для алюминия и ограничения по температуре - в статье о хранении и сушке металлических порошков.
Что запросить у поставщика
Название марки не гарантирует, что порошок подойдёт вашей установке. Перед заказом запросите паспорт партии и сверьте:
марку и стандарт, по которому заявлен химический состав;
фактический химический состав партии, включая содержание кислорода;
гранулометрию: диапазон фракции и распределение частиц по размерам;
насыпную плотность, плотность после утряски и текучесть порошка;
газ, в котором порошок распыляли, и тару, в которой он хранился.
AlSi10Mg - базовый алюминиевый сплав для SLM/LPBF: он прочнее после печати, под него есть готовые наборы параметров у производителей оборудования и стандарт ASTM F3318 на детали 6. AlSi7Mg в варианте AlSi7Mg0.6 немного уступает по прочности и выигрывает по удлинению. T6 и отжиг у обоих сплавов снижают прочность, но выравнивают свойства и поднимают теплопроводность, поэтому режим выбирают под задачу детали, а не по привычке литейщиков.
Составом: в AlSi10Mg больше кремния, а в варианте AlSi7Mg0.6, который описывают паспорта для печати, больше магния. На одной установке AlSi10Mg после печати прочнее, а AlSi7Mg0.6 пластичнее. Цифры - в таблице «Коротко: что выбрать» и в разделе «Состав».
Нужна ли термообработка после печати?
Зависит от задачи. T6 и отжиг для снятия напряжений обычно снижают прочность, но повышают удлинение, выравнивают свойства и поднимают теплопроводность. Если нужна максимальная прочность, деталь оставляют как напечатано или применяют прямое старение. Как меняются цифры при каждом режиме - в таблице раздела «Что делает термообработка».
Какую фракцию выбрать?
По спецификации принтера. В каталоге есть две фракции, а производители оборудования работают с одной фракцией на разных толщинах слоя. Подробности - в таблице раздела «Порошок: фракция, влага, плотность».
Зачем сушить алюминиевый порошок?
Влага на частицах в лазерной ванне даёт водород, и в металле появляются газовые поры. По исследованиям, увлажнённый AlSi10Mg даёт детали с меньшей плотностью и прочностью, а вакуумная сушка это исправляет. Температуру сушки алюминия ограничивают, подробности в статье о хранении и сушке порошков.
Почему плотность в карточке меньше плотности металла?
В карточке указана плотность порошка: между частицами есть воздух. Напечатанный металл почти вдвое плотнее. Значения по паспортам - в таблице раздела «Порошок: фракция, влага, плотность».
Что значит АСП-30 AlSi10Mg в названии порошка?
Так некоторые продавцы называют свой сферический порошок AlSi10Mg. Буквы и цифры перед маркой не входят в обозначение сплава по EN 1706 (там он EN AC-43000 или EN AC-AlSi10Mg), поэтому порошки разных поставщиков сравнивают не по названию, а по паспорту: химический состав, фракция, плотность порошка, текучесть.
Есть ли стандарт на детали из AlSi10Mg?
Да, ASTM F3318-18 - требования к деталям из AlSi10Mg, изготовленным лазерным сплавлением в порошковом слое. Он охватывает состав порошка и детали, микроструктуру, термообработку и минимальные механические свойства при растяжении.
Какой алюминиевый сплав прочнее?
После печати - AlSi10Mg, если сравнивать на одном принтере и одном режиме. На разных установках и толщинах слоя цифры заметно отличаются, поэтому в статье они сведены в таблицы, а для расчёта берут паспорт партии и свои образцы.
Обе стали нержавеющие, обе хорошо печатаются на SLM/LPBF-принтерах и стоят примерно одинаково. Поэтому в заявке на материал часто пишут «316L» по привычке, а потом кронштейн не держит нагрузку. Бывает и обратная ошибка: берут 17-4PH ради прочности, а деталь начинает корродировать в хлоридной среде.
Разберём, чем эти стали отличаются, какие свойства у них после печати и после термообработки и по каким признакам выбирать одну или другую.
Порошки 316L и 17-4PH в заводской таре VMP. Фото производителя, обработано для статьи.
Коротко: что выбрать
Если важно
Выбирайте
Почему
Коррозия в хлоридах, морской воде, кислотах, частая санобработка
316L
молибден даёт стойкость к питтингу, PREN около 24 против 16-17
Прочность и твёрдость, нагруженная деталь
17-4PH
после закалки и старения предел прочности 930-1310 МПа против 600-700 МПа
Деталь сразу в работу, минимум термообработки
316L
достаточно снять напряжения, закалка и старение не нужны
Немагнитность, медицина, лаборатория
316L
аустенит практически немагнитен
Износ, оснастка, вставки пресс-форм
17-4PH
после старения H900 твёрдость около 40 HRC
И прочность выше 1000 МПа, и хлориды
ни одна
смотреть никелевые сплавы Inconel 625 или 718
Два разных класса нержавеющих сталей
316L - аустенитная хромоникелевая сталь с молибденом, ближайший отечественный аналог 03Х17Н14М3. Буква L означает низкое содержание углерода, не больше 0,03 %, поэтому сталь не склонна к межкристаллитной коррозии после нагрева. Аустенитная структура делает её пластичной, вязкой и практически немагнитной. Упрочнить её термообработкой нельзя.
17-4PH (UNS S17400, отечественный аналог 07Х16Н4Б) - дисперсионно-твердеющая сталь мартенситного класса, PH означает precipitation hardening. В составе около 4 % никеля, около 4 % меди и немного ниобия. При старении медь выделяется из мартенсита мельчайшими частицами, они мешают движению дислокаций, и прочность вырастает примерно вдвое. Сталь магнитна. Главное её преимущество - свойствами можно управлять: одна и та же деталь после разных режимов старения будет либо очень прочной, либо более вязкой.
Химический состав
Элемент, % масс.
316L (UNS S31603)
17-4PH (UNS S17400)
C
не более 0,03
не более 0,07
Cr
16,0-18,0
15,0-17,5
Ni
10,0-14,0
3,0-5,0
Mo
2,0-3,0
нет
Cu
нет
3,0-5,0
Nb + Ta
нет
0,15-0,45
Mn
не более 2,0
не более 1,0
Si
не более 0,75
не более 1,0
Диапазоны - по ASTM A240 для 316L и ASTM A564 для 17-4PH 1, 2. Фактический состав конкретной партии порошка смотрите в паспорте партии. Главное различие в двух элементах: молибден в 316L повышает стойкость к питтинговой коррозии, медь в 17-4PH отвечает за дисперсионное твердение.
Свойства после SLM/LPBF-печати
Напечатанный металл отличается от проката. Быстрая кристаллизация даёт очень мелкую ячеистую структуру, поэтому 316L после печати заметно прочнее катаной стали. Ниже типичные значения из публикаций по LPBF и данных производителей оборудования. Реальные цифры зависят от параметров печати, ориентации образца и защитного газа.
316L: прочная сразу после печати
Сразу после печати: предел текучести около 450-590 МПа, предел прочности около 600-700 МПа, удлинение 30-50 %.
После отжига для снятия напряжений, около 400-650 °C: прочность почти не меняется, снижаются остаточные напряжения и риск коробления при снятии с платформы.
После высокотемпературного отжига, около 1050-1100 °C: ячеистая структура исчезает, предел текучести падает примерно до 300-350 МПа, пластичность растёт.
Для сравнения: минимальные требования к прокату 316L - 170 МПа по пределу текучести и 485 МПа по пределу прочности 1. Напечатанный металл перекрывает их с запасом, поэтому 316L часто работает без термообработки, достаточно снять напряжения.
17-4PH: всё решает термообработка
Сразу после печати 17-4PH ведёт себя непредсказуемо. Из-за быстрого охлаждения в структуре может остаться заметная доля остаточного аустенита, особенно если порошок распыляли или печатали в азоте 3. Свойства в состоянии «как напечатано» сильно разнятся от установки к установке, и в конструкторской документации на них не опираются. Какой газ использовался при распылении и какую атмосферу печати рекомендует производитель, уточняйте при заказе.
Стандартный путь - закалка на твёрдый раствор, около 1040 °C с охлаждением на воздухе, и затем старение по одному из режимов. Минимальные значения для деформированного металла по ASTM A564 2:
Режим
Старение
Предел текучести, МПа, не менее
Предел прочности, МПа, не менее
Удлинение, %, не менее
Твёрдость
H900
482 °C, 1 ч
1170
1310
10
около 40 HRC
H1025
552 °C, 4 ч
1000
1070
12
около 35 HRC
H1150
621 °C, 4 ч
725
930
16
около 28 HRC
Правильно отработанный LPBF-материал после такой обработки выходит на эти уровни, хотя удлинение обычно немного ниже, чем у проката, из-за пористости и состояния поверхности. Логика простая: чем выше температура старения, тем ниже прочность и тем выше вязкость и стойкость к коррозионному растрескиванию под напряжением.
H900 - максимальная прочность и твёрдость, минимальная ударная вязкость. Для статических нагрузок и износа.
H1025 - компромисс, который чаще всего выбирают для функциональных деталей.
H1150 - лучшая вязкость и стойкость к растрескиванию. Для ударных и циклических нагрузок.
Коррозионная стойкость
Здесь однозначно выигрывает 316L. Индекс питтингостойкости PREN = Cr + 3,3 × Mo + 16 × N. Для середины диапазонов состава: у 316L 17 + 3,3 × 2,5 ≈ 25, у 17-4PH около 16-17, потому что молибдена в ней нет.
316L держит морскую воду, растворы хлоридов, многие кислоты и моющие среды пищевых и фармацевтических производств. Это стандартный выбор для медицины, химического и пищевого оборудования.
17-4PH стойка в атмосфере, пресной воде и слабоагрессивных средах, примерно на уровне стали 304. В хлоридах, особенно в застойных зонах и щелях, риск питтинга выше. В состоянии H900 сталь чувствительна к коррозионному растрескиванию под напряжением, поэтому для влажных и агрессивных сред берут H1025 или H1150.
Тонкостенные перфорированные детали - типичная задача для 316L. Фото производителя, пример печати.
Сводная таблица: 316L и 17-4PH
Параметр
316L
17-4PH
Класс стали
аустенитная, с молибденом
мартенситная, дисперсионно-твердеющая
Аналог по ГОСТ
03Х17Н14М3
07Х16Н4Б
Предел прочности после печати
600-700 МПа
сильно зависит от процесса, для расчётов не используют
Предел прочности после термообработки
580-700 МПа
930-1310 МПа и выше, от H1150 до H900
Удлинение
30-50 %
10-16 % после старения
Твёрдость
около 200-230 HV
до 40 HRC в H900
Коррозионная стойкость
высокая, в том числе в хлоридах
средняя, ниже в хлоридах
Магнитность
практически немагнитна
магнитна
Обязательная термообработка
нет, рекомендуется снятие напряжений
да, для нагруженных деталей
Типичные детали
медицинские инструменты, химическое, пищевое и лабораторное оборудование, теплообменники, судовая арматура
валы, кронштейны, крепёж, корпуса, оснастка, вставки пресс-форм, детали насосов и арматуры
Цены на порошки близки. На момент публикации 17-4PH в каталоге стоил немного дешевле 316L, актуальная цена - в карточках 316L и 17-4PH.
Когда брать 17-4PH вместо 316L
Выбор лучше начинать с условий работы детали, а не с названия сплава. 17-4PH стоит взять, если:
деталь нагружена и нужен предел текучести выше 600 МПа, а в 316L пришлось бы увеличивать толщины и массу;
нужны твёрдость и износостойкость: оснастка, направляющие, кулачки, вставки пресс-форм;
нужна точная посадка после механической обработки: 17-4PH хорошо обрабатывается после закалки до старения, а при старении размеры меняются мало и предсказуемо;
среда умеренная: атмосфера, масла, пресная вода, без хлоридов;
магнитность допустима или нужна;
есть возможность термообработки в печи с контролем атмосферы. Без неё свойства 17-4PH раскрываются не полностью.
Детали насосов и арматуры - область 17-4PH, если среда без хлоридов. Фото производителя, пример печати.
Когда остаться на 316L
деталь работает в хлоридах, морской воде, кислотах или проходит частую санобработку;
нужна немагнитность или деталь идёт в медицину и лабораторное оборудование;
важны пластичность и ударная вязкость: деталь должна деформироваться, а не разрушаться хрупко;
термообработку хочется свести к минимуму, чтобы деталь шла в работу после снятия напряжений;
нагрузки умеренные и 450-550 МПа предела текучести после печати хватает с запасом.
Если требования противоречат друг другу, например нужна прочность выше 1000 МПа и работа в хлоридах, смотреть стоит не на эти стали, а на никелевые сплавы Inconel 625 или Inconel 718. Если нужна сталь с похожими на 17-4PH свойствами, но лучшей вязкостью в поперечном направлении, сравните её с 15-5PH.
Особенности печати и постобработки
Порошок и фракция
Для SLM/LPBF используют сферический газораспылённый порошок, обычно фракции 15-45 или 15-53 мкм. В каталоге 316L и 17-4PH есть во фракции 15-53 мкм. Чем крупнее фракция, тем толще слой печати и грубее поверхность детали. Порошок хранят в закрытой таре и при необходимости сушат перед загрузкой, особенно после вскрытия и при повторном использовании. Подробно - в статье о хранении и сушке металлических порошков.
316L в печати
Одна из самых простых в печати сталей: широкое технологическое окно, низкая склонность к трещинам, высокая плотность на стандартных параметрах большинства принтеров. На что обратить внимание:
крупные тонкостенные детали лучше отжечь на платформе до резки, иначе возможно коробление;
шероховатость после печати обычно Ra 6-15 мкм, для медицины и пищевых применений нужны пескоструйная обработка, полировка или электрополировка;
горячее изостатическое прессование закрывает остаточную пористость и повышает усталостную прочность, но снижает статическую прочность до уровня отожжённого металла.
17-4PH в печати
Печатается тоже хорошо, но процесс чувствительнее к деталям:
азот стабилизирует аустенит, аргон способствует мартенситу. От этого зависит поведение после печати и отклик на старение, поэтому режим термообработки отрабатывают на образцах-свидетелях из той же партии порошка;
типичная последовательность для нагруженной детали: снятие напряжений, срезка с платформы, закалка около 1040 °C, механообработка, старение по нужному режиму;
после старения контролируют твёрдость и размеры, небольшую объёмную усадку закладывают в припуск;
сварка и ремонт возможны, но после них деталь повторно закаливают и старят.
Итог
316L - надёжный выбор, когда важны коррозионная стойкость, пластичность и простой процесс. 17-4PH нужна, когда деталь должна держать нагрузку, сохранять размеры и сопротивляться износу, а среда не слишком агрессивна. Цены на порошки близки, поэтому решать нужно по условиям работы детали и готовности к термообработке, а не по стоимости материала. Общая логика выбора порошка - в статье как выбрать металлический порошок для 3D-печати.
После закалки и старения 17-4PH прочнее в полтора-два раза: предел прочности 930-1310 МПа в зависимости от режима против 600-700 МПа у 316L после печати. Без термообработки свойства 17-4PH непредсказуемы, и сравнивать их с 316L некорректно.
Какая сталь лучше держит коррозию?
316L. Молибден поднимает её индекс питтингостойкости PREN примерно до 24-25, у 17-4PH около 16-17. В хлоридах, морской воде и кислотах берут 316L.
Обязательна ли термообработка для 17-4PH?
Для нагруженных деталей - да: закалка около 1040 °C и старение H900, H1025 или H1150. Сразу после печати в стали может остаться аустенит, и свойства плавают от установки к установке.
Можно ли 316L не обрабатывать после печати?
Часто можно, достаточно отжига для снятия напряжений. Прочность напечатанной 316L и без термообработки выше минимальных требований к прокату.
Какой режим старения 17-4PH выбрать?
H900 - максимум прочности и твёрдости, H1025 - компромисс для большинства функциональных деталей, H1150 - лучшая вязкость и стойкость к растрескиванию. Для влажных и агрессивных сред H900 не берут.
Какая фракция нужна для SLM?
Обычно 15-53 мкм. Чем крупнее фракция, тем толще слой печати и грубее поверхность детали. Точный выбор - по спецификации вашего принтера.
Магнитна ли 17-4PH?
Да, это мартенситная сталь. 316L практически немагнитна, поэтому её берут, когда магнитность недопустима.
Рекомендации по руководству Metal Powder Storage & Drying Guidelines компании Jiangsu Vilory Advanced Materials Co., Ltd (VMP).
1 Общие сведения
Металлические порошки для аддитивного производства чувствительны к воздействию окружающей среды. Неправильное хранение приводит к окислению, поглощению влаги, образованию агломератов частиц и, в конечном счёте, к ухудшению качества печати: пористости, дефектам несплавления и нестабильности механических свойств. Ниже рекомендации разделены по группам сплавов с учётом различий в химической активности и механизмах ухудшения свойств.
2 Рекомендации по хранению по группам сплавов
RH означает относительную влажность воздуха; ppm означает миллионные доли; мбар является единицей давления. Обозначения марок сохранены как в оригинале.
Титановые порошки обладают чрезвычайно высокой реакционной способностью: они легко поглощают кислород, азот и водород при температуре окружающей среды. Окисление вызывает охрупчивание вследствие внедрения примесей: прочность увеличивается, а пластичность резко снижается. Загрязнение влагой приводит к поглощению водорода и образованию пор при печати. Марки титана, которые мы поставляем, собраны в разделе титановых порошков для 3D-печати.
Параметр
Требование
Обоснование
Атмосфера
Аргон ≥99,999%
Предотвращает поглощение O/N/H; загрязнение азотом вызывает нитридные включения.
Никелевые и кобальтовые сплавы менее активны, чем титан, но чувствительны к загрязнению серой и фосфором, которые вызывают охрупчивание границ зёрен при повышенных температурах. Влага вносит водород, повышающий склонность к горячим трещинам при LPBF, лазерном сплавлении в порошковом слое.
Параметр
Требование
Обоснование
Атмосфера
Аргон или азот ≥99,99%
Предотвращает поверхностное окисление и поглощение S/P из воздуха.
Влажность воздуха
<40% RH
Снижает поглощение водорода, связанное с влагой.
Температура хранения
15-30 °C
Стабильная; особых температурных требований нет.
Длительное хранение
Вакуумная упаковка <10⁻¹ мбар
Рекомендуется при хранении более 6 месяцев; препятствует постепенному окислению.
Тара
Герметичная тара из HDPE или пакеты с алюминиевым барьерным слоем
Барьер от влаги; HDPE, полиэтилен высокой плотности, исключает загрязнение при контакте с металлом.
Срок в закрытой упаковке
18 месяцев
Более длительная стабильность, чем у Ti, благодаря меньшей активности.
После вскрытия
Повторно герметизировать с осушителем; использовать в течение 1 недели
Изменения идут медленнее, чем у Ti, но накопление влаги всё равно вредно.
Алюминиевые порошки имеют низкую плотность, около 2,7 г/см³, большую площадь поверхности относительно объёма и естественно образующийся оксидный слой Al₂O₃. Они склонны к агломерации вследствие электростатического заряда и образования влажностных мостиков между частицами. Чувствительность к тепловому расширению делает колебания температуры нежелательными.
Параметр
Требование
Обоснование
Атмосфера
Аргон или сухой азот
Предотвращает дальнейшее окисление; слой Al₂O₃ уже есть, но избыток O ухудшает текучесть.
Влажность воздуха
<30% RH
Влага вызывает образование мостиков и агломерацию частиц.
Температура хранения
10-30 °C, стабильная
Расширение и сжатие при температурных циклах способствуют холодной сварке и слёживанию.
Порошки нержавеющих и инструментальных сталей наиболее неприхотливы при хранении, но требуют контроля влаги для предотвращения ржавления, особенно мартенситные марки 17-4PH и 4Cr13. Мартенситно-стареющие стали 18Ni300 и Corrax более чувствительны из-за содержания никеля.
Параметр
Требование
Обоснование
Атмосфера
Аргон или сухой азот
Предотвращает ржавление и поверхностное окисление частиц Fe.
Влажность воздуха
<50% RH
Общий контроль влаги; для мартенситных марок желательно <40%.
Температура хранения
15-35 °C
Широкий допустимый диапазон; особой температурной чувствительности нет.
Тара
Герметичные барабаны из HDPE или металла с пакетом осушителя
Экономичный барьер от влаги.
Срок в закрытой упаковке
24 месяца
Самый длительный срок среди групп порошков для аддитивного производства.
После вскрытия
Повторно герметизировать со свежим осушителем; использовать в течение 2 недель
Влага накапливается постепенно; проверять наличие ржавых пятен.
Медные порошки легко окисляются с образованием тёмного поверхностного слоя CuO/Cu₂O, ухудшающего поглощение лазерного излучения и теплопроводность. CuCrZr дополнительно чувствителен к окислению Cr, которое ослабляет эффект дисперсионного твердения.
Параметр
Требование
Обоснование
Атмосфера
Аргон ≥99,999%; избегать азота
Cu не реагирует с N₂, но N₂ не предотвращает окисление; предпочтителен аргон.
Самый короткий срок; медленное окисление продолжается даже в аргоне.
После вскрытия
Использовать в течение 24 часов
Быстрое окисление на воздухе; переход цвета от розового к коричневому указывает на ухудшение состояния.
3 Рекомендации по сушке
При подозрении на загрязнение влагой, например при плохой текучести, слёживании или повышенном содержании O/H, сушку необходимо проводить в строго контролируемых условиях. Способ и параметры существенно различаются для разных групп сплавов. Слишком интенсивная сушка может быть столь же вредной, как сама влага.
3.1 Вакуумная сушка
Рекомендуется для Ti, Ni и Cu
Вакуумная сушка удаляет адсорбированную влагу без введения реакционноспособных газов. Это предпочтительный метод для сплавов, чувствительных к кислороду.
Группа
Температура
Время
Давление
Примечание
Титановые
80-100 °C
4-6 ч
<10⁻¹ мбар
Не превышать 120 °C: ускоряется поглощение примесей O/N даже в вакууме.
Никелевые и кобальтовые
100-120 °C
4-8 ч
<10⁻¹ мбар
Выше допустимая температура; 8 ч для порошка, хранившегося более 12 месяцев.
Медные
60-80 °C
2-4 ч
<10⁻¹ мбар
Пониженная температура предотвращает ускоренное окисление свежей поверхности Cu после удаления влаги.
Стальные
100-150 °C
2-4 ч
<1 мбар
Наиболее широкий диапазон; более высокая температура допустима для сушки в целях предотвращения ржавления.
Алюминиевые
50-70 °C
2-4 ч
<10⁻¹ мбар
Низкая температура критична: выше 80 °C в вакууме Al подвергается холодной сварке с необратимой агломерацией.
3.2 Сушка потоком инертного газа
Альтернатива для чувствительных к нагреву порошков
Для алюминиевых порошков и мелких фракций титана с D10 <20 мкм мягкая сушка потоком аргона при окружающей или немного повышенной температуре позволяет избежать риска холодной сварки при вакуумной сушке.
Алюминиевые порошки: 40-60 °C, 6-8 часов в потоке аргона 2-5 л/мин; толщина слоя порошка менее 2 см.
Мелкие титановые порошки <20 мкм: 60-80 °C, 4-6 часов в потоке аргона; контролировать O₂ на выходе и прекращать сушку после стабилизации показаний O₂.
Общее правило: сушка инертным газом идёт медленнее, но мягче. Она предпочтительна, если вакуум создаёт риск спекания частиц или холодной сварки.
3.3 Проверка результата сушки
Сравнить массу до и после сушки: снижение содержания влаги для влажного порошка должно составлять не менее 0,05% по массе.
Проверить текучесть после сушки на расходомере Холла: показатель должен вернуться к спецификации, для большинства марок аддитивных порошков менее 30 с/50 г.
Провести анализ кислорода и азота: содержание O после сушки не должно увеличиваться; рост указывает на слишком высокую температуру сушки.
Визуальный контроль: цвет не должен изменяться; потемнение указывает на окисление при сушке.
4 Краткая сводка
Группа
Атмосфера
RH
Хранение
В закрытой таре
После вскрытия
Сушка в вакууме
Титан
Ar; O₂ <500 ppm
<30%
15-30 °C
12 мес.
72 ч
80-100 °C
Никель и кобальт
Ar или N₂
<40%
15-30 °C
18 мес.
1 неделя
100-120 °C
Алюминий
Ar или сухой N₂
<30%
10-30 °C
12 мес.
48 ч
50-70 °C
Сталь и железо
Ar или N₂
<50%
15-35 °C
24 мес.
2 недели
100-150 °C
Медь
Только Ar
<30%
10-28 °C
6 мес.
24 ч
60-80 °C
5 Распространённые ошибки
Вскрытие тары в условиях высокой влажности. Всегда открывайте тару в зоне с контролируемой влажностью, по возможности менее 30% RH. Вскрытие холодной тары в тёплом влажном помещении вызывает немедленную конденсацию на поверхности порошка. Даже однократное воздействие может испортить партию.
Чрезмерная сушка титанового или алюминиевого порошка. Сушка Ti выше 120 °C или Al выше 80 °C может привести к необратимым повреждениям: поглощению примесей O/N для Ti и холодной сварке либо спеканию частиц Al. Исходная текучесть не восстановится.
Использование азота для медного порошка. N₂ не реагирует с Cu напрямую, но не препятствует окислению. Медь в азоте всё равно со временем темнеет. Эффективную защиту обеспечивает только аргон.
Размещение тяжёлой тары поверх барабанов с порошком. Особенно алюминиевый порошок уплотняется под длительной нагрузкой с образованием нетекучих слежавшихся масс. Храните алюминиевые порошки на отдельных полках, без штабелирования барабанов.
Отсутствие замены осушителя после вскрытия. Пакет осушителя в герметичной таре насыщается при первом контакте с окружающим воздухом. Перед повторной герметизацией его необходимо заменить свежим: насыщенный осушитель не обеспечивает защиты.
Предположение, что все сплавы выдерживают один цикл сушки. Режим 150 °C / 4 ч, проверенный для 316L, уничтожит партию алюминиевого порошка. Всегда подбирайте режим под группу сплава, без исключений.
Остались вопросы и хотите купить металлический порошок- контакты VMPowder в РФ
Материал подготовлен на основе предоставленного руководства Metal Powder Storage & Drying Guidelines
Частые вопросы
Какие условия нужны для хранения металлических порошков?
Закрытая подходящая тара, чистое сухое место и стабильные условия по документации на материал. Температуру, влажность и защитную атмосферу уточняют для конкретной марки и упаковки. Требования безопасности берут из SDS, паспорта безопасности. 4, 5
Можно ли открывать упаковку сразу после доставки с холода?
Сначала учтите разницу температур и риск конденсации. Порядок выдержки закрытой тары должен соответствовать инструкции поставщика. Универсальное время выдержки для любой упаковки назначать некорректно. 5
Сколько хранится порошок после вскрытия?
Срок зависит от материала, упаковки и условий обращения. Запишите дату вскрытия и проверьте требования поставщика к остатку. Интервалы из общего руководства нельзя автоматически считать сроком годности любой партии. 4
При какой температуре сушить порошок для SLM?
При температуре, указанной в согласованном режиме для конкретного порошка и сушильной установки. Одновременно задают время, среду или давление, загрузку и критерии завершения. Название группы сплавов само по себе не определяет полный режим.
Если порошок перестал течь через воронку Холла, он отсырел?
Не обязательно. Влага влияет на текучесть, но ASTM B213 также указывает, что некоторые мелкие порошки не проходят через воронку Холла. Оцените результат вместе с историей партии и другими согласованными измерениями. 1
Где взять руководство по хранению и сушке для производства?
В русском переводе собраны рекомендации исходного документа по пяти группам сплавов, таблицы хранения и сушки, а также отдельные технические замечания. Используйте его для обсуждения режима с поставщиком и подготовки инструкции для своей партии.
Титановый порошок используют для изготовления металлических деталей по технологии SLM/LPBF. При выборе учитывают марку сплава, размер частиц и модель принтера. Важно также знать, какие нагрузки и температуры будет выдерживать готовая деталь.
В статье разберём основные марки титановых порошков, объясним, что такое фракция порошка и подскажем, что указать в запросе на подбор. Отдельный раздел - про жаропрочный T70X, который производитель рассматривает для деталей на 600–700 °C.
Как выбрать титановый порошок
Начните с задачи: какую деталь нужно напечатать и в каких условиях она будет работать. Если марка материала уже указана в чертеже, включите её в запрос. Также сообщите модель принтера и нужный объём порошка.
Актуальную стоимость, наличие и условия поставки уточняйте в VMPowder. Отправьте запрос на office@vmpowder.ru, указав марку, фракцию и нужное количество порошка.
Ti-6Al-4V, TC4, Grade 5 и ELI: как разобраться в названиях
Ti-6Al-4V, Ti6Al4V, TiAl6V4 и TC4 - обозначения близких по составу титановых сплавов с алюминием и ванадием. Grade 5 - распространённое обозначение Ti-6Al-4V. При заказе указывайте марку и стандарт из документации на деталь.
Ti-6Al-4V ELI, или Grade 23, - вариант сплава с более низким допустимым содержанием кислорода, железа и углерода. Если для детали нужен ELI, укажите это в запросе и проверьте состав в паспорте партии.
Для деталей из Ti-6Al-4V ELI, напечатанных по технологии SLM/LPBF, применяют стандарт ASTM F3001. Если он указан в ваших требованиях, сообщите об этом при подборе материала.
Фракция порошка: что это и как выбрать
Фракция - это диапазон размеров частиц порошка. Например, обозначение 15–53 мкм означает размер частиц от 15 до 53 микрометров.
Чем крупнее фракция, тем толще слой печати и грубее поверхность детали, чем мельче - тем тоньше слой и точнее деталь. Титановый порошок в каталоге VMPowder - фракция 15–53 мкм.
Выбирайте фракцию по требованиям производителя принтера и используемому режиму SLM/LPBF. Помимо размера частиц, учитывайте текучесть - насколько легко порошок пересыпается и распределяется по рабочей поверхности.
Если сомневаетесь в выборе фракции, укажите модель оборудования и параметры печати в запросе на подбор.
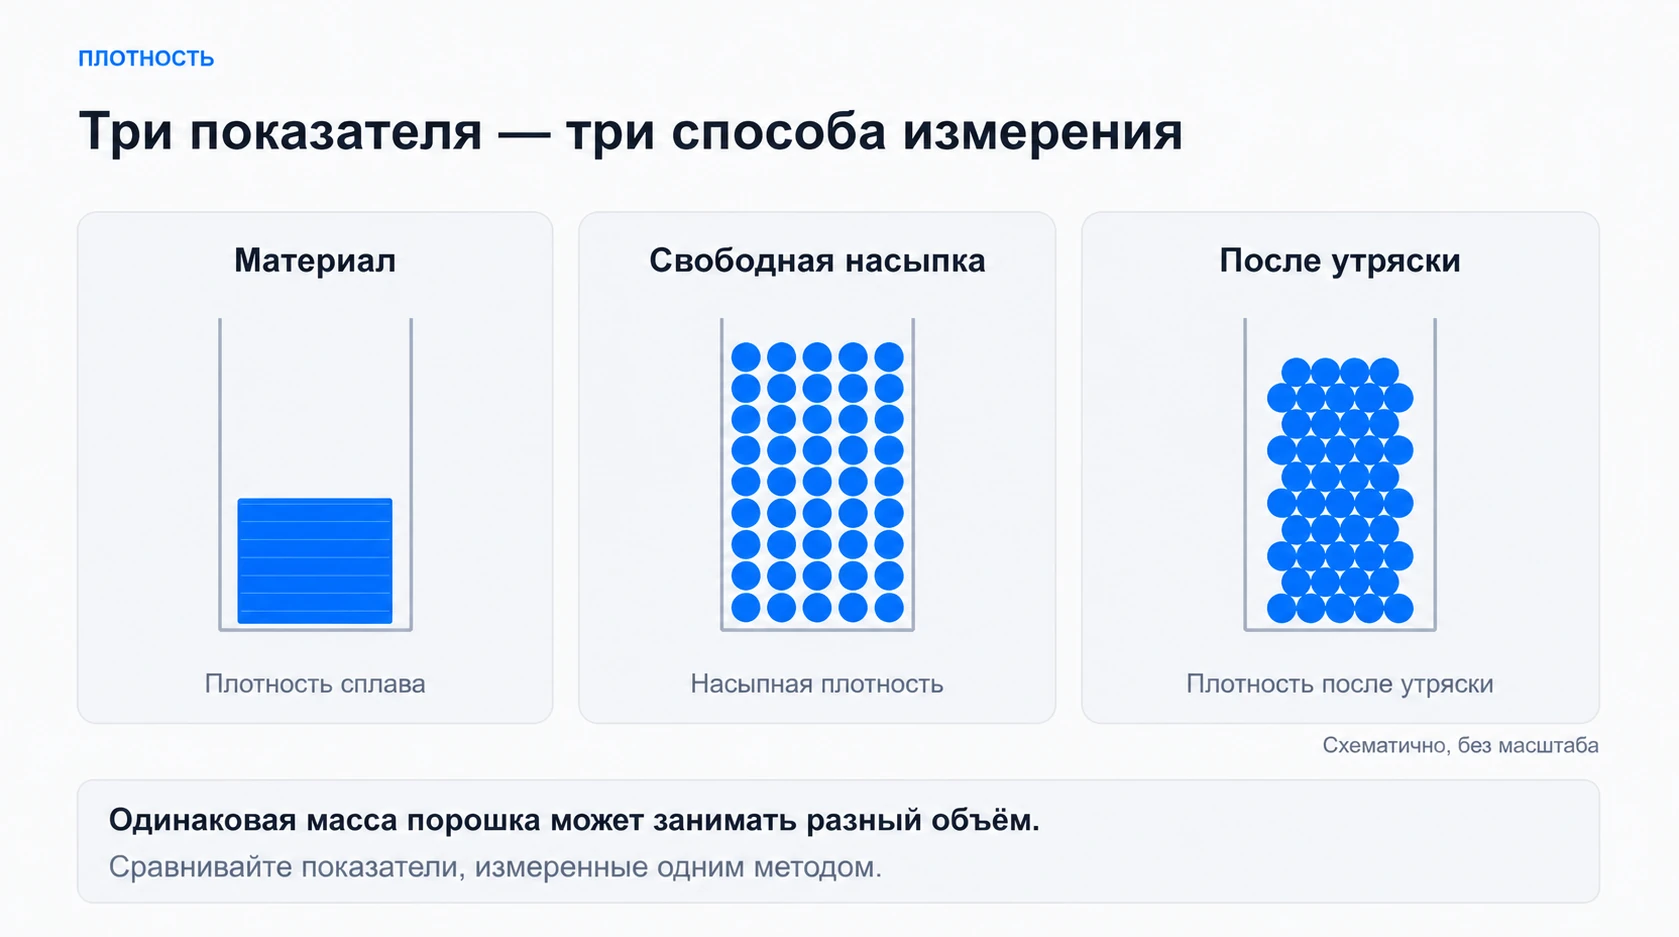
Что означает плотность порошка
В характеристиках можно встретить три показателя:
Плотность сплава - плотность самого металла.
Насыпная плотность - масса порошка в определённом объёме с учётом промежутков между частицами.
Плотность после утряски - тот же показатель после уплотнения порошка. Частицы располагаются плотнее и занимают меньше места.
В карточке TiAl6V4 на сайте VMPowder значение ≥2,6 г/см³ относится к плотности после утряски для фракции 15–53 мкм. Плотность готовой металлической детали - другой показатель.
Как производят сферический титановый порошок
Сферический порошок состоит из частиц округлой формы. Для его получения используют несколько технологий:
EIGA: металлическую заготовку плавят индукционным нагревом, а расплав разбивают на капли струёй инертного газа.
VIGA: металл плавят в вакуумной индукционной печи, затем распыляют инертным газом.
PREP: конец вращающейся металлической заготовки плавят плазмой. При вращении капли отделяются и затвердевают в виде частиц порошка.
При выборе материала сравнивайте состав, размер и форму частиц, текучесть и плотность порошка.
T70X: титановый порошок для деталей, работающих при 600–700 °C
T70X - жаропрочный титановый сплав почти-α типа, разработан и производится компанией VMP (Vilory Metal Powder). Название читается так: T - титан, 70 - рабочая температура 700 °C, X - многокомпонентная система легирования.
Данные ниже приведены по техническому описанию сплава, которое передал представитель производителя 1 июля 2026 года. Независимых испытаний в открытом доступе пока нет. Допустимую температуру и срок службы конкретной детали определяют по её нагрузкам и результатам испытаний, поэтому перед закупкой запросите TDS с протоколом.
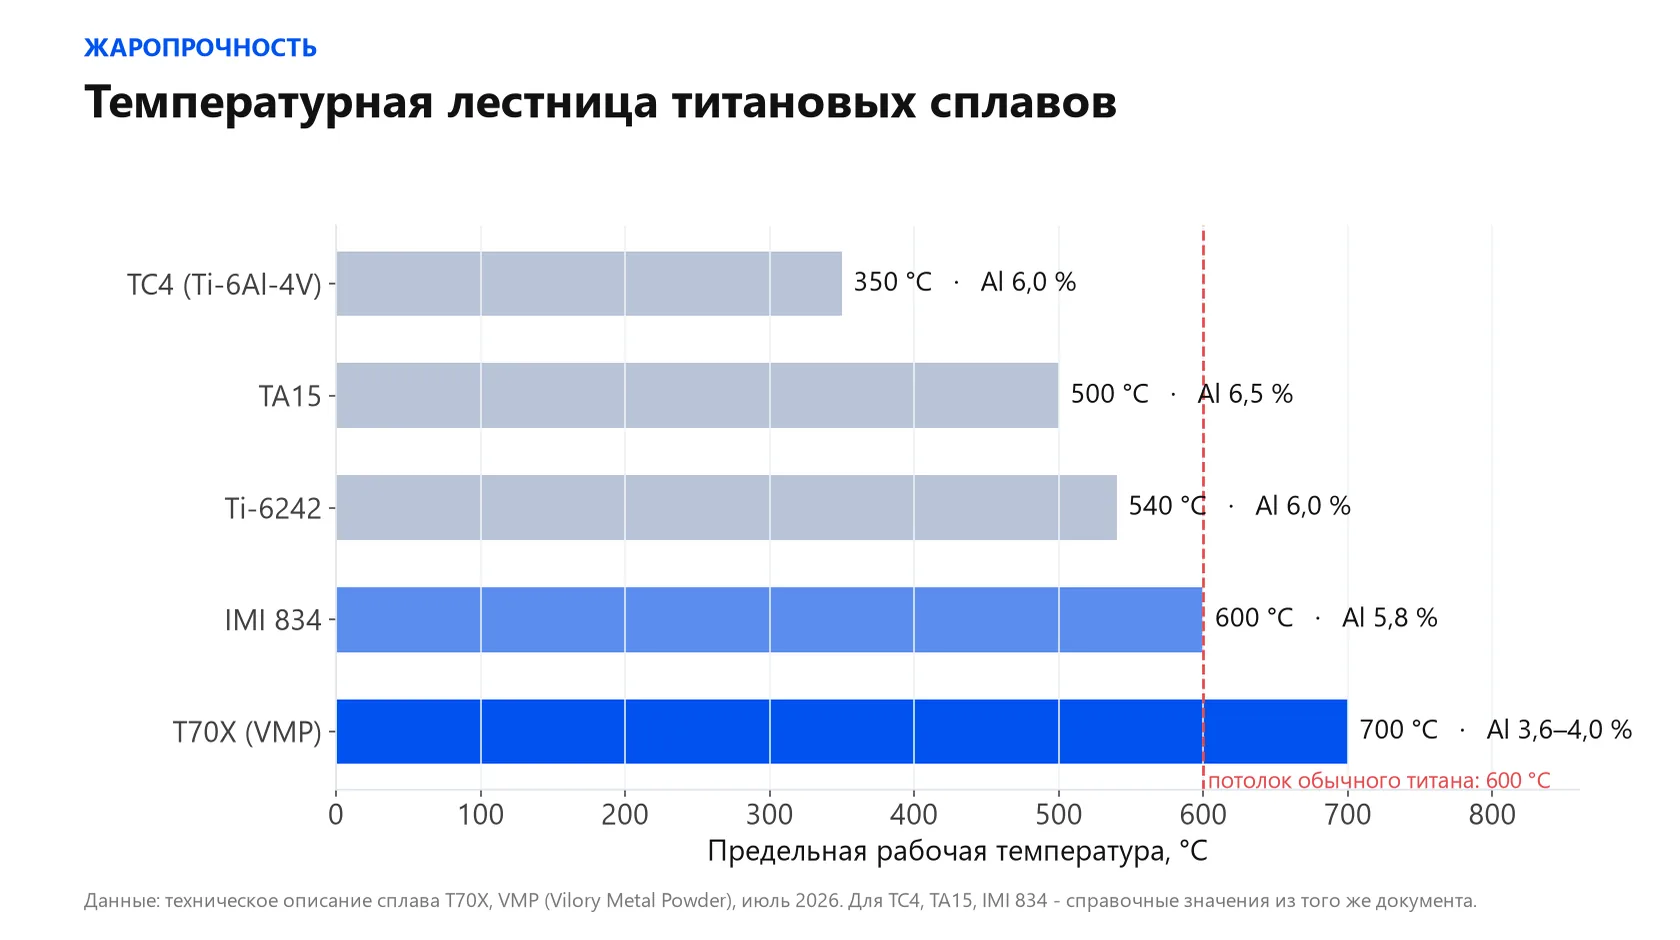
У титановых сплавов есть температурный потолок. TC4 работает примерно до 350 °C, TA15 - до 500 °C, специальные жаропрочные сплавы вроде IMI 834 - до 600 °C. Выше этой границы деталь обычно делают из никелевого сплава.
Причина в алюминии. Он упрочняет титан, поэтому во всех жаропрочных марках его много, около 6 %. Но выше 600 °C алюминий начинает выделяться на границах зёрен в виде частиц Ti₃Al. Сплав становится хрупким и хуже держит длительную нагрузку.
В T70X алюминия почти вдвое меньше - 3,6–4,0 %. Прочность добирают другими элементами.
Элемент
Для чего
Содержание
Sn
упрочняет без риска выделения Ti₃Al
1–5 %
Zr
упрочняет твёрдый раствор
1,5–5,5 %
Mo
стабилизирует структуру, повышает сопротивление ползучести
0,5–2,5 %
Cr, Co, V, Ni
сдерживают рост зерна
до 1 % каждого
При быстром охлаждении в процессе SLM/LPBF такая система легирования даёт мелкозернистую структуру. По данным производителя, выделение Ti₃Al не происходит и при длительной термообработке после печати.
Что даёт при нагреве
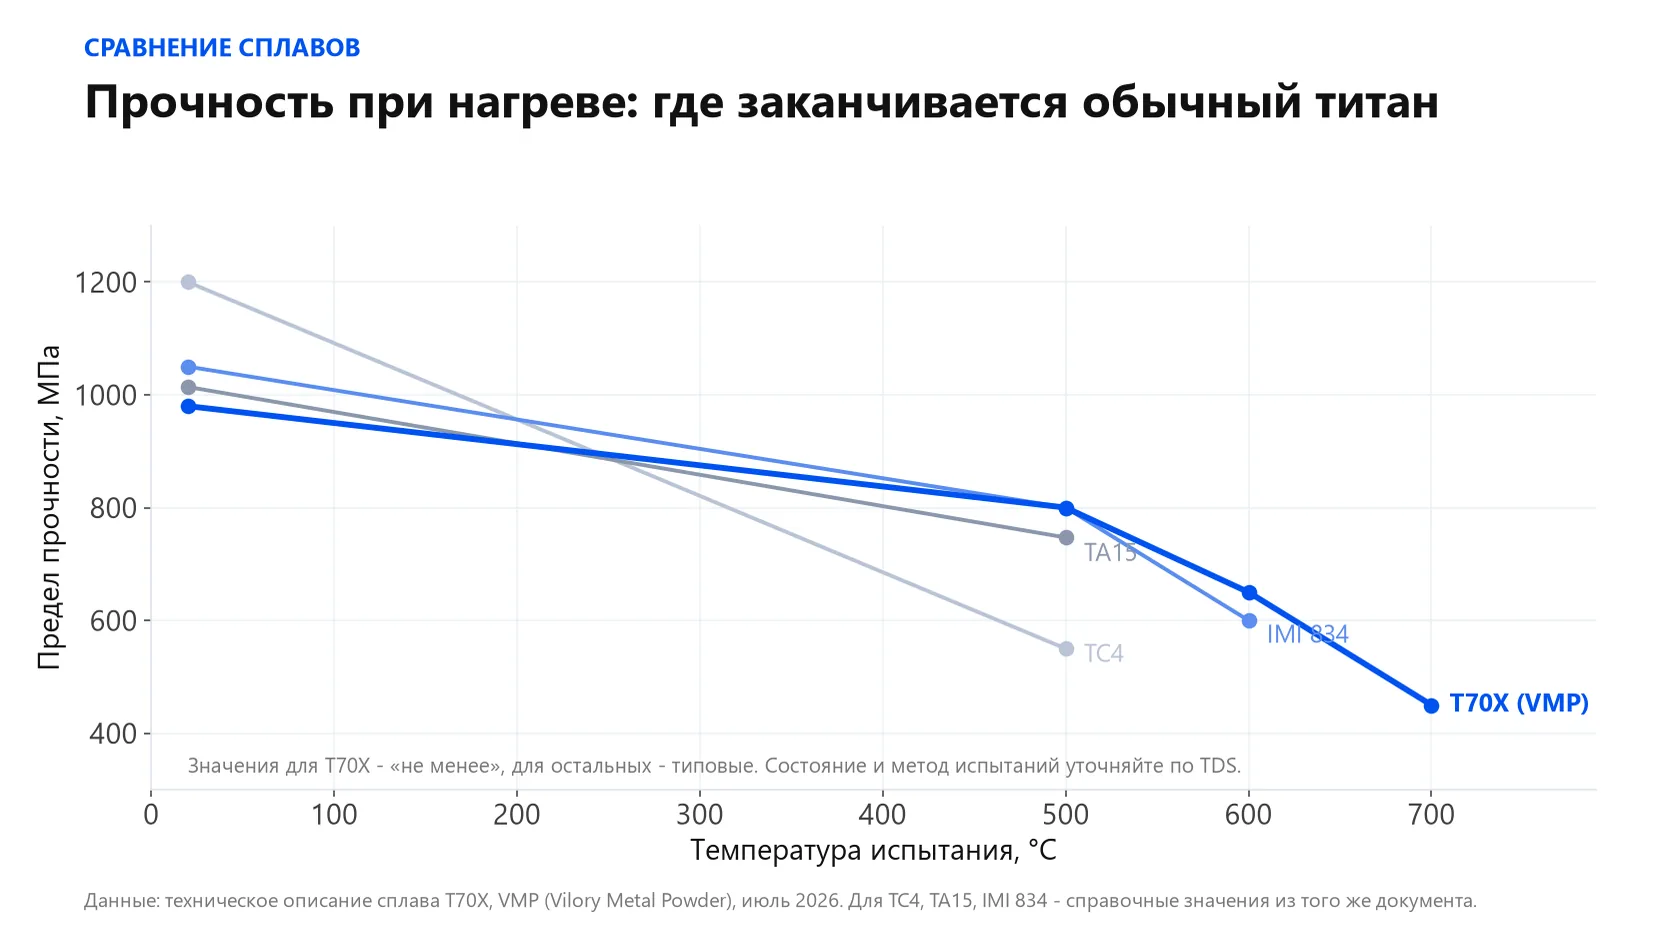
При комнатной температуре T70X не выделяется: предел прочности не менее 1000 МПа, предел текучести не менее 920 МПа, удлинение не менее 15 % (значения с карточки производителя). Разница видна при нагреве.
450 МПа при 700 °C - это примерно прочность отожжённой нержавеющей стали 316L при комнатной температуре.
Для детали, которая долго работает под нагрузкой, отдельно оценивают ползучесть: постепенное изменение формы металла при нагреве. Кратковременная прочность и способность работать тысячи часов - разные характеристики. Запрашивайте результаты испытаний на нужную температуру и длительность работы.
Сравнение с никелевым сплавом IN718
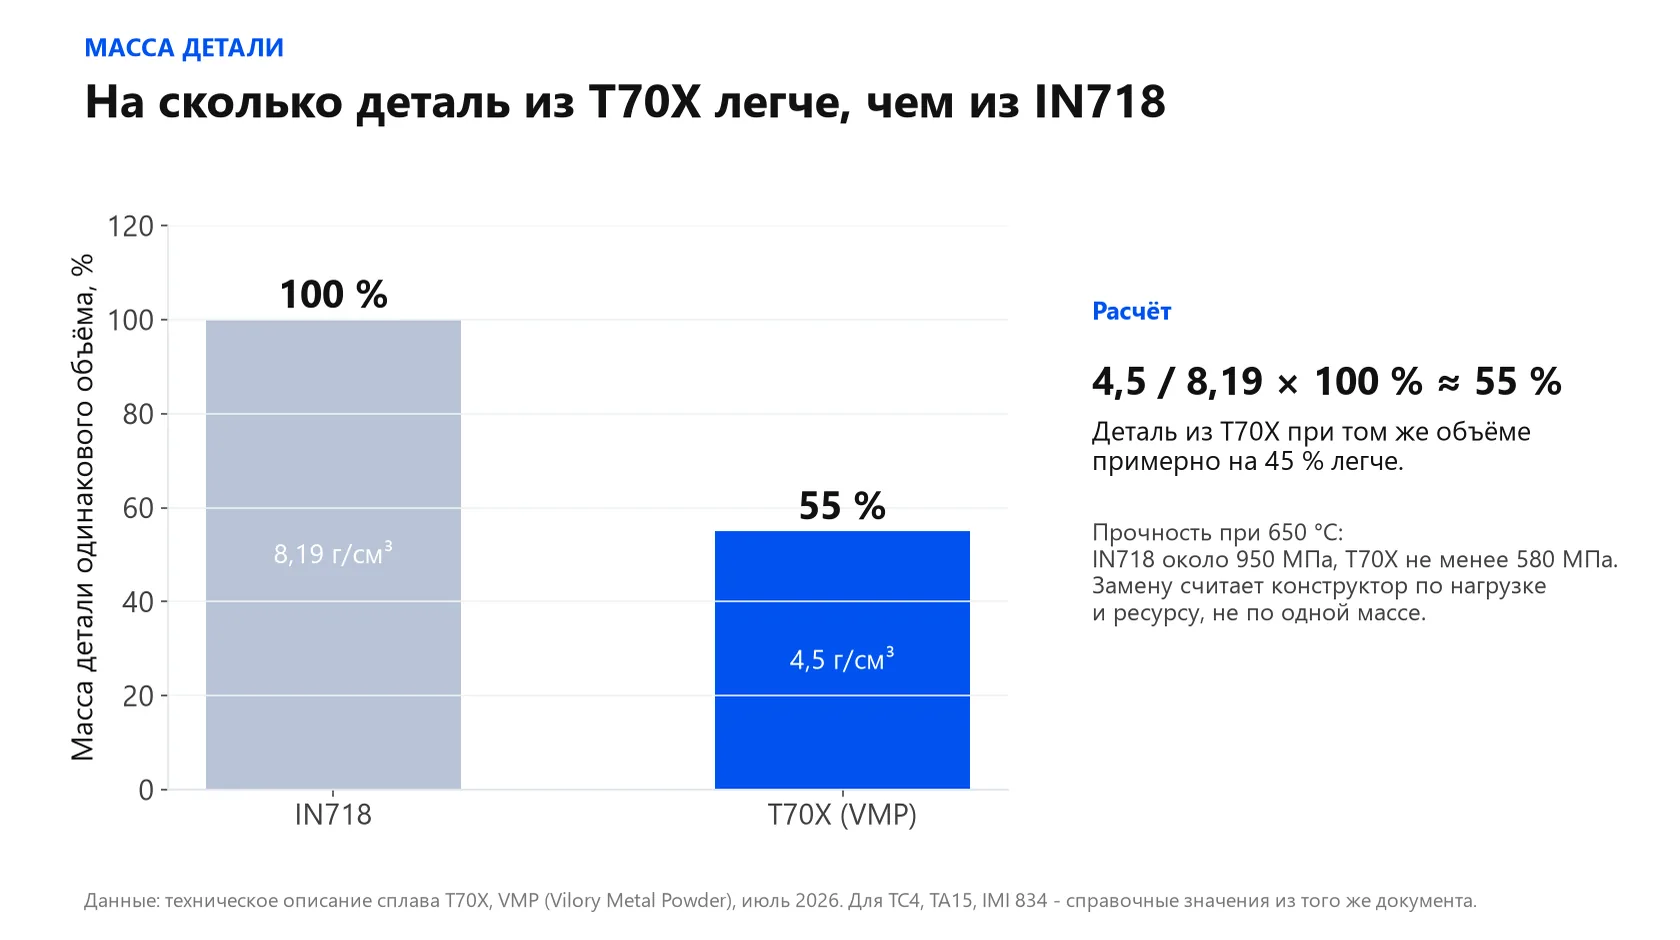
Выше 600 °C обычный выбор - никелевые сплавы, чаще всего IN718. Он прочнее T70X, но почти вдвое тяжелее.
Показатель
IN718
T70X
Плотность
8,19 г/см³
около 4,5 г/см³
Предел прочности при 650 °C
около 950 МПа
не менее 580 МПа
Масса детали одинакового объёма
100 %
около 55 %
Расчёт: 4,5 / 8,19 × 100 % ≈ 55 %. При одинаковом объёме деталь из T70X будет примерно на 45 % легче.
Для вращающихся деталей - дисков и лопаток компрессора, колёс турбонагнетателей - масса важнее абсолютной прочности. Легче деталь - меньше центробежные нагрузки, меньше нагрузка на вал и подшипники. Если размеры детали при замене меняются, экономию массы считают заново.
Характеристики порошка T70X
Показатель
Значение
Размер частиц
15–53 мкм
Медианный размер частиц D50
30–42 мкм
Сферичность
не менее 90 %
Текучесть по Холлу
31 с / 50 г
Насыпная плотность
2,46 г/см³
Плотность после утряски
2,78 г/см³
Проверка под SLM/LPBF
пройдена на стандартных параметрах
D50 характеризует середину распределения частиц по размеру. Сферичность показывает, насколько форма частиц близка к шару. Текучесть по Холлу измеряют по времени, за которое 50 г порошка проходят через калиброванную воронку. Порошок в серийном производстве, поставка под запрос.
Печать и термообработка T70X
Производитель рекомендует режимы, близкие к типовым для TC4: мощность 200–400 Вт, скорость сканирования 800–1200 мм/с, шаг штриховки 0,08–0,12 мм, толщина слоя 30–50 мкм. Перенастраивать оборудование под сплав не нужно, но режим под свою машину проверяют на пробных образцах, как и для любого нового порошка.
Термообработка после печати - отжиг 700–750 °C, 2–4 часа, охлаждение на воздухе. По данным производителя, он снимает напряжения и не вызывает выделения Ti₃Al. Требования к готовой детали согласуйте до печати.
Где применяют T70X
Температура детали
Что заменяет
Типовые детали
350–500 °C
TC4
лопатки и диски передних ступеней компрессора, корпуса
500–600 °C
TA15
диски и барабаны средних и задних ступеней компрессора
600–700 °C
IMI 834, IN718
последние диски и лопатки компрессора высокого давления
передние кромки и теплозащита гиперзвуковых аппаратов
Основной рынок - авиационные двигатели. Важно смотреть на температуру самой детали: температура газа и температура металла лопатки различаются. Для турбонагнетателей отдельный аргумент: снижение плотности с 8,0 до 4,5 г/см³ уменьшает момент инерции колеса примерно вдвое, турбина быстрее раскручивается.
Отдельное применение - матрица для металломатричных композитов с волокнами SiC. Низкое содержание алюминия снижает нежелательную реакцию на границе титан–волокно.
Для чего T70X не подходит
Задача
Почему
Что смотреть вместо
Постоянная работа выше 750 °C
физический предел титана
IN718, IN738, Waspaloy
Криогенные температуры
вязкость почти-α сплава ниже, чем у α+β
Ti-6Al-4V ELI
Медицинские импланты
в составе Al, V, Ni, Co, медицинских сертификатов нет
TA1, Ti-6Al-4V ELI
Сильно коррозионные среды
сплав под коррозию не оптимизирован
TA1, титан Grade 7 и Grade 12
Если рабочая температура детали не выше 500 °C, T70X не нужен: посмотрите TA15 из каталога, он дешевле и по нему больше отработанных режимов.
Для подбора T70X сообщите назначение детали, рабочую температуру, нагрузку, требуемый ресурс и модель принтера. Запросим у производителя TDS и данные по длительной прочности под ваш режим: office@vmpowder.ru.
Можно ли использовать порошок повторно
Неиспользованный после печати порошок можно возвращать в работу после просева и проверки его характеристик. При повторном использовании состав может меняться, в том числе из-за увеличения содержания кислорода.
Ведите учёт партий и циклов печати. Перед повторным применением проверяйте состав и размер частиц по принятому на производстве порядку. Храните порошок и работайте с ним по инструкции поставщика.
Какие документы запросить до заказа
Запрашивайте паспорт на каждую партию порошка. В нём должны быть указаны номер партии, состав поставляемого материала и результаты проверки его характеристик.
Перед заказом согласуйте марку, фракцию, количество порошка и условия поставки. При необходимости запросите рекомендации по хранению и работе с материалом.
Частые вопросы
Какой титановый порошок выбрать для SLM/LPBF?
Ориентируйтесь на марку материала, указанную в документации на деталь, и требования вашего принтера. Для подбора сообщите модель оборудования, назначение детали и нужный объём порошка.
TC4 и TiAl6V4 - одно и то же?
Эти обозначения относятся к близким по составу сплавам семейства Ti-6Al-4V. При заказе указывайте требуемую марку и стандарт, а состав проверяйте по паспорту партии.
Чем ELI отличается от обычного Ti-6Al-4V?
ELI, или Grade 23, - вариант сплава с более низким допустимым содержанием кислорода, железа и углерода. Если для детали требуется ELI, укажите это при заказе.
Как выбрать фракцию порошка?
Используйте фракцию, которая подходит вашему принтеру и режиму печати. Чем крупнее фракция, тем толще слой печати и грубее поверхность детали. Размер частиц и толщина печатного слоя - разные параметры. При подборе укажите модель оборудования.
Что означает плотность 2,6 г/см³ у TiAl6V4?
Это минимальная плотность порошка после утряски для фракции 15–53 мкм. Она показывает массу уплотнённого порошка в единице объёма.
Можно ли повторно использовать титановый порошок?
Да, после просева и проверки характеристик по принятому на производстве порядку. Возможность повторного применения зависит от состояния порошка и условий работы с ним.
Как узнать стоимость титанового порошка?
Отправьте запрос в VMPowder на office@vmpowder.ru. Укажите марку, фракцию и нужное количество: это поможет уточнить стоимость, наличие и условия поставки.
При какой температуре работает T70X?
По данным производителя, сплав сохраняет не менее 450 МПа при 700 °C. Обычные титановые сплавы применяют до 350–600 °C. Допустимый ресурс при рабочей температуре уточняют по TDS и расчёту конкретной детали.
Можно ли заменить IN718 на T70X?
В некоторых деталях - да, прежде всего во вращающихся, где важна масса: при одинаковом объёме T70X примерно на 45 % легче. Но IN718 прочнее при той же температуре, поэтому решение принимает конструктор по расчёту и испытаниям. Выше 750 °C в постоянном режиме титан не применяют.
Нужен ли для T70X особый режим печати?
Нет. Производитель рекомендует режимы, близкие к типовым для TC4, и стандартный отжиг после печати. Режим под свою машину всё равно проверяют на пробных образцах, как для любого нового порошка.
Чем T70X отличается от TA15?
TA15 работает примерно до 500 °C, T70X по данным производителя сохраняет прочность до 700 °C. При комнатной температуре они близки. Если деталь не греется выше 500 °C, TA15 обычно достаточно, и он есть в каталоге в наличии.
Есть ли T70X в наличии и какая фракция?
В каталоге сайта его пока нет, поставка под запрос. Фракция производителя 15–53 мкм. Напишите рабочую температуру детали, объём и модель принтера - подскажем сроки и подготовим предложение вместе с TDS.
Подходит ли T70X для медицинских изделий?
Нет. В составе есть алюминий, ванадий, никель и кобальт, медицинских сертификатов у сплава нет. Для имплантов смотрите TA1 или Ti-6Al-4V ELI.
Подготовьте запрос на подбор
Укажите модель принтера, марку порошка, фракцию и нужное количество. Если материал ещё не выбран, опишите деталь и условия её работы.
Кобальт-хромовый порошок для SLM-печати в стоматологии выбирают не только по названию сплава и цене за килограмм. Для зуботехнической лаборатории важнее понять, как конкретная партия поведет себя в печати и после нанесения керамики: даст ли стабильный слой, нужную поверхность, повторяемую посадку и понятный пакет документов для закупки и внутреннего контроля.
Ошибка в выборе порошка или режима печати проявляется уже в изделиях: появляются поры, недоплавленные участки, грубая поверхность, нестабильные края каркаса, больше ручной доводки и больше переделок. Поэтому в этой статье говорим не только о выборе CoCr, но и о том, как избежать типовых проблем при печати коронок, мостов, бюгельных каркасов и других стоматологических конструкций.
В каталоге металлических порошков VMPowder для этой задачи есть отдельная категория кобальт-хромовых порошков CoCr и три позиции: CoCrMo, CoCrMoW и CoCrW. Разница между ними не сводится к названию: это разные варианты легирования, где в системе сплава используются молибден и/или вольфрам, а значит материал нужно сравнивать под конкретную задачу лаборатории. Сначала стоит понять, какие изделия вы печатаете чаще всего, какие требования есть к поверхности, КТР, постобработке и документам, а уже после этого сравнивать цену и условия поставки.
На фото: партия CoCr-порошка, контрольная навеска и готовый каркас на модели. В такой связке лаборатория обычно оценивает не только материал, но и результат печати.
Главное коротко
CoCr-порошок используют для печати коронок, мостовидных каркасов, бюгельных элементов, балок и других металлических стоматологических конструкций.
Пористость, грубая поверхность и нестабильная посадка чаще всего связаны не с одной причиной, а со связкой “порошок — режим печати — постобработка”.
Под конкретный порошок обычно проверяют и при необходимости перенастраивают мощность лазера, скорость сканирования, расстояние между штрихами, толщину слоя и стратегию построения.
В порошке важны не только марка сплава, но и сферичность частиц, фракция, текучесть, насыпная плотность, химический состав и повторяемость партии.
Для каркасов под керамику отдельно смотрят КТР — коэффициент термического расширения. Его нужно сопоставлять с используемой керамикой.
Перед закупкой нужно запросить TDS, SDS, паспорт партии, данные по составу, гранулометрии и рекомендации по термообработке.
Какие проблемы появляются при неправильном CoCr-порошке
Нестабильный CoCr-порошок опасен тем, что первая партия может напечататься нормально, а следующая даст другой результат. Для лаборатории важно не просто купить “кобальт-хром”, а работать с поставщиком, который держит стабильное качество: повторяемую фракцию, состав, текучесть, документы и понятную прослеживаемость партии. Иначе приходится заново проверять режимы, а в работе появляются поры, грубая поверхность, неполное проплавление тонких краев и больше ручной доводки.
Самые частые симптомы выглядят так:
пористая структура или отдельные поры внутри изделия;
недоплавленные участки, когда энергии не хватило для нормального сплавления порошка;
balling-эффект — мелкие шарики и нестабильная дорожка расплава;
грубая поверхность, которую приходится дольше пескоструить, шлифовать и полировать;
хуже читаются тонкие края коронок и мостовидных каркасов;
посадка на модели становится менее предсказуемой;
возникают вопросы при нанесении керамики, особенно если не проверяли КТР сплава и совместимость с керамической массой;
лаборатория тратит больше времени на тестовые построения, переделки и ручную обработку.
На фото: реальный пример пористого CoCr-образца на поддержках после SLM-печати. Такой результат — сигнал перепроверить связку порошка, режима печати и условий в камере до запуска серии.
Поэтому дешевый порошок может оказаться дорогим уже на производстве. Экономия в закупке быстро теряется, если растет количество тестов, переделок и часов ручной обработки.
Не порошок “под машину”, а режим печати под порошок
Важно сказать прямо: если SLM/LPBF-принтер технически рассчитан на работу с CoCr и нужной фракцией, он может печатать порошками разных производителей. Но это не значит, что любой новый порошок можно засыпать в машину и печатать на старом режиме без проверки.
При смене производителя, партии или фракции порошка часто нужно заново проверить режим печати. Обычно смотрят:
мощность лазера;
скорость сканирования;
расстояние между штрихами, или hatch spacing;
толщину слоя;
стратегию сканирования;
подачу и распределение порошка по столу;
качество защитной атмосферы в камере;
маршрут термообработки и финишной обработки после печати.
Если оставить старый режим “как был”, новый порошок может дать другую плотность, другую поверхность и другую повторяемость. В стоматологии это особенно заметно на тонких краях, ажурных участках бюгельных каркасов, опорных элементах и длинных мостовидных конструкциях.
Какие параметры порошка проверить перед заказом
Название CoCr само по себе говорит слишком мало. Для лаборатории важны проверяемые параметры партии. Если нужна общая логика выбора металлических порошков, можно дополнительно посмотреть базовый материал VMPowder: как выбрать металлический порошок для 3D-печати.
Фракция
Фракция влияет на формирование слоя, подачу порошка, поверхность и стабильность построения. На карточках CoCr-порошков VMPowder указаны варианты 10-30 и 15-53 мкм. Какой диапазон выбрать — зависит от вашей машины, толщины слоя, типа изделий и рекомендаций технолога.
Сферичность и текучесть
Чем ближе частицы к сферической форме и чем стабильнее гранулометрия, тем ровнее порошок распределяется по слою. Если порошок плохо течет, содержит много нестандартной фракции или пылит сильнее ожидаемого, это может влиять на качество слоя и повторяемость печати.
Насыпная плотность
Насыпная плотность помогает понять, как порошок укладывается в объеме. Для лаборатории это не “абстрактный показатель из паспорта”, а один из признаков стабильного поведения материала при нанесении слоя.
Химический состав и повторяемость партии
В CoCr важно смотреть не только основные элементы — кобальт, хром, молибден или вольфрам, но и допустимые примеси. Для стоматологических конструкций особенно важна повторяемость состава от партии к партии. Если одна партия печатается стабильно, а следующая ведет себя иначе, лаборатория теряет время на повторные тесты, перенастройку режимов и дополнительные проверки изделий.
КТР
КТР — коэффициент термического расширения. Для каркасов, которые потом облицовываются керамикой, это критичный параметр. Металл и керамика нагреваются и остывают по-разному. Если КТР сплава плохо согласован с керамической массой, после обжига и охлаждения могут появиться внутренние напряжения, а вместе с ними риск сколов, трещин или проблем на границе металл-керамика.
КТР нужно смотреть в TDS или другой технической документации на материал и сопоставлять с рекомендациями производителя керамики. Это не гарантирует идеальный результат само по себе, но снижает технологические риски.
На фото: бюгельный CoCr-каркас после печати, снятия поддержек и первичной ручной доводки. На таких изделиях хорошо видны ошибки режима, поверхности и постобработки.
CoCrMo, CoCrMoW и CoCrW: как сравнивать без гадания
В каталоге VMPowder кобальт-хромовая группа представлена тремя материалами: CoCrMo, CoCrMoW и CoCrW. Правильнее сравнивать их не как “хороший / плохой”, а через задачу лаборатории, документы и режимы печати.
Материал
Когда рассматривать
Что проверить перед заказом
Ссылка
CoCrMo
Когда нужен CoCr-вариант с молибденом для коронок, мостовидных каркасов, бюгельных элементов и тестовых серий.
Фракцию, паспорт партии, TDS/SDS, состав Co-Cr-Mo, рекомендации по режимам и постобработке.
Когда лаборатории нужен CoCr-порошок, где в системе сплава присутствуют молибден и вольфрам, и важны стоматологические конструкции, КТР и стабильность партии.
Состав Co-Cr-Mo-W, КТР, документы партии, режим печати, совместимость с керамикой и маршрут постобработки.
Актуальные цены, фасовка и доступные фракции лучше смотреть в самих карточках товара. Это более правильно, чем фиксировать цифры в статье: цена и наличие могут обновляться, а техническая логика выбора остается той же.
Что происходит после печати: постобработка CoCr
SLM-печать не заканчивается в момент, когда платформа остыла. Для зуботехнической лаборатории постобработка так же важна, как сам порошок и режим печати. Если нарушить маршрут после печати, можно потерять точность, поверхность и стабильность результата.
Обычно маршрут выглядит так:
охлаждение платформы и безопасное снятие построения;
отделение изделий от платформы;
удаление поддержек без деформации тонких элементов;
термообработка или снятие внутренних напряжений, если это предусмотрено TDS и технологической картой;
пескоструйная обработка;
механическая доводка, шлифовка и полировка;
контроль посадки на модели;
подготовка поверхности под керамику, если конструкция идет под облицовку.
Универсального режима термообработки “для любого CoCr” давать нельзя. Он зависит от сплава, порошка, геометрии изделия, режима печати и требований лаборатории. В литературе встречаются разные температурные диапазоны для CoCr после SLM, но в рабочей практике нужно опираться на TDS, рекомендации поставщика и внутреннюю валидацию лаборатории.
На такой платформе после серии технолог оценивает не только количество изделий, но и качество поддержек, поверхность, повторяемость геометрии и дальнейший объем ручной обработки.
Какие документы запросить на CoCr-порошок
Если порошок закупается не для разового эксперимента, а для рабочего потока, документы нужно обсуждать до оплаты. Для стоматологической SLM-печати полезно запросить:
паспорт партии или Certificate of Analysis;
TDS — технический лист материала;
SDS — паспорт безопасности;
химический состав;
гранулометрический состав / particle size distribution;
данные по текучести и насыпной плотности;
повторяемость партии и допустимые примеси, если они указаны в документах;
КТР, если изделия идут под керамику;
рекомендации по режимам печати, если они доступны;
рекомендации по термообработке и постобработке;
сертификаты системы качества производителя или поставщика, если они требуются вашей лаборатории.
Для стоматологических металлических материалов хорошим ориентиром является ISO 22674: этот стандарт относится к металлическим материалам для несъемных и съемных стоматологических реставраций и аппаратов. При закупке важно не просто увидеть слово “стоматологический”, а понять, какие именно документы есть на материал, партию и поставщика.
Что написать поставщику, чтобы получить не общий ответ, а подбор
Запрос “пришлите цену на CoCr” почти всегда слишком общий. Чтобы поставщик сразу понял задачу, лучше написать коротко, но технически:
какая фракция нужна или какая толщина слоя используется;
какой CoCr сейчас используете и что не устраивает: пористость, поверхность, посадка, полировка, керамика, стабильность партии;
какие документы обязательны для закупки;
какой объем нужен сейчас и нужна ли повторяемая поставка;
нужен ли аналог текущего порошка или материал для нового процесса.
Такой запрос экономит время. Поставщик быстрее понимает, что вам нужен не просто “кобальт-хром”, а материал под конкретные изделия, режим печати и контроль качества.
Как VMPowder помогает снизить риски при выборе CoCr
Сильная сторона VMPowder не в обещании “одного универсального порошка для всех случаев”, а в понятной работе с материалом. В каталоге есть отдельная категория кобальт-хромовых порошков CoCr для SLM, а внутри нее — CoCrMo, CoCrMoW и CoCrW. Это дает лаборатории возможность сравнить варианты и подобрать материал под свой процесс.
VMPowder помогает смотреть на порошок как на производственный материал, а не как на строку в прайсе: проверить фракцию, состав, документы, фасовку, повторяемость поставки и требования к режимам печати. Такой подход снижает риск пористости, нестабильной поверхности, лишней доводки и конфликтов на этапе внутреннего контроля.
Если лаборатория только выбирает оборудование для печати CoCr, можно отдельно посмотреть SLM/LPBF-принтеры FastForm для печати металлом. Но сам порошок и режим печати все равно нужно проверять под конкретные изделия, фракцию и требования лаборатории.
FAQ
Почему после смены CoCr-порошка ухудшилась поверхность?
Чаще всего причина в том, что новый порошок печатают на старом режиме без проверки. У порошка может отличаться фракция, текучесть, распределение частиц, содержание мелкой фракции и поведение в расплаве. Нужно проверить мощность лазера, скорость сканирования, hatch spacing, толщину слоя и стратегию построения.
Нужно ли перенастраивать SLM-принтер под новый порошок?
Да, хотя бы проверить режим нужно обязательно. Принтер может работать с разными CoCr-порошками, но это не отменяет настройки параметров под конкретный материал, партию и тип изделий.
Какие параметры порошка важнее всего для стоматологии?
В первую очередь смотрят фракцию, сферичность, текучесть, насыпную плотность, химический состав, КТР, документы и повторяемость партии. Для каркасов под керамику КТР особенно важен.
Зачем смотреть КТР у CoCr?
КТР показывает, как материал расширяется при нагреве и сжимается при охлаждении. Если CoCr-каркас облицовывается керамикой, КТР сплава нужно сопоставить с керамической массой, чтобы снизить риск внутренних напряжений и проблем на границе металл-керамика.
Какие документы запросить перед покупкой?
Минимально — TDS, SDS, паспорт партии, химический состав и данные по гранулометрии. Для стоматологической задачи также полезны данные по КТР, рекомендации по термообработке и сертификаты системы качества, если они требуются вашей лаборатории.
Итог
Кобальт-хромовый порошок для стоматологической SLM-печати нельзя выбирать только по названию сплава или самой низкой цене. Хороший результат получается, когда совпали четыре вещи: стабильный порошок, понятные документы, корректный режим печати и правильная постобработка.
Нужен CoCr-порошок под вашу SLM-печать? Напишите модель принтера, тип изделий, желаемую фракцию и требования к документам. VMPowder поможет подобрать CoCrMo, CoCrMoW или CoCrW и подготовить предложение под задачу вашей лаборатории: office@vmpowder.ru, +7 (495) 191-75-73.
В аддитивном производстве металлический порошок часто воспринимают как расходный материал. На практике именно от него зависит стабильность слоя, плотность детали, качество поверхности и повторяемость результата. Даже при корректных настройках установки неподходящая фракция, слабая текучесть или нестабильная форма частиц могут привести к дефектам печати.
Выбор порошка начинается не с цены и не только с марки сплава. Нужно учитывать технологию печати, требования к готовой детали, режимы работы оборудования и свойства самого материала. Для SLM/LPBF особенно важны фракционный состав, сферичность частиц, химический состав, содержание примесей, условия хранения и совместимость с конкретной установкой.
Один и тот же сплав может вести себя по-разному, если порошок произведен разными способами или хранился в разных условиях. Поэтому при подборе материала важно смотреть не только на название 316L, TiAl6V4 или AlSi10Mg, но и на параметры партии, документацию, рекомендации производителя оборудования и фактическую задачу печати.
Главное
Для SLM/LPBF важны не только марка сплава, но и фракция, форма частиц, текучесть и химический состав порошка.
Материал выбирают от задачи детали: коррозионная стойкость, масса, тепловая нагрузка, электропроводность или механическая прочность.
Сферичные частицы и стабильный фракционный состав помогают получить более равномерный слой порошка.
Совместимость с установкой нужно уточнять заранее, включая рекомендуемый диапазон фракции и режимы работы.
Хранение и повторное использование порошка влияют на влажность, окисление, загрязнение и стабильность печати.
Для точного подбора поставщику нужно передать не только марку сплава, но и технологию, модель принтера, требования к детали и условия эксплуатации.
Что влияет на выбор порошка
В SLM/LPBF-печати порошок распределяется по рабочей зоне тонким слоем, после чего лазер выборочно сплавляет материал по контуру будущей детали. Процесс повторяется слой за слоем, поэтому любое нарушение в поведении порошка может накапливаться и влиять на итоговую геометрию.
Основные параметры обычно делят на две группы. Первая связана с материалом: марка сплава, химический состав, свойства после печати и термообработки. Вторая связана с порошком как с физической средой: размер частиц, форма, текучесть, насыпная плотность, влажность и чистота.
Если порошок плохо растекается, слой может получаться неравномерным. Если в партии много частиц неправильной формы, агломератов или слишком мелкой фракции, это может влиять на подачу, распределение и стабильность плавления. Если материал не соответствует требованиям установки, даже подходящий сплав не даст ожидаемого результата.
Материал детали и условия эксплуатации
Первый шаг — определить, в каких условиях будет работать готовое изделие. Для деталей, которым нужна коррозионная стойкость и технологичность, часто рассматривают нержавеющие стали. Для легких и прочных деталей — титановые или алюминиевые сплавы. Для повышенных температур и нагруженных узлов — никелевые сплавы. Для задач, где важна теплопроводность или электропроводность, применяют медные сплавы.
При этом нельзя выбирать материал только по общему описанию группы. Нужно учитывать нагрузку, температуру, контакт с рабочей средой и последующую обработку. Например, 316L может применяться там, где важна коррозионная стойкость, а 17-4PH часто рассматривают для задач, где требуется более высокая прочность после упрочнения.
Для удобства первичного выбора можно ориентироваться на группы материалов:
Примеры товарных изображений порошков разных групп для первичного сравнения материалов.
Теплообмен, электропроводящие элементы, специальные инженерные задачи
Отражательная способность, теплопроводность, подбор режимов печати
Совместимость с SLM/LPBF-установкой
SLM и LPBF обычно используют порошки с узким диапазоном фракции. Конкретный диапазон зависит от оборудования, толщины слоя, системы подачи, параметров лазера и рекомендаций производителя установки. Поэтому перед заказом важно уточнить, какие фракции допускает принтер и какие порошки уже проверялись на похожих задачах.
Для одной установки может быть критична слишком крупная фракция, для другой — избыток мелких частиц. Крупные частицы хуже укладываются в тонкий слой, а слишком мелкие могут влиять на текучесть, пыление и распределение порошка.
Совместимость также связана с атмосферой печати и материалом камеры. Титановые и алюминиевые порошки требуют аккуратного обращения из-за реакционной способности и чувствительности к загрязнениям. Никелевые и стальные порошки могут иметь другие требования к режимам плавления, термообработке и контролю партии.
Фракция, сферичность и текучесть
Форма и распределение частиц влияют на укладку слоя и текучесть порошка.
Фракция показывает диапазон размеров частиц. Для SLM/LPBF она влияет на равномерность слоя, плотность укладки, качество поверхности и стабильность подачи. Слишком широкий разброс может привести к неодинаковому поведению порошка на разных участках слоя.
Сферичность важна потому, что близкие к шарообразной форме частицы лучше пересыпаются и равномернее распределяются. Частицы с вытянутой формой, сателлитами или агломератами могут ухудшать текучесть и требуют проверки под конкретную установку.
Текучесть показывает, насколько предсказуемо порошок проходит через систему подачи и распределяется по платформе. На нее влияют форма частиц, влажность, доля мелкой фракции, статическое электричество и условия хранения. Если текучесть нестабильна, оператору сложнее поддерживать одинаковое качество слоя в течение всей печати.
Химический состав и чистота партии
Марка сплава задает базовый химический состав, но для печати важны и допустимые примеси. В технической документации обычно смотрят содержание кислорода, азота, водорода, углерода и других элементов, критичных для конкретного материала.
Поставщику стоит запрашивать паспорт партии или другой документ с характеристиками порошка. В нем желательно видеть марку, фракционный состав, химический анализ, насыпную плотность, текучесть и дату производства или упаковки. Если порошок планируется использовать повторно, нужно отдельно определить правила контроля после циклов печати.
Как выбрать группу материала
Нержавеющие стали: 316L, 304L, 17-4PH
Нержавеющие стали часто используют как понятную отправную точку для промышленных деталей. 316L подходит для задач, где важны коррозионная стойкость и стабильная технологичность. 304L также может применяться для деталей общего назначения, где требуется сочетание пластичности и стойкости к коррозии. 17-4PH рассматривают там, где после соответствующей обработки нужна повышенная прочность.
Для этих материалов важно уточнять не только марку, но и режимы последующей обработки. Требования к готовому изделию лучше описывать заранее.
Титановые порошки: TiAl6V4, TA1, TA15
Титановые порошки выбирают для легких деталей, где важны удельная прочность и стойкость материала. TiAl6V4 относится к наиболее распространенным титановым сплавам для аддитивного производства. TA1 может применяться в задачах, где нужен технически чистый титан, а TA15 — в инженерных изделиях с повышенными требованиями к прочности и температурной стабильности.
При работе с титаном особенно важны чистота, хранение и контроль атмосферы. Режимы печати нужно согласовывать с возможностями конкретной установки.
Алюминиевые порошки: AlSi10Mg, AlSi7Mg
Алюминиевые сплавы часто выбирают для легких деталей, прототипов, корпусов и теплообменных элементов. AlSi10Mg широко используется в SLM/LPBF благодаря сочетанию малой массы, технологичности и подходящих свойств для многих инженерных задач. AlSi7Mg близок по логике применения, но выбор между ними зависит от требований к детали и режимам обработки.
Для алюминиевых порошков важны текучесть, стабильная фракция и контроль окисления. Также стоит заранее уточнять требования к постобработке.
Никелевые сплавы: Inconel 718, Inconel 625, Hastelloy X
Никелевые сплавы применяют для деталей, которые работают при повышенных температурах, под нагрузкой или в агрессивных средах. Inconel 718 часто рассматривают для нагруженных изделий, Inconel 625 — для задач, где важна коррозионная стойкость, Hastelloy X — для температурных условий и сложных сред.
Эти материалы требуют внимательного подбора режимов печати и последующей обработки. При запросе порошка полезно сразу указать, какие свойства важнее: стойкость к температуре, коррозионная стойкость или прочность.
Медные сплавы: CuCrZr, CuCr, CuSn10
Медные порошки выбирают для задач, где важны теплоотвод, электропроводность или специальные функциональные свойства. CuCrZr и CuCr могут применяться для элементов с повышенными требованиями к теплопроводности и прочности, CuSn10 — для деталей, где нужны свойства бронзового сплава.
У медных материалов есть особенности печати: высокая теплопроводность и отражательная способность могут требовать специальных режимов. Совместимость с SLM/LPBF-установкой нужно проверять до заказа партии.
Хранение и повторное использование порошка
Даже правильно выбранный порошок можно испортить неправильным хранением. Влага, загрязнения, попадание посторонних частиц и контакт с неподходящей тарой влияют на стабильность материала. Порошок желательно хранить в закрытой упаковке, в условиях, соответствующих рекомендациям поставщика и требованиям безопасности.
Если порошок используется повторно после печати, важно контролировать изменение фракции, загрязнение, содержание кислорода и долю частиц неправильной формы. Регенерация и смешивание с новой партией должны быть описаны внутренним регламентом. Без такого контроля повторное использование может стать источником нестабильности.
Что отправить поставщику для подбора порошка
Чтобы подбор был предметным, поставщику лучше передать не общую фразу «нужен порошок для 3D-печати», а технический контекст задачи. Это сокращает число уточнений и помогает быстрее выбрать группу материалов.
Полезно указать:
технологию печати: SLM, LPBF или другую;
модель установки и рекомендации производителя по порошку;
предполагаемую марку сплава или группу материалов;
требуемую фракцию, если она уже известна;
назначение детали и условия работы;
требования к прочности, коррозионной стойкости, массе, температуре или проводимости;
необходимость термообработки, механической обработки или контроля качества;
планируемый объем партии и формат упаковки.
Если параметры пока не определены, можно начать с описания детали и требований к изделию. По этим данным поставщик сможет предложить подходящие варианты для проверки.
Частые вопросы
Можно ли выбрать порошок только по марке сплава?
Нет, марки сплава недостаточно. Нужно учитывать фракцию, форму частиц, текучесть, химический состав, совместимость с установкой и условия хранения. Две партии одного сплава могут отличаться по поведению в печати.
Какая фракция подходит для SLM/LPBF?
Единого значения нет. Диапазон зависит от установки, толщины слоя и параметров процесса. Перед заказом нужно сверить требования принтера и рекомендации по конкретному материалу.
Почему сферичность частиц так важна?
Сферичные частицы обычно лучше распределяются по рабочей зоне и дают более стабильный слой. Это помогает поддерживать повторяемость печати, особенно при серийных или ответственных деталях.
Можно ли повторно использовать порошок после печати?
Можно, если это допускает внутренний регламент и проводится контроль состояния порошка. Нужно оценивать загрязнение, изменение фракции, содержание кислорода и другие параметры, важные для материала.
Как понять, какой материал выбрать: 316L, TiAl6V4, AlSi10Mg или Inconel 718?
Выбор зависит от задачи детали. 316L часто выбирают для коррозионной стойкости, TiAl6V4 — для легких прочных деталей, AlSi10Mg — для легких алюминиевых изделий, Inconel 718 — для повышенных температур и нагрузок. Итоговый выбор нужно согласовать с требованиями установки и изделия.
Пример детали, где свойства порошка связаны с геометрией и режимами печати.
Итог
Металлический порошок для 3D-печати выбирают как часть технологической системы: материал, установка, параметры печати, хранение и требования к детали должны совпадать между собой. Если один из элементов не учтен, стабильность процесса может снизиться даже при хорошем оборудовании.
Для первичного подбора достаточно описать задачу, указать технологию печати, модель установки и требования к изделию. VMPOWDER может помочь сопоставить эти данные с доступными группами металлических порошков и подобрать материал для дальнейшей проверки под конкретный процесс.
Представьте, что сложнейшая антенная решетка для спутника, состоявшая ранее из 100 отдельных деталей, превращается в монолитное изделие, теряя при этом 95% своего веса. Это не футуристический прогноз, а реальный кейс компании Optisys. В это же время российские инженеры сокращают цикл производства элементов авиадвигателей с десяти месяцев до десяти дней, просто «выращивая» их из цифровой модели.
За этими прорывами стоит не только мощь лазеров, но и «невидимый герой» — мелкодисперсный металлический порошок. Именно от его характеристик на 90% зависит, станет ли деталь надежным узлом самолета или превратится в груду брака. Мы вступили в эпоху, когда металл перестал быть просто болванкой для резки; теперь это высокотехнологичная субстанция, параметры которой контролируются на уровне микронов. Если вы хотите понять, как превратить микроскопические зерна в сверхпрочные изделия, это руководство станет вашей дорожной картой в мир аддитивного производства.
Что такое металлический порошок для 3D печати
Металлический порошок — это базовое сырье для аддитивных процессов, таких как селективное лазерное сплавление (SLM) и электронно-лучевая плавка (EBM). В отличие от сырья для традиционной порошковой металлургии, материалы для 3D-печати представляют собой совокупность сферических гранул, созданных с беспрецедентным контролем формы и чистоты.
Размер этих частиц обычно варьируется от 15 до 150 микрон. Сферическая морфология является промышленным стандартом, так как именно она обеспечивает высокую текучесть и плотность упаковки. Без этих свойств невозможно нанести равномерный слой порошка толщиной 20–50 микрон, что неизбежно ведет к появлению дефектов в структуре металла.
Большинство порошков производят методом атомизации: струю расплавленного металла разбивают на капли инертным газом (азотом или аргоном) либо плазмой. Этот процесс гарантирует однородный химический состав и высокую чистоту. Химическая стабильность критически важна: например, содержание кислорода в титановых сплавах должно быть строго ниже 1000 ppm, иначе готовое изделие станет хрупким и непригодным для эксплуатации. Таким образом, порошок — это не просто измельченный металл, а сложная инженерная система, от которой зависят механические свойства, износостойкость и точность каждой напечатанной детали.
Анатомия качества: основные характеристики порошков
Фундаментальное качество аддитивного производства закладывается на уровне микроструктуры исходного сырья. Металлический порошок для 3D-печати представляет собой совокупность мелкодисперсных гранул, физико-химические характеристики которых определяют не только точность построения, но и эксплуатационную надежность готового изделия.
Морфология и сферичность частиц
Промышленным стандартом для процессов лазерного (SLM) и электронно-лучевого (EBM) плавления является порошок строго сферической формы. Идеальная сферичность обеспечивает минимальное межчастичное трение, максимальную плотность упаковки и высокую текучесть (Flowability) — способность равномерно распределяться по платформе построения под воздействием рекоутера.
Наиболее распространенным морфологическим дефектом являются сателлиты — мелкие частицы, налипшие на крупные в процессе атомизации. Неровная поверхность частиц и внутренняя пористость гранул также ухудшают текучесть материала, что приводит к «коротким подачам» (short feeds) и пористости в структуре готовой детали.
Гранулометрический состав (PSD)
Размер частиц напрямую определяет разрешение печати и минимальную толщину слоя. В современной индустрии принята строгая сегментация фракций в зависимости от используемой технологии: для SLM/DMLS стандартом являются мелкие фракции 15–45 мкм, обеспечивающие высокую гладкость поверхности, для EBM применяются более крупные порошки 45–105 мкм, а для Binder Jetting используются фракции 15–53 мкм.
Для количественной оценки распределения используются показатели D10, D50 и D90. Например, значение D10 указывает, что 10% частиц в партии меньше данного размера, D50 представляет собой медианный диаметр, а D90 показывает, что 90% частиц меньше этого значения. Оптимальное распределение должно быть бимодальным или контролируемо широким, чтобы мелкие зерна заполняли пустоты между крупными, повышая общую плотность слоя.
Химическая чистота и контроль примесей
Химическая чистота материала является фундаментом его механических свойств. Порошок крайне чувствителен к содержанию примесей.
Методы производства: как создается «металлическая пыль»
Промышленное получение металлических порошков для аддитивных технологий представляет собой сложную трансформацию расплавленного металла в твердые частицы микронного размера, называемую атомизацией. Физико-механические свойства порошка, такие как форма частиц и химическая чистота, напрямую определяются выбранным методом распыления.
Газовая атомизация — промышленный стандарт
В этом процессе струя расплавленного металла, выходящая из сопла тигля, разбивается мощным потоком инертного газа (аргона или азота) под высоким давлением. Пока капли находятся в свободном падении внутри башни атомизатора, силы поверхностного натяжения придают им сферическую форму.
Метод обеспечивает оптимальный баланс между стоимостью производства и качеством материала, позволяя работать как с первичным сырьем, так и со вторичным ломом. Размер частиц контролируется регулировкой давления газа, что обеспечивает хорошую текучесть готового порошка. Однако технология не лишена ограничений: существует риск возникновения внутренней пористости из-за захвата атомизирующего газа внутри частиц, а также образования сателлитов — мелких гранул, налипающих на крупные и снижающих плотность упаковки слоя.
Газовая атомизация доминирует в производстве нержавеющих сталей (316L, 17-4 PH), никелевых суперсплавов (Inconel 718) и алюминиевых порошков (AlSi10Mg) для технологий SLM и DMLS.
Плазменная атомизация для титана
Этот метод ориентирован на получение порошков высочайшей сферичности из тугоплавких и реактивных металлов. В качестве сырья используется металлическая проволока, которая плавится и распыляется в фокусе нескольких плазменных горелок.
Плазменная атомизация обеспечивает идеальную гладкость поверхности частиц с практически полным отсутствием сателлитов. Поскольку исходная проволока уже прошла этапы очистки, достигается высочайшая химическая чистота конечного продукта. Платой за это качество становится высокая себестоимость из-за низкой производительности и энергоемкости процесса, а также ограниченная номенклатура сплавов — доступны только те материалы, которые выпускаются в виде проволоки.
Метод незаменим для изготовления высококачественных титановых порошков (Ti-6Al-4V), применяемых в медицинских имплантатах и ответственных узлах авиадвигателей.
PREP — максимальная чистота
Метод центробежного распыления вращающегося электрода (PREP) считается «золотым стандартом» для самых ответственных применений. Плазменная дуга оплавляет торец быстро вращающегося металлического стержня, и капли расплава сбрасываются центробежной силой.
Технология обеспечивает исключительную чистоту: отсутствие контакта расплава с тиглем или соплом полностью исключает керамические включения и внутренние газовые поры в гранулах. Однако метод требует калиброванных прутков в качестве исходного сырья, а высокая стоимость оборудования и относительно низкий выход мелких фракций ограничивают его применение наиболее критичными задачами.
PREP незаменим для суперсплавов, используемых в дисках газовых турбин, и деталей космических аппаратов из тугоплавких металлов.
Водная атомизация для Binder Jetting
Это наиболее массовый метод производства в мире, где струя расплава разбивается водой под высоким давлением. Сверхбыстрое охлаждение не оставляет каплям времени на принятие формы шара, что приводит к образованию осколочных частиц.
Водная атомизация обеспечивает минимальную стоимость и самую высокую производительность среди всех методов, делая её эффективным решением для массового производства металлических деталей сложной формы. Однако контакт с водой приводит к повышенному содержанию примесей, особенно кислорода, а низкая текучесть делает такой порошок непригодным для лазерных PBF-систем.
Метод доминирует в производстве порошков для технологии Binder Jetting (струйное нанесение связующего) и деталей массового автомобилестроения.
Обзор материалов: От нержавеющей стали до золота
Современный рынок аддитивных технологий предлагает широкую номенклатуру сплавов, позволяя инженерам подбирать материалы для металлической 3d печати под конкретные эксплуатационные задачи.
Нержавеющие и инструментальные стали
Стали составляют основу промышленного применения 3D-печати благодаря сочетанию прочности и экономической эффективности. Наиболее востребованным сплавом является 316L — аустенитная сталь с высоким содержанием хрома (17–19%), никеля (13–15%) и молибдена (2,25–3%). Этот материал ценится за исключительную коррозионную стойкость и применяется в производстве компонентов для пищевой промышленности, химической арматуры и медицинских инструментов.
Другим важным представителем является сталь 17-4 PH — мартенситная дисперсионно-твердеющая сталь, обладающая высокой твердостью и износостойкостью. Она идеальна для изготовления оснастки, зажимных приспособлений и деталей гидравлических прессов. Для инструментального производства критически важны порошки марок M300 и H13, которые позволяют печатать пресс-формы с конформными каналами охлаждения, сокращающими цикл литья пластмасс более чем на 20%.
Титановые сплавы для авиакосмоса и медицины
Титановый сплав Ti6Al4V (Grade 5) доминирует в высокотехнологичных секторах благодаря высочайшей удельной прочности (отношение прочности к весу) и отличной биосовместимости. При плотности около 4,43 г/см³ титановые детали демонстрируют предел прочности на разрыв более 900 МПа. В авиакосмической отрасли использование титана позволяет создавать облегченные кронштейны и лопатки турбин, снижая общий вес конструкций на 20–95%. Порошки Ti6Al4V, TA15 и TA1 для SLM-печати собраны в разделе «Титановый порошок» каталога.
В медицине Ti6Al4V стал безальтернативным решением для создания индивидуальных имплантатов тазобедренных суставов и челюстно-лицевых протезов. Пористая решетчатая структура напечатанного титана способствует прорастанию костной ткани (остеоинтеграции), что доказано успешным опытом более 100 000 операций.
Никелевые суперсплавы для экстремальных условий
Для работы в экстремальных условиях применяются никелевые суперсплавы, такие как Inconel 718 и 625. Эти материалы сохраняют свои механические характеристики при температурах до 1100–1200°C и обладают выдающейся стойкостью к окислению. Они незаменимы в энергетике и ракетостроении для производства камер сгорания турбореактивных двигателей, жаровых труб газовых турбин и газовых горелок. Способность никеля растворять другие металлы без потери пластичности позволяет создавать сложнолегированные системы, способные выдерживать колоссальные динамические нагрузки в течение тысяч часов.
Алюминиевые и медные сплавы
Алюминиевый сплав AlSi10Mg стал основным материалом для легких конструкций в автомобилестроении. При низкой плотности 2,67 г/см³ он обеспечивает высокую теплопроводность и хорошую обрабатываемость, что делает его идеальным для корпусов, кронштейнов и теплообменников. Медный сплав CuCr1Zr с добавками хрома и циркония применяется для индукционных катушек и систем охлаждения, обеспечивая эффективность на 20% выше традиционных аналогов.
Драгоценные металлы и высокоэнтропийные сплавы
Особую нишу занимают драгоценные металлы — золото (18k, 24k), платина и серебро. Технологии лазерного сплавления обеспечивают экономию материала до 90% по сравнению с традиционной мехобработкой, что критически важно в ювелирном деле. Платина используется не только в предметах роскоши, но и в медицине благодаря своей химической инертности и гипоаллергенности.
Вершиной современных материаловедческих исследований являются высокоэнтропийные сплавы (HEA), состоящие из пяти и более элементов в равных пропорциях. Они обеспечивают уникальное сочетание жаропрочности и вязкости разрушения, открывая путь к созданию изделий с программируемыми свойствами в каждой точке объема.
Стандарты и сертификация: Как выбрать надежного поставщика
Переход к серийному производству ответственных узлов требует использования единого технологического языка, который обеспечивают международные и национальные стандарты. Фундаментальной базой здесь выступает ISO/ASTM 52900, определяющий базовые принципы и терминологию аддитивного производства. Для детальной характеризации сырья разработан стандарт ISO/ASTM 52907, который регламентирует методы оценки физико-химических свойств металлических порошков, обеспечивая их воспроизводимость от партии к партии.
В Российской Федерации работу над нормативной базой ведет технический комитет ТК 182. Ключевым документом для оценки качества сырья является ГОСТ Р 57556, устанавливающий строгие методы контроля и испытаний порошковых композиций, используемых в процессах прямого подвода энергии и материала. Другой важный стандарт, ГОСТ Р 59035, определяет общие требования к металлопорошковым композициям и правила оформления их сопроводительной документации.
При выборе надежного поставщика критически важно наличие полного пакета документов. Обязательными являются паспорт качества и сертификат анализа (Certificate of Analysis) на каждую партию. В этих документах должны быть зафиксированы фактический гранулометрический состав (PSD), химический состав с точным указанием микропримесей, а также показатели текучести и плотности.
Методы входного контроля на производстве позволяют минимизировать риски возникновения дефектов в процессе печати. Одним из основных инструментов анализа является лазерная дифракция, используемая для прецизионного измерения распределения частиц по размерам. Этот метод позволяет получить количественные показатели D10, D50 и D90, гарантируя, что фракция соответствует требованиям конкретной установки (например, 15–45 мкм для SLM). Для измерения истинной плотности материала применяется гелиевая пикнометрия. В основе метода лежит использование пикнометра — специализированного прибора, который определяет фактический объем частиц путем измерения объема гелия, вытесняемого порошком в герметичной камере известного объема при строго контролируемых давлении и температуре.
Для инженеров и закупщиков ключевое значение имеют такие параметры, как насыпная плотность (apparent density) — отношение массы к заданному объему свободно насыпанного порошка в состоянии покоя. Стабильность плотности упаковки слоя часто оценивается через коэффициент Хауснера (Hausner ratio), представляющий собой отношение утрясенной плотности к насыпной. Чем ближе этот коэффициент к 1.0, тем выше текучесть и однородность порошковой «постели» в камере построения, что критически важно для получения беспористых деталей.
Отсутствие аддитивных стандартов долгое время сдерживало промышленное внедрение технологий, так как предприятия не могли гарантировать повторяемость механических свойств. Сегодня стандарты, такие как ISO/ASTM 52904, предоставляют рекомендации по процессам синтеза на подложке для критически важных применений, включая авиакосмические компоненты и медицинские имплантаты. Соблюдение требований IATF 16949 становится обязательным для поставщиков в автомобильном секторе, где важна прослеживаемость каждого грамма сырья. Тщательный аудит поставщика на соответствие этим нормативам — единственный способ обеспечить стабильность свойств продукции при переходе к массовому аддитивному производству.
Технологии применения порошков в аддитивном производстве
Выбор конкретной технологии аддитивного производства является определяющим фактором при подборе сырья, так как каждый метод предъявляет уникальные требования к физико-химическим свойствам материала.
SLM/DMLS — высокая точность и плотность
SLM/DMLS — высокая точность и плотность
Технологии SLM (Selective Laser Melting) и DMLS (Direct Metal Laser Sintering) сегодня являются одними из самых распространенных методов для создания высокоточных металлических деталей со сложной внутренней геометрией. Мощный лазер полностью расплавляет порошок фракции 15-45 мкм, формируя монолитную структуру с плотностью до 99,9% от теоретической. Стандартная толщина слоя составляет 20-50 микрон, что обеспечивает высокую детализацию и минимальную шероховатость поверхности.
Скорость построения зависит от количества лазеров и может варьироваться от 5 до 60 см³/час. Использование многолазерных систем позволяет значительно повысить производительность при серийном выпуске деталей. Технология применяется для медицинских имплантатов, авиакосмических компонентов, ювелирных изделий, пресс-форм и промышленных прототипов.
Для задач, где требуется точная металлическая 3D-печать, можно рассмотреть промышленные решения на базе оборудования FastForm и Riton3D. Такие системы применяются для работы с титановыми, кобальт-хромовыми, нержавеющими, алюминиевыми и другими металлическими порошками.
За счет сочетания высокой точности, плотности материала и возможности печати сложных внутренних каналов SLM/DMLS остается одной из ключевых технологий промышленного аддитивного производства. Особенно она востребована там, где традиционная мехобработка или литье ограничены по геометрии, срокам или себестоимости.
EBM — для титана и реактивных металлов
Технология EBM (Electron Beam Melting) принципиально отличается использованием электронного луча в качестве источника энергии и проведением процесса в условиях глубокого вакуума. Вакуумная среда минимизирует риск окисления, что критически важно для работы с реактивными металлами, такими как титан. Ключевой особенностью является предварительный подогрев всего порошкового слоя, что позволяет снизить остаточные напряжения в детали.
Для этой технологии используется более крупная фракция порошка 45–105 микрон, а толщина слоя составляет 50–100 микрон, что обеспечивает более высокую скорость построения по сравнению с SLM, но приводит к более грубой поверхности изделия. EBM идеально подходит для производства крупных титановых деталей для авиакосмоса и медицинских имплантатов.
DED/LMD — ремонт и крупногабаритные детали
Для ремонта ответственных узлов и производства крупногабаритных деталей (до 1500 мм) применяется технология DED (Directed Energy Deposition). В отличие от послойного плавления в ванне, здесь порошок подается струей инертного газа непосредственно в зону лазерного расплава. Этот метод идеально подходит для восстановления лопаток турбин или наращивания функциональных элементов на уже готовые детали.
Толщина слоя в процессах DED варьируется от 50 до 150+ микрон, что обеспечивает впечатляющую скорость наплавки. Экономическая эффективность проявляется при производстве крупных объектов из дорогих сплавов, так как метод минимизирует отходы и исключает затраты на сложную оснастку. Технология Binder Jetting (струйное нанесение связующего с последующим спеканием) применяется для массового производства стальных деталей в автомобилестроении, допуская использование даже осколочных частиц фракции 15–53 мкм.
Жизненный цикл и экономика: рециклинг порошка
Экономическая эффективность аддитивного производства металлов неразрывно связана с понятием «замкнутого цикла» использования сырья. В отличие от традиционной механической обработки (ЧПУ), где объем удаляемой в стружку заготовки может достигать 70–90%, 3D-печать позволяет использовать ровно столько материала, сколько необходимо для построения детали и ее поддерживающих структур. Оставшийся в камере построения нерасплавленный материал не утилизируется, а подвергается рециркуляции — процессу возврата порошка в производственный цикл после соответствующей обработки для последующих серий печати.
Ключевым этапом восстановления свойств материала является просеивание (sieving). Этот процесс подразумевает механическую очистку порошка через сита (обычно с ячейкой 80 мкм), что позволяет удалить из партии слишком крупные частицы, брызги расплава (спэттер) и фрагменты поддержек. Правильное просеивание, особенно в среде защитных инертных газов, помогает восстановить гранулометрический состав (PSD), делая его практически идентичным характеристикам «свежего» (virgin) порошка. Однако при каждом цикле порошок подвергается термическому воздействию, что запускает необратимые процессы деградации.
Во-первых, происходит изменение морфологии: под воздействием лазерного излучения частицы могут частично спекаться, образуя «мульти-частицы» и увеличивая количество сателлитов, что снижает текучесть порошка. Во-вторых, на поверхности частиц неизбежно нарастает оксидная пленка — слой окислов, возникающий при контакте разогретого металла с остаточным кислородом в камере. Накопление кислорода и азота ведет к охрупчиванию металла и снижению усталостной прочности изделия, что особенно критично для реактивных сплавов, таких как титан Ti-6Al-4V или никелевый Inconel 718.
Несмотря на эти факторы, современная практика показывает, что качественный стальной или кобальт-хромовый порошок может выдерживать от 5 до 20 и более циклов использования без существенной потери механических свойств. Экономический эффект от такого рециклинга огромен: стоимость первичных порошков титана варьируется от 80 до 300 долларов за килограмм, а никелевых суперсплавов — от 40 до 120 долларов. Потеря даже 20% порошка из-за невозможности его повторного использования увеличивает эффективную стоимость оставшегося сырья на десятки долларов за килограмм, что может сделать проект нерентабельным.
Для глубокого восстановления свойств материала внедряются инновационные решения, такие как повторная атомизация (например, система Powder2Powder), которая позволяет переплавлять деградировавший порошок и возвращать ему исходную сферичность и чистоту. В конечном итоге, грамотное управление жизненным циклом порошка позволяет достичь до 90% экономии материала по сравнению с субтрактивными методами, превращая аддитивное производство в одну из самых ресурсоэффективных технологий современности.
Тренды и инновации 2025–2026
В период 2025–2026 годов индустрия аддитивных технологий окончательно переходит от фазы экспериментального внедрения к этапу глобальной промышленной экспансии и формирования циркулярной экономики. Мировой рынок металлических порошков демонстрирует впечатляющую динамику: по прогнозам, его объем вырастет с 555 млн долларов в 2024 году до 3,9 млрд долларов к 2035 году. В России этот тренд проявляется еще более ярко — в 2024 году рынок аддитивного производства вырос на 40%, достигнув 18,3 млрд рублей, а среднегодовой темп роста (CAGR) до 2030 года прогнозируется на уровне 20%.
Ключевым технологическим прорывом 2025–2026 годов становится освоение печати «непечатных» ранее материалов. Благодаря внедрению систем с экстремальным подогревом платформы до 800 °C, таких как российская установка MeltMaster3D-350ВТ, стало возможным промышленное использование хрупких и склонных к трещинообразованию сплавов. Особое внимание уделяется высокоэнтропийным сплавам (HEA) и аморфным металлам (металлическим стеклам), которые обеспечивают уникальное сочетание коррозионной стойкости и эластичности. Кроме того, массовое применение находит чистая медь и сплав CuCr1Zr, позволяющие создавать индукционные катушки и системы охлаждения с эффективностью на 20% выше традиционных аналогов.
Цифровизация процессов в 2026 году достигает уровня Industry 4.0. Внедрение искусственного интеллекта и машинного обучения для контроля качества каждого слоя стало стандартом, что закреплено на нормативном уровне, например, в ГОСТ Р 71688-2024. Системы видеоконтроля и предиктивной аналитики формируют цифровой паспорт каждого изделия, обеспечивая полную прослеживаемость структуры и свойств от первой частицы порошка до финальной детали. Технология «цифровых двойников» позволяет моделировать термические напряжения и деформации еще до начала печати, что сокращает время выхода изделия на рынок на 30–50%.
Автоматизация оборудования направлена на радикальное повышение производительности. Современные системы, такие как MeltMaster3D-550, оснащаются многолазерными конфигурациями (4, 8 и более 12 лазеров), что в сочетании с увеличенными зонами построения (до 550×450×450 мм) позволяет печатать крупногабаритные функциональные узлы целиком. Полная автоматизация цепочки — от вакуумной подачи порошка до интегрированных станций просеивания и удаления поддержек — минимизирует контакт персонала с материалом и повышает безопасность производства.
Экологическая повестка диктует переход к устойчивому производству. Использование аддитивных технологий уже позволяет сократить отходы материала до 90% по сравнению с ЧПУ-обработкой. Однако в 2025–2026 годах фокус смещается на глубокий рециклинг. Инновационные системы, такие как Powder2Powder, позволяют восстанавливать деградировавший порошок путем его повторной атомизации, возвращая материалу исходную сферичность и химическую чистоту. Это критически важно для дорогих сплавов, таких как Ti-6Al-4V или Inconel 718, где стоимость сырья может достигать 300 долларов за килограмм.
В региональном разрезе Россия укрепляет свои позиции за счет создания полного цикла импортозамещения материалов и оборудования. Развертывание серийного производства титановых порошков на мощностях «Росатома» полностью закрывает потребности внутреннего рынка, делая аддитивное производство фундаментом для авиакосмоса, атомной энергетики и медицины будущего. Таким образом, 2025–2026 годы становятся временем окончательной интеграции 3D-печати металлом в ядро современного высокотехнологичного промышленного комплекса.
FAQ: Часто задаваемые вопросы
Для инженеров и технологов
1. Как гранулометрический состав (PSD) влияет на качество и плотность готовой детали?
Гранулометрический состав определяет текучесть и плотность упаковки порошка: для технологии SLM стандартным является диапазон 15–45 мкм, для EBM — 45–105 мкм. Правильное распределение частиц (показатели D10, D50, D90) позволяет минимизировать пористость и обеспечить шероховатость поверхности, соответствующую проектным требованиям.
2. Какое влияние оказывает содержание кислорода на механические свойства сплавов?
Повышение содержания кислорода (свыше 1000 ppm для титана) ведет к охрупчиванию материала и снижению усталостной прочности. Строгий контроль химической чистоты порошка на всех этапах — от производства методом атомизации до хранения в инертной среде — критически важен для авиакосмических и медицинских приложений.
3. Каковы пределы рециклинга порошка без потери качества печати?
Металлический порошок можно использовать повторно от 5 до 20 и более раз, при условии регулярного просеивания и контроля морфологии. Однако каждый цикл может приводить к накоплению сателлитов (мелких налипших частиц) и постепенному окислению, что требует мониторинга химического состава перед каждой новой печатью.
4. Как измеряется текучесть порошка и почему это важно для процесса построения?
Текучесть измеряется с помощью калиброванных приборов (воронок Холла или Карни) и определяет способность порошка формировать однородный слой толщиной 20–100 микрон. Низкая текучесть приводит к образованию дефектов в слое, что вызывает несплавления и снижает прочность итогового изделия.
Для закупщиков и руководителей
5. Почему существует значительная разница в цене между порошками, полученными газовой и плазменной атомизацией?
Плазменная атомизация использует дорогостоящее сырье в виде проволоки и высокие энергозатраты, что обеспечивает идеальную сферичность и чистоту, необходимые для титана. Газовая атомизация более производительна и экономически эффективна для массовых материалов, таких как нержавеющие и инструментальные стали.
6. Каким стандартам должен соответствовать качественный порошок для аддитивного производства?
Порошок должен соответствовать международным стандартам ISO/ASTM 52900 (терминология) и ISO/ASTM 52907 (методы контроля), а в РФ — ГОСТ Р 57556 и ГОСТ Р 59035. Наличие сертификата анализа с указанием PSD, химического состава и насыпной плотности является обязательным требованием к поставщику.
7. Какова экономическая выгода от использования 3D-печати металлом в сравнении с традиционным литьем?
Аддитивные технологии позволяют сократить отходы материала до 90%, что особенно выгодно при работе с дорогими сплавами (инконель, титан). Экономия достигается за счет снижения коэффициента «Buy-to-Fly» и возможности создания сложных деталей за один цикл, исключая затраты на оснастку и многоэтапную мехобработку.
8. Какие риски связаны с хранением и логистикой металлических порошков?
Мелкодисперсные порошки (особенно алюминий и титан) взрывопожароопасны и требуют специальных условий хранения в герметичной таре под аргоном. Несоблюдение условий влажности и температуры может привести к деградации дорогостоящего сырья, делая его непригодным для ответственных деталей.
Для новичков в аддитивных технологиях
9. Можно ли использовать обычные промышленные порошки для 3D-печати?
Нет, порошки для 3D-печати должны иметь строго сферическую форму для обеспечения текучести и высокую чистоту. Порошки для напыления или порошковой металлургии часто имеют неправильную форму, что вызывает заклинивание механизмов принтера и высокую пористость деталей.
10. Какие металлы сегодня наиболее востребованы в 3D-печати?
Наиболее популярными материалами являются нержавеющая сталь 316L, алюминиевый сплав AlSi10Mg, титан Ti6Al4V и никелевый суперсплав Inconel 718. Также активно развиваются направления печати медью для теплообменников и драгоценными металлами для ювелирной отрасли.
11. Безопасно ли находиться в помещении, где работает металлический 3D-принтер?
Работа с порошками требует использования средств индивидуальной защиты (респираторы класса FFP3, перчатки), так как вдыхание мелких частиц металла опасно для здоровья. Современное оборудование оснащено закрытыми системами фильтрации и перегрузки порошка, что минимизирует контакт персонала с материалом.
12. Требуется ли деталям после печати какая-либо обработка?
Да, практически все металлические детали требуют постобработки: отделения от платформы, удаления поддержек и термической обработки для снятия внутренних напряжений. В зависимости от требований к изделию также может применяться горячее изостатическое прессование (HIP) для устранения микропор и финишная полировка.
Заключение
Металлический порошок — это фундамент надежной аддитивной технологии. От правильного выбора материала, понимания его характеристик и соблюдения стандартов качества зависит успех внедрения 3D-печати в производственный процесс. Как мы увидели в этом руководстве, современная индустрия предлагает широкий спектр решений — от классических сталей до инновационных высокоэнтропийных сплавов, каждый из которых оптимизирован под конкретные задачи.
Прогноз на ближайшие годы показывает, что снижение цен на порошковое сырье и повышение производительности оборудования сделают 3D-печать доступной не только для авиакосмоса и медицины, но и для массового автопрома. Внедрение многолазерных систем, цифровых паспортов материалов и ИИ-контроля качества уже сейчас превращает аддитивное производство из нишевой технологии в полноценную альтернативу традиционным методам изготовления.
Хотите подобрать оптимальный материал для ваших задач? Свяжитесь с нашими технологами для профессиональной консультации. Мы поможем выбрать правильный порошок, обеспечим полное сопровождение поставки и предоставим сертификаты качества, соответствующие международным стандартам ISO/ASTM и российским ГОСТ.
Ортопедическая хирургия быстро меняется. На смену стандартным имплантатам массового производства приходят персонализированные протезы. Их создают по данным компьютерной томографии конкретного пациента.
При этом аддитивные технологии позволяют изготавливать изделия со сложной геометрией. Такие формы невозможно получить традиционным литьем или механической обработкой.
Особое место в медицинской имплантологии занимают титановые сплавы. Они сочетают высокую прочность, низкую плотность и отличную биосовместимость. Поэтому титан широко применяется в челюстно-лицевой хирургии, ортопедии и нейрохирургии.
Кроме того, 3D-печать дает возможность создавать пористые структуры. Они имитируют губчатую кость и помогают тканям лучше врастать в имплантат. В результате открываются новые возможности в восстановительной медицине.
В этой статье разберем применение 3D-печати титановых имплантатов. Рассмотрим материалы, порошки, технологии производства, проектирование и реальные клинические примеры.
Почему титан стал стандартом медицинской имплантологии
Титан обладает набором свойств, который делает его одним из лучших материалов для хирургии. На поверхности металла образуется тонкая оксидная пленка. Она защищает изделие от коррозии в агрессивной среде организма.
Кроме того, биологическая инертность титана подтверждена многолетней клинической практикой. Аллергические реакции на этот металл встречаются крайне редко.
По удельной прочности титан превосходит нержавеющую сталь. При этом он имеет меньшую массу. Это особенно важно для имплантатов, которые пациент носит годами или всю жизнь.
Модуль упругости титановых сплавов выше, чем у костной ткани. Однако он заметно ближе к кости, чем у кобальт-хромовых сплавов. Благодаря этому снижается риск резорбции кости вокруг имплантата.
Ti6Al4V: рабочая лошадка ортопедии
Сплав Ti6Al4V, или Grade 5, содержит 6% алюминия и 4% ванадия. Алюминий стабилизирует альфа-фазу титана. Ванадий стабилизирует бета-фазу. Порошок Ti6Al4V и других марок титана для SLM-печати — в разделе «Титановый порошок для 3D-печати».
Такое сочетание дает хороший баланс прочности и пластичности. Поэтому имплантат выдерживает как статические, так и циклические нагрузки.
Изделия, напечатанные методом лазерного сплавления порошка, показывают высокую прочность. Предел прочности может превышать 1000-1200 МПа. Предел текучести часто находится выше 900 МПа.
Такие показатели выше, чем у многих литых или кованых аналогов. Причина — мелкозернистая микроструктура. Она формируется при быстром охлаждении расплавленного металла.
При этом минимальные требования ASTM F136 ниже этих значений. Для предела прочности стандарт указывает около 827-830 МПа. Для предела текучести — около 758-760 МПа. Таким образом, современная металлическая 3D-печать обычно стабильно превышает эти нормы.
Grade 23: золотой стандарт для ответственных имплантатов
Ti6Al4V ELI, или Grade 23, — это версия сплава с особо низким содержанием примесей внедрения. Материал разработан специально для медицинских применений.
К таким примесям относятся кислород, азот, углерод и водород. В титане они располагаются в междоузлиях кристаллической решетки. При избытке такие элементы могут повышать хрупкость металла.
В Grade 23 содержание кислорода ограничено до 0,13%. Для стандартного Grade 5 этот показатель может быть до 0,20%. Кроме того, содержание железа также ниже: 0,25% против 0,40%. Содержание азота ограничено до 0,03%.
Более строгий контроль примесей повышает трещиностойкость. Это критически важно для имплантатов, которые работают под циклическими нагрузками. К таким изделиям относятся тазобедренные протезы, зубные штифты и спинальные имплантаты.
За годы эксплуатации такие изделия проходят миллионы нагрузочных циклов. Поэтому даже небольшая микротрещина в менее чистом материале может привести к разрушению. Grade 23 снижает этот риск и дает более высокую пластичность.
Производство порошков медицинского класса
Качество титанового порошка напрямую влияет на свойства готового имплантата. Для аддитивного производства нужны частицы строгой сферической формы. Также важны чистота порошка и стабильное гранулометрическое распределение.
Порошок должен хорошо растекаться по платформе. Кроме того, он должен формировать ровный слой без комков, пустот и нестабильной подачи. От этого зависит плотность детали, качество поверхности и прочность изделия.
Газовая атомизация: массовое производство
Газовая атомизация — один из основных методов получения металлических порошков. В этом процессе расплавленный металл распыляется струей инертного газа под высоким давлением.
Сначала исходный материал плавится в вакуумной индукционной печи. Затем расплав подается через нагреваемое сопло. После этого поток газа разбивает его на мелкие капли. Эти капли застывают в свободном падении и превращаются в порошок.
Метод позволяет получать частицы в широком диапазоне размеров. Обычно речь идет о фракциях менее 500 мкм. Кроме того, газовая атомизация подходит для массового производства.
Однако у метода есть ограничения. Часто образуются частицы-сателлиты. Это мелкие капли, которые прилипают к более крупным частицам.
Сателлиты ухудшают текучесть порошка. В результате они могут вызывать дефекты при нанесении слоя в 3D-принтере. Также есть риск загрязнения керамикой от сопла. Еще один возможный дефект — захват аргона внутрь частиц и образование внутренней пористости.
Более современный вариант — электродно-индукционная газовая атомизация, или EIGA. В этом процессе расплав не контактирует с керамикой. Титановый стержень плавится индукционной катушкой и капает прямо в зону распыления. Поэтому чистота порошка становится выше.
Плазменная атомизация: чистота и сферичность
Для плазменной атомизации используют титановую проволоку. Она плавится высокоскоростными плазменными горелками. Одновременно расплав разбивается на мелкие капли.
Этот метод дает очень высокую чистоту порошка. Частицы получаются хорошо сферическими. Кроме того, количество сателлитов обычно минимальное.
Главный минус — высокая стоимость. Проволочное сырье дороже, чем исходный материал для газовой атомизации. Также использовать можно только те сплавы, которые выпускаются в виде проволоки.
Для медицинских применений качество часто важнее цены. Поэтому плазменная атомизация считается одним из лучших вариантов для мелких фракций титанового порошка.
PREP: идеальная геометрия без внутренних дефектов
PREP — это плазменный процесс с вращающимся электродом. Полное название технологии — Plasma Rotating Electrode Process.
В этом процессе титановый стержень быстро вращается. Его торец плавится плазменной горелкой в среде гелия. Затем под действием центробежной силы капли расплава разлетаются от электрода. После этого они застывают в полете.
Порошки PREP отличаются почти идеальной сферичностью. У них практически отсутствуют внутренние газовые поры. Это связано с тем, что в процессе не используется газ под высоким давлением.
Кроме того, метод снижает количество примесей и сателлитов. Ограничение технологии — более крупный размер частиц. Обычно это 100-300 мкм.
Такая фракция хорошо подходит для электронно-лучевого сплавления. Однако для лазерных систем она может быть слишком крупной. Это связано с тем, что там часто требуется более мелкий порошок.
Требования к характеристикам порошка
Для лазерного сплавления PBF-LB/M обычно применяют мелкие порошки. Типичный диапазон — 20-100 мкм. Он помогает получать высокую точность и хорошее качество поверхности.
Для электронно-лучевой плавки PBF-EB/M допустимы более крупные частицы. Обычно используют фракции 40-150 мкм. Это повышает стабильность процесса в вакууме.
Для прямой наплавки DED применяют частицы от 50 до 150 мкм и выше. В этом случае важнее производительность подачи материала, а не предельно тонкий слой.
Сферическая форма повышает текучесть порошка. Также она улучшает плотность упаковки в слое. Текучесть проверяют с помощью воронок Холла или Карни.
Порошок должен свободно проходить через калиброванное отверстие. Если текучесть низкая, слой получается нестабильным. В результате появляются несплавления, дефекты и снижение прочности изделия.
Технологии 3D-печати титановых имплантатов
Современное производство медицинских имплантатов использует несколько технологий. Каждая из них имеет свою область применения. Поэтому выбор зависит от размера изделия, требуемой точности, пористости и экономики производства.
Лазерное сплавление порошкового слоя (PBF-LB/M)
Лазерное сплавление порошкового слоя известно как SLM или DMLS. Это одна из самых точных технологий металлической 3D-печати.
Сначала на рабочую платформу наносится тонкий слой порошка. Обычно толщина слоя составляет 20-50 мкм. Затем лазер выборочно сплавляет порошок по заданному контуру.
После этого платформа опускается на толщину слоя. Далее наносится новая порция порошка. Процесс повторяется до полного построения детали.
Точность лазерного сплавления может достигать около ±50 мкм. Это важно для стоматологических коронок, мостов и мелких прецизионных изделий.
Шероховатость поверхности обычно находится в диапазоне Ra 5-15 мкм. Значение зависит от режимов печати, ориентации детали и постобработки.
Главное преимущество технологии — возможность создавать сложные внутренние структуры. Например, можно печатать пористые скаффолды для врастания костной ткани.
На практике для таких задач применяются промышленные металлические 3D-принтеры, рассчитанные на работу с титановыми и кобальт-хромовыми порошками. Примеры оборудования для лазерного сплавления металлов можно посмотреть на сайтах FastForm и Riton3D. Эти решения применяются для производства медицинских, стоматологических и промышленных изделий из металла.
Электронно-лучевое сплавление (PBF-EB/M)
EBM использует электронный пучок вместо лазера. Процесс проходит в глубоком вакууме. Для титана это особенно важно, так как вакуум снижает риск окисления.
Камера построения поддерживает высокую температуру. Для титана она может находиться в диапазоне 600-750°C. Благодаря этому снижаются остаточные напряжения в готовой детали.
При лазерном сплавлении металл быстро нагревается и быстро остывает. Из-за этого в изделии появляются внутренние напряжения. Поэтому часто требуется последующая термообработка.
В EBM вся камера прогревается более равномерно. В результате напряжения в детали ниже. Это особенно полезно для крупных ортопедических имплантатов.
К таким изделиям относятся тазобедренные компоненты и спинальные кейджи. Кроме того, метод допускает более крупные фракции порошка. Это упрощает работу с сырьем и может снижать его стоимость.
Прямая наплавка металла (DED)
DED — это технология направленного энергетического осаждения. Она отличается от порошкового слоя способом подачи материала.
Порошок или проволока подаются прямо в зону действия лазера или электронного пучка. Затем материал плавится и наносится на подложку слой за слоем.
DED хорошо подходит для ремонта дорогих изделий. Также технология полезна для создания деталей с градиентной структурой. Например, можно менять пористость или состав материала по толщине изделия.
Производительность DED выше, чем у порошковых методов. Однако точность и качество поверхности ниже. Поэтому после наплавки часто требуется механическая обработка.
Пористые структуры: ключ к успешной остеоинтеграции
Традиционные металлические имплантаты имеют гладкую или текстурированную поверхность. Такая поверхность обеспечивает механическую фиксацию. Однако она не всегда активно стимулирует врастание кости.
Аддитивные технологии позволяют создавать пористые структуры. Такие структуры называют скаффолдами. Они имитируют архитектуру губчатой кости.
Поры создают пространство для роста костной ткани и сосудов. В результате имплантат не просто фиксируется механически. Он постепенно становится частью костной системы пациента.
Оптимальная архитектура пор
Исследования показывают, что оптимальный размер пор для остеоинтеграции составляет 90–110 мкм для начального прорастания сосудов и 300–900 мкм для формирования костной ткани. Пористость 60–80% обеспечивает баланс между биологической активностью и механической прочностью. Взаимосвязанность пор критически важна — изолированные полости не участвуют в остеогенезе.
Форма пор также имеет значение. Кубические и октаэдрические решетки (типа Gyroid, Diamond) обеспечивают изотропное распределение нагрузки и стимулируют равномерное врастание кости во всех направлениях. Проектирование таких структур требует специализированного программного обеспечения для топологической оптимизации.
Снижение эффекта экранирования напряжений
Сплошной титан имеет модуль упругости около 100-115 ГПа. У кортикальной кости этот показатель намного ниже — примерно 10-30 ГПа.
Из-за такой разницы возникает эффект экранирования напряжений. Его также называют stress shielding. Жесткий имплантат берет на себя основную нагрузку. При этом окружающая кость получает меньше физиологического стимула.
Со временем это может привести к резорбции кости. Фиксация имплантата ослабевает. В сложных случаях может потребоваться ревизионная операция.
Пористые структуры помогают снизить эффективный модуль упругости имплантата. Его можно приблизить к показателям губчатой кости. Обычно речь идет о диапазоне 1-5 ГПа.
В таком случае нагрузка распределяется более естественно. Часть нагрузки принимает имплантат, а часть — окружающая костная ткань. Благодаря этому сохраняется естественный остеогенез.
Экономия материала
Традиционные ортопедические имплантаты часто производят фрезерованием из цельной заготовки. При такой технологии значительная часть титана уходит в стружку. Потери материала могут достигать 90%.
3D-печать использует материал только там, где он действительно нужен. Это особенно важно для дорогих медицинских титановых порошков.
Для коленных имплантатов экономия материала может достигать 80%. При высокой стоимости Ti6Al4V ELI это снижает себестоимость производства. Кроме того, уменьшается количество отходов и упрощается изготовление сложной геометрии.
Создание индивидуального имплантата: от снимка до операционной
Процесс разработки персонализированного протеза включает несколько последовательных этапов, каждый из которых требует специализированного программного обеспечения и экспертизы.
Медицинская визуализация
Исходными данными служат снимки компьютерной или магнитно-резонансной томографии в формате DICOM. Для ортопедических имплантатов обычно достаточно КТ с шагом сканирования 0,5–1 мм. Качество исходных данных напрямую влияет на точность будущего изделия — артефакты от металлических объектов, недостаточное разрешение или неполный охват области интереса приведут к ошибкам на последующих этапах.
Сегментация и 3D-реконструкция
Специализированное программное обеспечение (Materialise Mimics, 3D Slicer, OsiriX) выделяет костную ткань из массива томографических данных и создает трехмерную модель анатомической структуры. Для реконструктивных операций применяется техника зеркального отображения: если дефект затрагивает одну сторону тела, здоровая сторона служит шаблоном для восстановления симметрии.
Проектирование имплантата
Инженер совместно с хирургом определяет границы резекции, точки фиксации и функциональные требования к протезу. Топологическая оптимизация позволяет создать конструкцию с минимальной массой при заданной прочности. Зоны контакта с костью проектируются пористыми для оссеоинтеграции, нагруженные участки остаются сплошными.
Финальная модель экспортируется в формат STL для 3D-печати. Перед производством проводится виртуальная примерка — наложение модели имплантата на анатомию пациента для верификации посадки.
Печать и постобработка
Изготовление имплантата занимает от нескольких часов до суток в зависимости от размера и сложности. После печати изделие отделяется от платформы построения, удаляются поддерживающие структуры. Термическая обработка снимает остаточные напряжения и стабилизирует микроструктуру.
Для медицинских изделий критически важна очистка от остатков порошка. Пористые структуры промываются в ультразвуковой ванне, продуваются сжатым воздухом, проходят многократные циклы очистки. Любые застрявшие частицы способны вызвать воспалительную реакцию после имплантации.
Стерилизация проводится стандартными методами — автоклавирование, гамма-облучение или обработка этиленоксидом. Упакованный имплантат поступает в операционную готовым к установке.
Клинические кейсы: реальные результаты применения
Накопленный опыт использования 3D-печатных титановых имплантатов охватывает тысячи пациентов по всему миру. Ниже представлены характерные примеры из различных областей хирургии.
Реконструкция нижней челюсти
Пациент 63 лет поступил с обширной амелобластомой левой половины нижней челюсти. Предоперационное планирование включало КТ-сканирование и создание виртуальной модели черепа. Индивидуальный титановый протез был спроектирован методом зеркального отображения здоровой стороны с низким профилем для минимизации риска инфекции и отверстиями для реаттачмента мышц.
Операция прошла без осложнений — протез обеспечил идеальную посадку. Пациент был выписан через 5 дней. При контрольном осмотре через 2 года функция челюсти полностью восстановлена, эстетический результат удовлетворительный, признаков инфекции или расшатывания имплантата не выявлено.
В другом случае 53-летнему мужчине установили титановый имплантат челюсти с предварительно смонтированными дентальными имплантатами. Такой подход позволил сократить количество операций и обеспечить немедленную реабилитацию окклюзии. Год наблюдения не выявил инфекционных осложнений.
Сегментарные дефекты костей конечностей
Восстановление массивных потерь костной ткани (более 4 см) бедренной или большеберцовой кости после травм и инфекций традиционно считается сложнейшей задачей ортопедии. Серия из 6 клинических случаев продемонстрировала эффективность комбинации индуцированной мембраны (техника Масквелета) и индивидуального трабекулярного титанового скаффолда.
Пациенты начинали частичную нагрузку на конечность немедленно или в течение 7 дней после операции. Полная нагрузка разрешалась в среднем через 25–30 дней в зависимости от болевого синдрома и восстановления мышечной силы. Рентгенологические признаки начальной интеграции фиксировались на 60-й день, полное костное сращение подтверждалось КТ к 150-му дню. Возвращение к обычной активности занимало в среднем 227 дней.
Краниопластика
Восстановление дефектов свода черепа после травм или удаления опухолей требует точного воспроизведения сложной кривизны костей. Титановые сетки, изготовленные методом лазерного сплавления, обеспечивают превосходную посадку при минимальном весе.
Применение техники зеркального отображения для симметричной реконструкции значительно сокращает время операции — хирургу не приходится подгонять стандартную пластину под индивидуальную анатомию. Пористая структура сетки способствует врастанию тканей и надежной фиксации без дополнительных винтов в некоторых случаях.
Спинальные имплантаты
Системы межтелового спондилодеза CVPI (шейный отдел) и TVPI (грудной отдел) демонстрируют преимущества анизотропно-пористых структур. Шероховатая открытопористая поверхность способствует оссеоинтеграции без необходимости использования костного цемента или дополнительных пластин.
Для пациентки 15 лет с идиопатическим сколиозом 3D-печать использовалась для создания хирургических шаблонов, направляющих точную установку педикулярных винтов. Такой подход минимизирует риск повреждения спинного мозга и нервных корешков при коррекции деформации позвоночника.
Индивидуальные межпозвонковые эндопластины, изготовленные методом DMLS, достигают точности изготовления 0,37 мм — достаточной для надежной посадки в межтеловое пространство.
Стандарты и сертификация медицинских имплантатов
Производство и применение 3D-печатных титановых имплантатов регулируется строгой системой стандартов, обеспечивающих безопасность пациентов.
Международные требования
Система менеджмента качества производителя должна соответствовать ISO 13485 — международному стандарту для медицинских изделий. Этот документ регламентирует все этапы жизненного цикла продукции от проектирования до послепродажного мониторинга.
Титановый сплав Ti6Al4V ELI для хирургических имплантатов должен соответствовать ASTM F136, определяющему химический состав, механические свойства и методы испытаний. Для порошковых материалов применяется ASTM F3001, описывающий требования к характеристикам частиц.
Готовые изделия класса риска IIb и III требуют сертификации CE в Европе или clearance FDA в США. Для персонализированных имплантатов, изготавливаемых по индивидуальному заказу, существуют упрощенные процедуры — так называемые Custom Device Exemptions.
Трассируемость и документация
Каждая партия порошка сопровождается сертификатом анализа с указанием химического состава, гранулометрического распределения, плотности и текучести. Производитель имплантатов обязан обеспечить полную трассируемость — возможность установить, из какой партии сырья изготовлено конкретное изделие.
Документация на персонализированный имплантат включает исходные данные визуализации, отчет о проектировании, протокол печати с параметрами процесса, результаты контроля качества и заключение о стерилизации. Вся информация хранится в течение установленного срока для возможного расследования в случае осложнений.
Перспективы развития технологии
Аддитивное производство медицинских имплантатов продолжает стремительно развиваться, открывая новые возможности для персонализированной медицины.
Биоактивные и антибактериальные покрытия
Следующее поколение имплантатов объединит несущую титановую структуру с функциональными покрытиями. Гидроксиапатит и биоактивные стекла ускоряют остеоинтеграцию, создавая на поверхности слой, химически близкий к минеральной фазе кости. Серебросодержащие и медьсодержащие покрытия обеспечивают антибактериальный эффект, снижая риск периимплантатной инфекции.
Интеграция с искусственным интеллектом
Алгоритмы машинного обучения уже применяются для автоматической сегментации томографических данных, сокращая время подготовки модели с часов до минут. Генеративный дизайн позволяет оптимизировать геометрию имплантата по заданным критериям — минимальный вес, максимальная прочность, оптимальное распределение напряжений. В перспективе AI будет предсказывать долгосрочные результаты имплантации на основе анализа анатомических особенностей пациента.
Биорезорбируемые материалы
Для некоторых применений — фиксация переломов у детей, временная стабилизация — идеальным решением были бы имплантаты, постепенно рассасывающиеся по мере заживления кости. Магниевые сплавы и полилактидные композиты находятся на стадии клинических испытаний. 3D-печать таких материалов позволит создавать временные скаффолды, полностью замещающиеся собственной костной тканью пациента.
Часто задаваемые вопросы
Каковы преимущества пористых титановых имплантатов перед сплошными?
Пористые структуры обеспечивают остеоинтеграцию — врастание костной ткани в поры размером 300–900 мкм. Это создает надежную биологическую фиксацию без необходимости использования винтов или костного цемента. Дополнительно пористость снижает эффективный модуль упругости имплантата, предотвращая атрофию окружающей кости из-за эффекта экранирования напряжений.
Почему Ti6Al4V ELI предпочтительнее стандартного Ti6Al4V?
Grade 23 имеет строго контролируемое содержание примесей внедрения — кислорода, азота, водорода. Это обеспечивает превосходную трещиностойкость и пластичность, критически важные для имплантатов, работающих в условиях циклических нагрузок миллионы раз за срок службы.
Сколько времени занимает изготовление индивидуального имплантата?
От получения данных КТ до готового стерильного изделия проходит в среднем 2–5 дней. В экстренных случаях возможно сокращение до 24–48 часов. Основное время занимает не печать (несколько часов), а проектирование, согласование с хирургом и постобработка.
Безопасны ли 3D-печатные титановые имплантаты?
Да, при условии соблюдения стандартов производства и сертификации. Титановые имплантаты проходят строгие испытания на биосовместимость, механическую прочность и стерильность. Клинический опыт применения насчитывает тысячи успешных операций с многолетним периодом наблюдения.
Как долго служит 3D-печатный титановый имплантат?
При правильной установке и отсутствии осложнений — десятилетия. Пористая структура обеспечивает интеграцию с костью, делая имплантат частью скелета. Многие пациенты живут с титановыми протезами всю жизнь без необходимости ревизионных вмешательств.
Заключение
Аддитивное производство титановых имплантатов — это не экспериментальная технология, а состоявшаяся клиническая практика с доказанной эффективностью. Возможность создавать персонализированные протезы с оптимальной геометрией и пористой структурой для врастания кости открывает новую страницу в восстановительной хирургии.
Сочетание высокопрочных титановых сплавов медицинского класса, прецизионных технологий лазерного и электронно-лучевого сплавления, современных методов проектирования обеспечивает результаты, недостижимые при традиционном производстве. Пациенты получают имплантаты, идеально соответствующие их анатомии, с сокращенным временем реабилитации и улучшенными долгосрочными прогнозами.
Развитие биоактивных покрытий, интеграция с искусственным интеллектом и появление биорезорбируемых материалов обещают сделать персонализированную имплантологию еще более эффективной и доступной в ближайшие годы.
Заполните форму ниже, менеджер свяжется с вами, подберёт вам порошок для вашего производства по лучшей цене и отгрузит завтра!
Ваш заказ
Мы используем файлы cookie
Технические cookie нужны для работы сайта. Аналитические помогают понять, как посетители пользуются сайтом, и запускаются только с вашего согласия. Подробнее — в Политике cookie.