Порошки для металлической 3D-печати
официальный дистрибьютор в РФ
Избранное
Корзина
0
0

Российские аналоги металлических порошков: 24 марки по ГОСТ

Российский аналог ищут, когда в чертеже стоит марка по ГОСТ, а печатать деталь нужно из импортного порошка, или наоборот. Чаще всего спрашивают про аналоги 316L, 304L и Inconel 718. Мы сверили все 24 марки каталога VMPowder с российскими стандартами по химическому составу. Ниже - общая таблица, как мы сравнивали и отдельно почему ЭП718 не аналог Inconel 718.

Как мы сравнивали состав

Таблиц соответствия зарубежным маркам нет ни в одном из семи ГОСТ, которые мы проверили 2, 3, 4, 5, 6, 7, 8. Поэтому аналог мы определяем только по химическому составу: берём пределы элементов нашего порошка по спецификации или брошюре производителя 1 и сравниваем их с таблицей марок ГОСТ. Если у производителя состава нет, берём пределы марки по её собственному стандарту: EN, AMS или EN ISO.

Похожее название - не довод. ЭП718 и Inconel 718 совпадают только цифрами, а 17-4PH и 07Х16Н4Б расходятся по меди. Совпадение мы оцениваем по четырём уровням:

порошок марка ГОСТ

Полное

пределы порошка внутри пределов марки

Примеры: TiAl6V4 - ВТ6, TA15 - ВТ20

Близкое

пределы пересекаются, решает паспорт партии

Примеры: 304L - 03Х18Н11, H13 - 4Х5МФ1С

Частичное

пределы едва касаются, или обязательный элемент есть только в одной марке

Примеры: 316L - 03Х17Н14М3, AlSi10Mg - АК9

Не аналог

по ключевому элементу пределы не пересекаются

Примеры: Inconel 718 - ЭП718, 17-4PH - 07Х16Н4Б

Российские аналоги 24 марок: общая таблица

Названия порошков в таблице ведут на карточки.

ПорошокМарка по ГОСТСтандартСовпадение по составуЧто отличается
Титан
TiAl6V4ВТ6ГОСТ 19807-91 2полноеалюминий, ванадий и примеси по спецификации VMP в пределах марки 1
TA15ВТ20ГОСТ 19807-91 2полноеалюминий, ванадий, молибден, цирконий и примеси в пределах марки
TA1ВТ1-0ГОСТ 19807-91 2близкоеуглерода у VMP допускается до 0,10 %, в ВТ1-0 до 0,07 %
Алюминий
AlSi10MgАК9, АК9ч (АЛ4)ГОСТ 1583-93 6частичноев АК9 и АК9ч обязателен марганец 0,2-0,5 %, в AlSi10Mg он не обязателен; кремния в АК9ч до 10,5 %, в AlSi10Mg до 11 % 9
AlSi7MgАК7ч (АЛ9)ГОСТ 1583-93 6близкое, если магния не больше 0,45 %для варианта AlSi7Mg0.6 с магнием 0,45-0,70 % марки в ГОСТ нет 10, 11
Нержавеющие стали
316L03Х17Н14М3ГОСТ 5632-2014 3частичноехром и молибден пересекаются, никеля в марке 13,5-15 %, в 316L 10-14 %
304L03Х18Н11ГОСТ 5632-2014 3близкоехром 17-19 % против 18-20 %, никель 10,5-12,5 % против 10-12 % 12
17-4PH07Х16Н4БГОСТ 5632-2014 3не аналогмеди в марке не больше 0,3 %, в 17-4PH 3-5 %
15-5PH07Х16Н4БГОСТ 5632-2014 3не аналогмеди в марке не больше 0,3 %, в 15-5PH 2,5-4,5 % 13
Инструментальные стали
M2Р6М5ГОСТ 19265-73 5близкоеванадий одинаковый, углерода и вольфрама в 1.3343 допускается немного больше 14
H134Х5МФ1С (ЭП572)ГОСТ 5950-2000 4близкоепределы всех элементов пересекаются, у VMP шире допуск по углероду, кремнию, молибдену и ванадию
18Ni300нетГОСТ 5632-2014, ГОСТ 5950-2000аналога нетсталей с никелем 17-19 %, кобальтом и титаном в этих ГОСТ нет
CorraxнетГОСТ 5632-2014аналога нетстали с хромом, никелем, молибденом и алюминием в ГОСТ нет
420не указываемуточняетсяуглерод в спецификации VMP соответствует 20Х13, а обозначение 4Cr13 - 40Х13; ждём паспорт партии
Никелевые сплавы
Inconel 718ХН45МВТЮБР (ЭП718)ГОСТ 5632-2014 3не аналогниобия 0,8-1,5 % против 4,75-5,5 %, хрома 14-16 % против 17-21 %, есть вольфрам 2,5-3,5 %
Inconel 625ХН75МБТЮ (ЭИ602)ГОСТ 5632-2014 3не аналогмолибдена 1,8-2,3 % против 8-10 %, ниобия 0,9-1,3 % против 3,15-4,15 %
Hastelloy XХН60ВТ (ЭИ868)ГОСТ 5632-2014 3не аналогвольфрама 13-16 % против 0,2-1 %, железа не больше 4 % против 17-20 %
Кобальтовые сплавы
CoCrMoнетГОСТ 5632-2014аналога нетв ГОСТ 5632-2014 сплавов на основе кобальта нет
CoCrMoWнетГОСТ 5632-2014аналога нетв ГОСТ 5632-2014 сплавов на основе кобальта нет
CoCrWнетГОСТ 5632-2014аналога нетв ГОСТ 5632-2014 сплавов на основе кобальта нет
GH5188нетГОСТ 5632-2014аналога нетв ГОСТ 5632-2014 сплавов на основе кобальта нет
Медь и бронза
CuSn10БрО10Ф1, БрО10Ц2, БрО10С10ГОСТ 613-79 8не аналогв каждой марке обязателен третий элемент: фосфор, цинк или свинец сверх допуска CuSn10; марки «БрО10» в ГОСТ нет 16
CuCrZrБрХ1ГОСТ 18175-78 7частичноехром 0,4-1,2 % против 0,5-1,2 %, цирконий в марке не нормирован 15
CuCrБрХ1ГОСТ 18175-78 7полное, если хрома 0,4-1,2 %в ГОСТ марка БрХ1 приведена как CuCr1 по СТ СЭВ 731-77

Состав порошка и марки ГОСТ: схемы по каждой марке

У каждой пары - вывод и процент совпадения пределов, две самые показательные шкалы и под плюсом все элементы. На шкале синяя полоска - наш порошок, серая - марка ГОСТ: где полоски перекрываются, пределы совпадают. Процент показывает, какая часть допусков порошка попадает в пределы марки, в среднем по элементам. Вывод об аналоге мы делаем по ключевым элементам, поэтому у 17-4PH при заметном проценте - не аналог: меди в марке ГОСТ нет. Схемы нет у марок без аналога в ГОСТ и у CuCr: состава хромовой бронзы у производителя порошка нет. Inconel 718 разобран ниже отдельно.

TiAl6V4 и марка ГОСТ (ВТ6)

полное совпадение пределов: 100 %

Процент - какая часть допусков порошка попадает в пределы марки ГОСТ, в среднем по элементам.

Показательные элементы: алюминий и ванадий

TiAl6V4, спецификация VMPВТ6, ГОСТ 19807-91
Алюминий
5,5-6,75 · 5,3-6,8 %
Ванадий
3,5-4,5 · 3,5-5,3 %
Подробнее: все элементы

Массовая доля, %. У каждого элемента своя шкала: она охватывает только его пределы, от нуля - если есть «до» (не более).

Алюминий
5,5-6,75 · 5,3-6,8 %
Ванадий
3,5-4,5 · 3,5-5,3 %
Железо
до 0,3 · до 0,6 %
Кислород
до 0,1 · до 0,2 %
Углерод
до 0,08 · до 0,1 %
Азот
до 0,03 · до 0,05 %

TA15 и марка ГОСТ (ВТ20)

полное совпадение пределов: 100 %

Процент - какая часть допусков порошка попадает в пределы марки ГОСТ, в среднем по элементам.

Показательные элементы: алюминий и ванадий

TA15, спецификация VMPВТ20, ГОСТ 19807-91
Алюминий
5,5-7 · 5,5-7 %
Ванадий
0,8-2,5 · 0,8-2,5 %
Подробнее: все элементы

Массовая доля, %. У каждого элемента своя шкала: она охватывает только его пределы, от нуля - если есть «до» (не более).

Алюминий
5,5-7 · 5,5-7 %
Ванадий
0,8-2,5 · 0,8-2,5 %
Молибден
0,5-2 · 0,5-2 %
Цирконий
1,5-2,5 · 1,5-2,5 %
Железо
до 0,25 · до 0,25 %
Кислород
до 0,12 · до 0,15 %
Углерод
до 0,08 · до 0,1 %

TA1 и марка ГОСТ (ВТ1-0)

близкое совпадение пределов: 92 %

Процент - какая часть допусков порошка попадает в пределы марки ГОСТ, в среднем по элементам.

Показательные элементы: железо и углерод

TA1, брошюра VMPВТ1-0, ГОСТ 19807-91
Железо
до 0,25 · до 0,25 %
Углерод
до 0,1 · до 0,07 %
Подробнее: все элементы

Массовая доля, %. У каждого элемента своя шкала: она охватывает только его пределы, от нуля - если есть «до» (не более).

Железо
до 0,25 · до 0,25 %
Углерод
до 0,1 · до 0,07 %
Кислород
до 0,12 · до 0,2 %
Азот
до 0,03 · до 0,04 %

AlSi10Mg и марки ГОСТ (АК9, АК9ч)

частичное совпадение пределов: АК9: 79 %, АК9ч: 57 %

Процент - какая часть допусков порошка попадает в пределы марки ГОСТ, в среднем по элементам.

Показательные элементы: магний и марганец

AlSi10Mg, EN AC-43000АК9, ГОСТ 1583-93, отливкиАК9ч, ГОСТ 1583-93, отливки
Магний
0,2-0,45 · 0,2-0,4 · 0,17-0,3 %
Марганец
до 0,45 · 0,2-0,5 · 0,2-0,5 %
Подробнее: все элементы

Массовая доля, %. У каждого элемента своя шкала: она охватывает только его пределы, от нуля - если есть «до» (не более).

Кремний
9-11 · 8-11 · 8-10,5 %
Магний
0,2-0,45 · 0,2-0,4 · 0,17-0,3 %
Марганец
до 0,45 · 0,2-0,5 · 0,2-0,5 %

Марганец в АК9 и АК9ч обязателен, в AlSi10Mg нет.

AlSi7Mg и марка ГОСТ (АК7ч)

близкое, если магния не больше 0,45 % совпадение пределов: 72 %

Процент - какая часть допусков порошка попадает в пределы марки ГОСТ, в среднем по элементам.

Показательные элементы: кремний и магний

AlSi7Mg, EN AC-42000AlSi7Mg0.6, AddUpАК7ч, ГОСТ 1583-93, отливки
Кремний
6,5-7,5 · 6,5-7,5 · 6-8 %
Магний
0,2-0,65 · 0,45-0,7 · 0,2-0,4 %
Подробнее: все элементы

Массовая доля, %. У каждого элемента своя шкала: она охватывает только его пределы, от нуля - если есть «до» (не более).

Кремний
6,5-7,5 · 6,5-7,5 · 6-8 %
Магний
0,2-0,65 · 0,45-0,7 · 0,2-0,4 %
Марганец
до 0,35 · до 0,1 · нет %

Какой вариант AlSi7Mg в партии, смотрите в паспорте.

316L и марка ГОСТ (03Х17Н14М3)

частичное совпадение пределов: 54 %

Процент - какая часть допусков порошка попадает в пределы марки ГОСТ, в среднем по элементам.

Показательные элементы: никель и кремний

316L, спецификация VMP03Х17Н14М3, ГОСТ 5632-2014
Никель
10-14 · 13,5-15 %
Кремний
до 1 · до 0,4 %
Подробнее: все элементы

Массовая доля, %. У каждого элемента своя шкала: она охватывает только его пределы, от нуля - если есть «до» (не более).

Хром
16-18 · 16,8-18,3 %
Никель
10-14 · 13,5-15 %
Молибден
2-3 · 2,2-2,8 %
Марганец
до 2 · 1-2 %
Кремний
до 1 · до 0,4 %
Углерод
до 0,03 · до 0,03 %

304L и марка ГОСТ (03Х18Н11)

близкое совпадение пределов: 74 %

Процент - какая часть допусков порошка попадает в пределы марки ГОСТ, в среднем по элементам.

Показательные элементы: хром и марганец

304L (1.4306), EN 10088-303Х18Н11, ГОСТ 5632-2014
Хром
18-20 · 17-19 %
Марганец
до 2 · 0,7-2 %
Подробнее: все элементы

Массовая доля, %. У каждого элемента своя шкала: она охватывает только его пределы, от нуля - если есть «до» (не более).

Хром
18-20 · 17-19 %
Никель
10-12 · 10,5-12,5 %
Марганец
до 2 · 0,7-2 %
Кремний
до 1 · до 0,8 %
Углерод
до 0,03 · до 0,03 %

17-4PH и марка ГОСТ (07Х16Н4Б)

не аналог совпадение пределов: 37 %

Процент - какая часть допусков порошка попадает в пределы марки ГОСТ, в среднем по элементам.

Показательные элементы: медь и марганец

17-4PH, спецификация VMP07Х16Н4Б, ГОСТ 5632-2014
Медь
3-5 · до 0,3 %
Марганец
до 0,1 · 0,2-0,5 %
Подробнее: все элементы

Массовая доля, %. У каждого элемента своя шкала: она охватывает только его пределы, от нуля - если есть «до» (не более).

Хром
15-17 · 15-16,5 %
Никель
3-5 · 3,5-4,5 %
Медь
3-5 · до 0,3 %
Ниобий
0,15-0,45 · 0,2-0,4 %
Марганец
до 0,1 · 0,2-0,5 %
Углерод
до 0,07 · 0,05-0,1 %

Ключевое расхождение - медь.

15-5PH и марка ГОСТ (07Х16Н4Б)

не аналог совпадение пределов: 36 %

Процент - какая часть допусков порошка попадает в пределы марки ГОСТ, в среднем по элементам.

Показательные элементы: медь и углерод

15-5PH, AMS 565907Х16Н4Б, ГОСТ 5632-2014
Медь
2,5-4,5 · до 0,3 %
Углерод
до 0,07 · 0,05-0,1 %
Подробнее: все элементы

Массовая доля, %. У каждого элемента своя шкала: она охватывает только его пределы, от нуля - если есть «до» (не более).

Хром
14-15,5 · 15-16,5 %
Никель
3,5-5,5 · 3,5-4,5 %
Медь
2,5-4,5 · до 0,3 %
Ниобий
0,15-0,45 · 0,2-0,4 %
Углерод
до 0,07 · 0,05-0,1 %

Ключевое расхождение - медь.

M2 и марка ГОСТ (Р6М5)

близкое совпадение пределов: 71 %

Процент - какая часть допусков порошка попадает в пределы марки ГОСТ, в среднем по элементам.

Показательные элементы: углерод и марганец

M2 (1.3343), EN ISO 4957Р6М5, ГОСТ 19265-73
Углерод
0,86-0,94 · 0,82-0,9 %
Марганец
до 0,4 · 0,2-0,5 %
Подробнее: все элементы

Массовая доля, %. У каждого элемента своя шкала: она охватывает только его пределы, от нуля - если есть «до» (не более).

Вольфрам
5,9-6,7 · 5,5-6,5 %
Молибден
4,7-5,2 · 4,8-5,3 %
Хром
3,8-4,5 · 3,8-4,4 %
Ванадий
1,7-2,1 · 1,7-2,1 %
Углерод
0,86-0,94 · 0,82-0,9 %
Кремний
до 0,45 · 0,2-0,5 %
Марганец
до 0,4 · 0,2-0,5 %

H13 и марка ГОСТ (4Х5МФ1С)

близкое совпадение пределов: 72 %

Процент - какая часть допусков порошка попадает в пределы марки ГОСТ, в среднем по элементам.

Показательные элементы: молибден и углерод

H13, брошюра VMP4Х5МФ1С, ГОСТ 5950-2000
Молибден
1,25-1,75 · 1,2-1,5 %
Углерод
0,3-0,4 · 0,37-0,44 %
Подробнее: все элементы

Массовая доля, %. У каждого элемента своя шкала: она охватывает только его пределы, от нуля - если есть «до» (не более).

Хром
4,75-5,5 · 4,5-5,5 %
Молибден
1,25-1,75 · 1,2-1,5 %
Кремний
0,8-1,2 · 0,9-1,2 %
Ванадий
0,8-1,2 · 0,8-1,1 %
Марганец
0,2-0,4 · 0,2-0,5 %
Углерод
0,3-0,4 · 0,37-0,44 %

Inconel 625 и марка ГОСТ (ХН75МБТЮ (ЭИ602))

не аналог совпадение пределов: 16 %

Процент - какая часть допусков порошка попадает в пределы марки ГОСТ, в среднем по элементам.

Показательные элементы: молибден и ниобий

Inconel 625, брошюра VMPХН75МБТЮ (ЭИ602), ГОСТ 5632-2014
Молибден
8-10 · 1,8-2,3 %
Ниобий
3,15-4,15 · 0,9-1,3 %
Подробнее: все элементы

Массовая доля, %. У каждого элемента своя шкала: она охватывает только его пределы, от нуля - если есть «до» (не более).

Хром
20-23 · 19-22 %
Молибден
8-10 · 1,8-2,3 %
Ниобий
3,15-4,15 · 0,9-1,3 %
Титан
до 0,4 · 0,35-0,75 %
Алюминий
нет · 0,35-0,75 %

Никель у обоих - основа. Расходятся молибден и ниобий.

Hastelloy X и марка ГОСТ (ХН60ВТ (ЭИ868))

не аналог совпадение пределов: 0 %

Процент - какая часть допусков порошка попадает в пределы марки ГОСТ, в среднем по элементам.

Показательные элементы: хром и железо

Hastelloy X, брошюра VMPХН60ВТ (ЭИ868), ГОСТ 5632-2014
Хром
20,5-23 · 23,5-26,5 %
Железо
17-20 · до 4 %
Подробнее: все элементы

Массовая доля, %. У каждого элемента своя шкала: она охватывает только его пределы, от нуля - если есть «до» (не более).

Хром
20,5-23 · 23,5-26,5 %
Железо
17-20 · до 4 %
Молибден
8-10 · нет %
Вольфрам
0,2-1 · 13-16 %
Титан
до 0,15 · 0,3-0,7 %
Алюминий
нет · до 0,5 %

Никель у обоих - основа. Молибден в ХН60ВТ не нормирован.

CuCrZr и марка ГОСТ (БрХ1)

частичное совпадение пределов: 50 %

Процент - какая часть допусков порошка попадает в пределы марки ГОСТ, в среднем по элементам.

Показательные элементы: хром и цирконий

CuCr1Zr (CW106C), DIN ENБрХ1, ГОСТ 18175-78
Хром
0,5-1,2 · 0,4-1,2 %
Цирконий
0,03-0,3 · нет %
Подробнее: все элементы

Массовая доля, %. У каждого элемента своя шкала: она охватывает только его пределы, от нуля - если есть «до» (не более).

Хром
0,5-1,2 · 0,4-1,2 %
Цирконий
0,03-0,3 · нет %

Цирконий в БрХ1 не нормирован.

CuSn10 и марки ГОСТ (БрО10Ф1, БрО10Ц2, БрО10С10)

не аналог совпадение пределов: БрО10Ф1: 50 %, БрО10Ц2: 50 %, БрО10С10: 50 %

Процент - какая часть допусков порошка попадает в пределы марки ГОСТ, в среднем по элементам.

Показательные элементы: фосфор и цинк

CuSn10-C, EN 1982БрО10Ф1, ГОСТ 613-79БрО10Ц2, ГОСТ 613-79БрО10С10, ГОСТ 613-79
Фосфор
до 0,2 · 0,4-1,1 · нет · нет %
Цинк
до 0,5 · нет · 1-3 · нет %
Подробнее: все элементы

Массовая доля, %. У каждого элемента своя шкала: она охватывает только его пределы, от нуля - если есть «до» (не более).

Олово
9-11 · 9-11 · 9-11 · 9-11 %
Фосфор
до 0,2 · 0,4-1,1 · нет · нет %
Цинк
до 0,5 · нет · 1-3 · нет %
Свинец
до 1 · нет · нет · 8-11 %

Олово одинаковое, в каждой бронзе ГОСТ обязателен свой третий элемент.

Итог по таблице. Полное совпадение у трёх марок: TiAl6V4 с ВТ6, TA15 с ВТ20 и CuCr с БрХ1, если хрома в партии в пределах марки. Близкое - у TA1, 304L, M2, H13 и AlSi7Mg: здесь всё решает паспорт конкретной партии. Для никелевых сплавов, 17-4PH, 15-5PH и оловянной бронзы CuSn10 российской марки с таким же составом в ГОСТ нет. Для кобальт-хромовых сплавов, 18Ni300 и Corrax аналога в ГОСТ нет вообще.

Почему ЭП718 не Inconel 718

Российским аналогом Inconel 718 часто называют сплав ХН45МВТЮБР, он же ЭП718. Так было написано и в нашей карточке до сверки: цифры в названии совпадают, и сплав тоже никелевый жаропрочный. По составу это другой сплав:

не аналог совпадение пределов: 0 %

Процент - какая часть допусков порошка попадает в пределы марки ГОСТ, в среднем по элементам.

Показательные элементы: никель и хром

Inconel 718, спецификация VMPХН45МВТЮБР (ЭП718), ГОСТ 5632-2014
Никель
50-55 · 43-47 %
Хром
17-21 · 14-16 %
Подробнее: все элементы

Массовая доля, %. У каждого элемента своя шкала: она охватывает только его пределы, от нуля - если есть «до» (не более).

Никель
50-55 · 43-47 %
Хром
17-21 · 14-16 %
Ниобий
4,75-5,5 · 0,8-1,5 %
Молибден
2,8-3,3 · 4-5,2 %
Вольфрам
нет · 2,5-3,5 %
Титан
0,65-1,15 · 1,9-2,4 %
Алюминий
0,2-0,8 · 0,9-1,4 %

Пределы ни по одному основному элементу не пересекаются.

Пределы никеля, ниобия, хрома, молибдена, титана и алюминия не пересекаются, а вольфрам в Inconel 718 не входит вовсе 1, 3. Разный состав - разный сплав: режимы термообработки, свойства и допуски, отработанные для одного, на другой не переносятся. Сплава с составом Inconel 718 в ГОСТ 5632-2014 нет. То же с Inconel 625 и Hastelloy X: ХН75МБТЮ и ХН60ВТ, которые называют их аналогами, отличаются по молибдену, ниобию, вольфраму и железу, цифры - в общей таблице.

Если деталь по чертежу из ЭП718, заменить материал на Inconel 718 можно только по решению конструктора или заказчика. Где печатают Inconel 718, Inconel 625 и Hastelloy X, рассказываем в статье «3D-печать двигателей для БПЛА из инконеля».

Что делать, если в чертеже марка ГОСТ

  • Полное совпадение - сверьте паспорт партии порошка с пределами марки и работайте.
  • Близкое - запросите паспорт партии: если фактический состав попал в марку ГОСТ, это та же марка, если нет, замену согласуют с конструктором.
  • Частичное и не аналог - это другой материал. Замена возможна только с согласованием и, как правило, с испытаниями образцов.

Свойства напечатанной детали зависят не только от состава порошка, но и от режима печати и термообработки, поэтому даже при полном совпадении состава требования к детали проверяют на образцах. Общая логика выбора порошка - в статье «Как выбрать металлический порошок для 3D-печати».

Напишите марку из чертежа и что печатаете - сверим её с составом нашего порошка.

office@vmpowder.ru · +7 (495) 191-75-73

Частые вопросы

Какой российский аналог у стали 316L?

Ближайшая российская марка - 03Х17Н14М3 по ГОСТ 5632-2014. Совпадение частичное: хром и молибден пересекаются, а никеля в российской марке больше. Пределы - в общей таблице.

Есть ли российский аналог Inconel 718?

В ГОСТ 5632-2014 сплава с таким составом нет. ЭП718 (ХН45МВТЮБР) - другой сплав: в нём намного меньше ниобия, меньше хрома и есть вольфрам.

Какой аналог у 304L?

03Х18Н11 по ГОСТ 5632-2014, совпадение близкое: пределы хрома и никеля пересекаются, окончательно решает паспорт партии.

ВТ6 и TiAl6V4 - одно и то же?

По составу да: алюминий, ванадий и примеси порошка TiAl6V4 по спецификации производителя лежат внутри пределов ВТ6 по ГОСТ 19807-91.

Почему у кобальт-хромовых сплавов нет аналога?

В ГОСТ 5632-2014, куда входят российские коррозионностойкие и жаропрочные стали и сплавы, сплавов на основе кобальта нет.

Можно ли заменить марку ГОСТ порошком с близким совпадением?

Можно, если фактический состав партии по паспорту попадает в пределы марки ГОСТ. Если не попадает, замену согласуют с конструктором или заказчиком.

Источники и ссылки

3D-печать двигателей для БПЛА из инконеля: Inconel 718, 625 и Hastelloy X

Двигатель для БПЛА бывает электрическим, поршневым или газотурбинным. В турбореактивном и газотурбинном двигателе для БПЛА есть горячая часть: камера сгорания, сопловой аппарат, корпус турбины, выхлопной тракт. Для таких деталей производители жаропрочных никелевых сплавов прямо указывают свои материалы 1, 2, 3. Самые известные из них - инконель (Inconel) Inconel 718 и Inconel 625, рядом с ними Hastelloy X.

Все три сплава печатают методом SLM/LPBF - селективного лазерного сплавления порошка слой за слоем. Ниже разберём, какие детали малых газотурбинных двигателей делают так, чем сплавы отличаются друг от друга и что показали публичные проекты. Речь о гражданских и исследовательских аппаратах и о малых ГТД в целом.

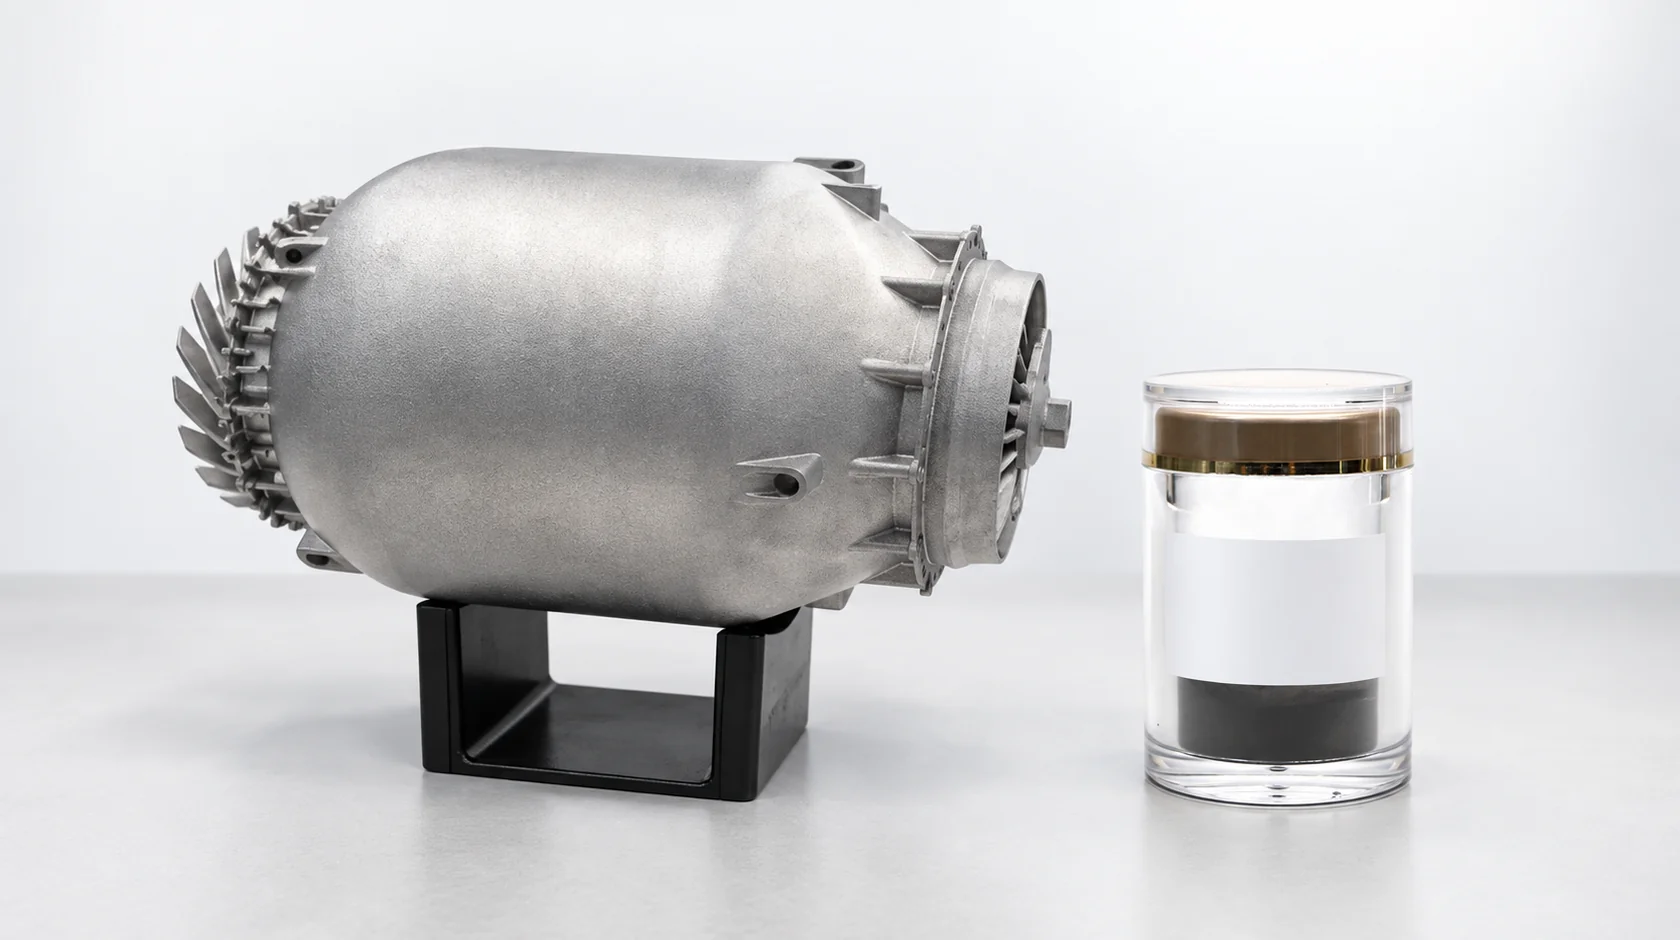
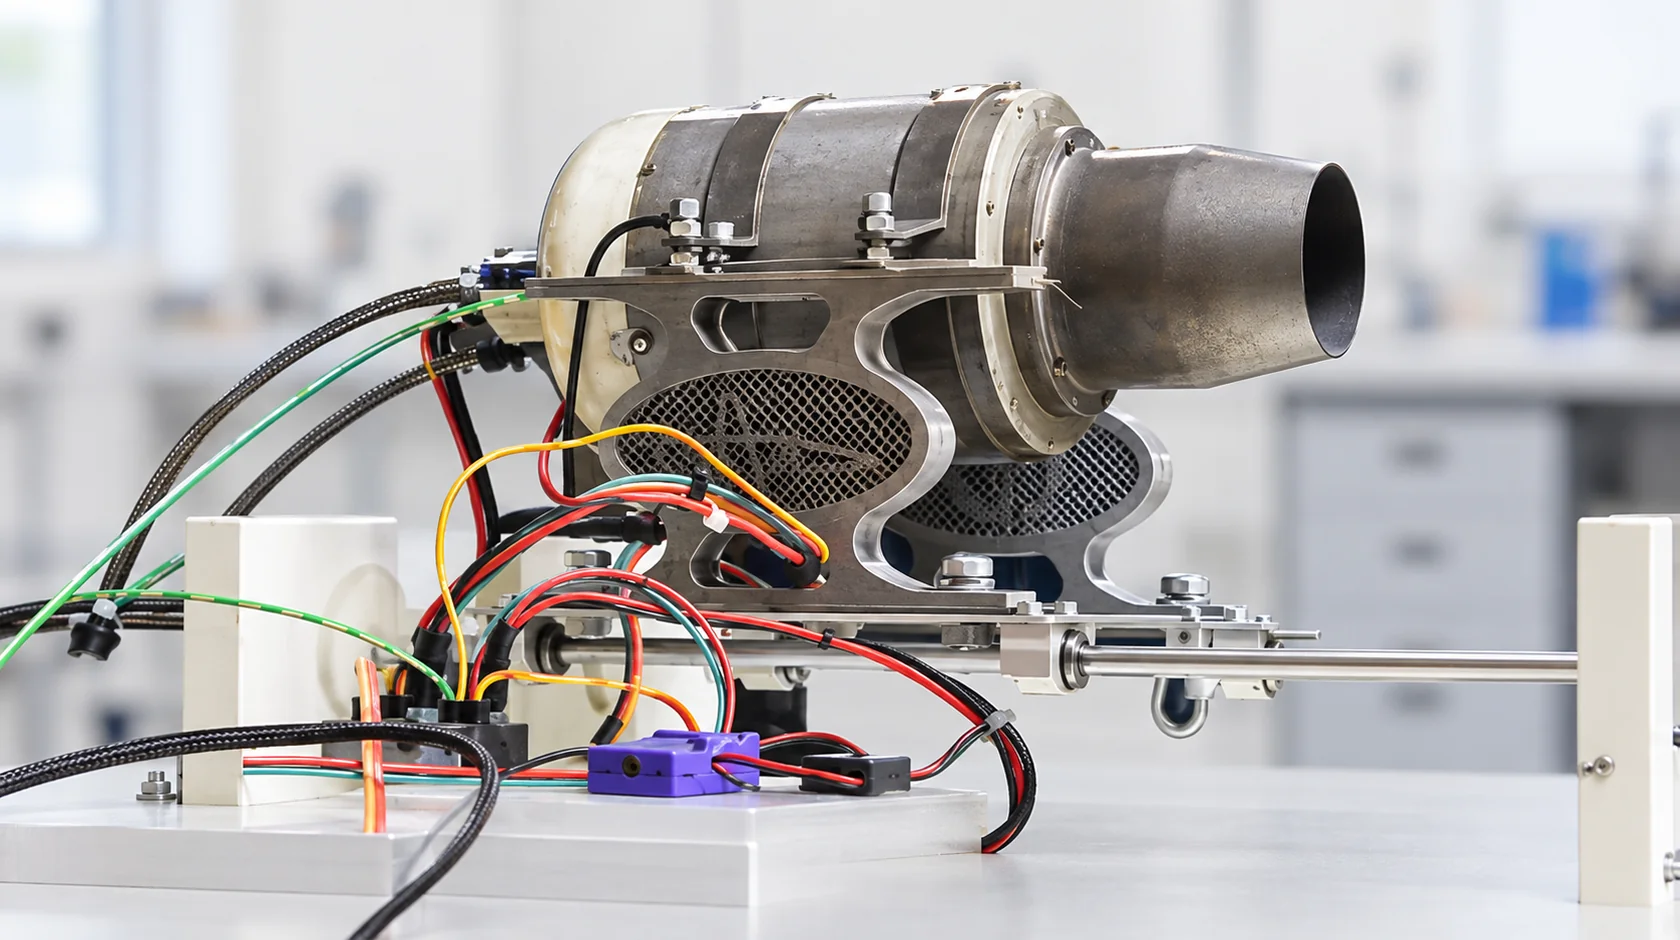
Учебный разрез малого газотурбинного двигателя на лабораторном стенде
Учебный разрез малого газотурбинного двигателя на стенде. Камера сгорания, сопловой аппарат и выхлоп - та горячая часть, где нужны никелевые сплавы.

Какие детали двигателя печатают из никелевых сплавов

Производители проката в паспортах сплавов перечисляют детали газотурбинных двигателей, для которых эти материалы применяют:

  • Inconel 718 - кольца, корпуса и листовые детали авиационных и наземных ГТД, крепёж, детали жидкостных ракетных двигателей 1.
  • Inconel 625 - выхлопные системы, топливные распылители, кольца корпуса турбины, переходные жаровые трубы камеры сгорания, трубки теплообменников 2.
  • Hastelloy X - детали зоны горения: жаровые трубы, переходные патрубки, распылители, стабилизаторы пламени, а также выхлопные трубы 3.

При печати к этому списку добавляются детали, которые иначе пришлось бы собирать из многих штампованных, точёных и сварных элементов: камера сгорания целиком, форсунки с внутренними каналами, теплообменники, корпуса опор. В демонстраторе турбовинтового двигателя GE, позже названного Catalyst, напечатали 12 деталей: жаровую трубу камеры сгорания, теплообменники, корпус выхлопа, рамы, корпуса подшипников и неподвижные детали проточной части 8.

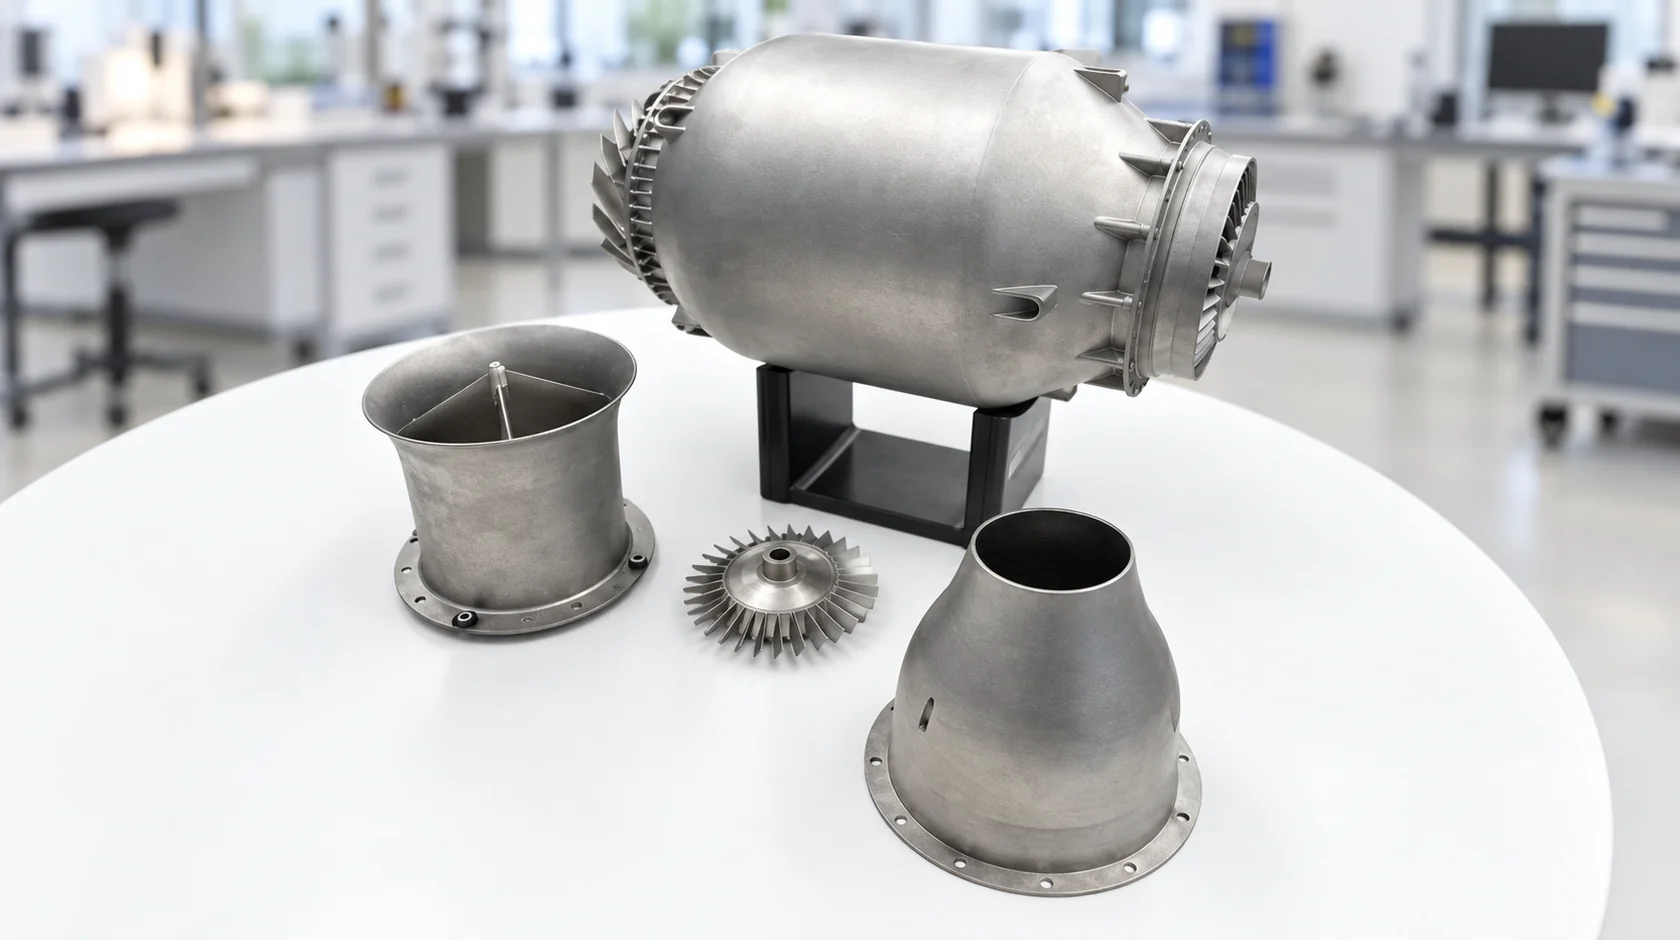
Малый газотурбинный двигатель и его отдельные детали: входной патрубок, рабочее колесо и выходной конус
Малый газотурбинный двигатель и отдельные детали: входной патрубок, рабочее колесо, выходной конус.

Почему для горячей части берут никелевые сплавы

Горячие детали двигателя нагружены сразу тремя способами: температурой, окислением в потоке газа и термоциклами при каждом запуске и остановке. По паспортам производителей:

  • Inconel 718 применяют от -253 до 704 °C 1;
  • Inconel 625 - от криогенных температур до 982 °C 2;
  • Hastelloy X рассчитан на окислительную атмосферу: печные ролики из него оставались в хорошем состоянии после 8 700 часов работы при 1177 °C 3.

В карточках наших порошков ориентиры такие: Inconel 718 держит прочность до 650 °C, Hastelloy X рассчитан на окислительную среду до 1200 °C.

Цена жаропрочности - масса. Плотность всех трёх сплавов 8,2-8,4 г/см³ 1, 2, 3. Поэтому из никеля печатают то, что стоит в горячем тракте, а для холодных узлов выбирают более лёгкие материалы.

Инконель: состав Inconel 718, Inconel 625 и Hastelloy X

Элемент, % масс.Inconel 718Inconel 625Hastelloy X, номинал
Никель50,0-55,0 (с кобальтом)не менее 58,0около 47 (основа)
Хром17,0-21,020,0-23,022
Железоостальноене более 5,018
Молибден2,80-3,308,0-10,09
Ниобий + тантал4,75-5,503,15-4,15не указан
Титан0,65-1,15не более 0,40не указан
Алюминий0,20-0,80не более 0,40не указан
Кобальтне более 1,0не более 1,01,5
Вольфрамне указанне указан0,6

Для 718 и 625 даны пределы по паспортам Special Metals 1, 2, для Hastelloy X - номинальный состав по данным Haynes International 4. Фактический состав конкретной партии порошка смотрите в её паспорте. Для деталей из 718 и 625, выращенных в порошковом слое, есть отдельные стандарты ASTM F3055 и F3056 5, 6.

Чем инконель 718 отличается от 625 и Hastelloy X в двигателе

Inconel 718 упрочняется старением. После закалки на твёрдый раствор сплав выдерживают при 593-816 °C, и в металле выделяются упрочняющие фазы с никелем, алюминием, титаном и ниобием 1. Для напечатанной детали это отдельная операция в печи, её закладывают в техпроцесс. Типичные места - нагруженные корпуса, кольца, крепёж.

Inconel 625 прочен за счёт молибдена и ниобия в твёрдом растворе, старение ему не нужно 2. По паспорту он работает до более высокой температуры, чем 718. Отсюда выхлопные тракты, распылители топлива, переходные жаровые трубы и трубки теплообменников 2.

Hastelloy X берут ради стойкости к окислению при самом сильном нагреве: это материал жаровых труб, переходных патрубков и стабилизаторов пламени 3. В печати он капризнее двух других. В образцах LPBF возникают внутренние трещины. Их закрывает горячее изостатическое прессование (ГИП), после него остаточная пористость ниже 0,1 %, затем проводят отжиг на твёрдый раствор 7.

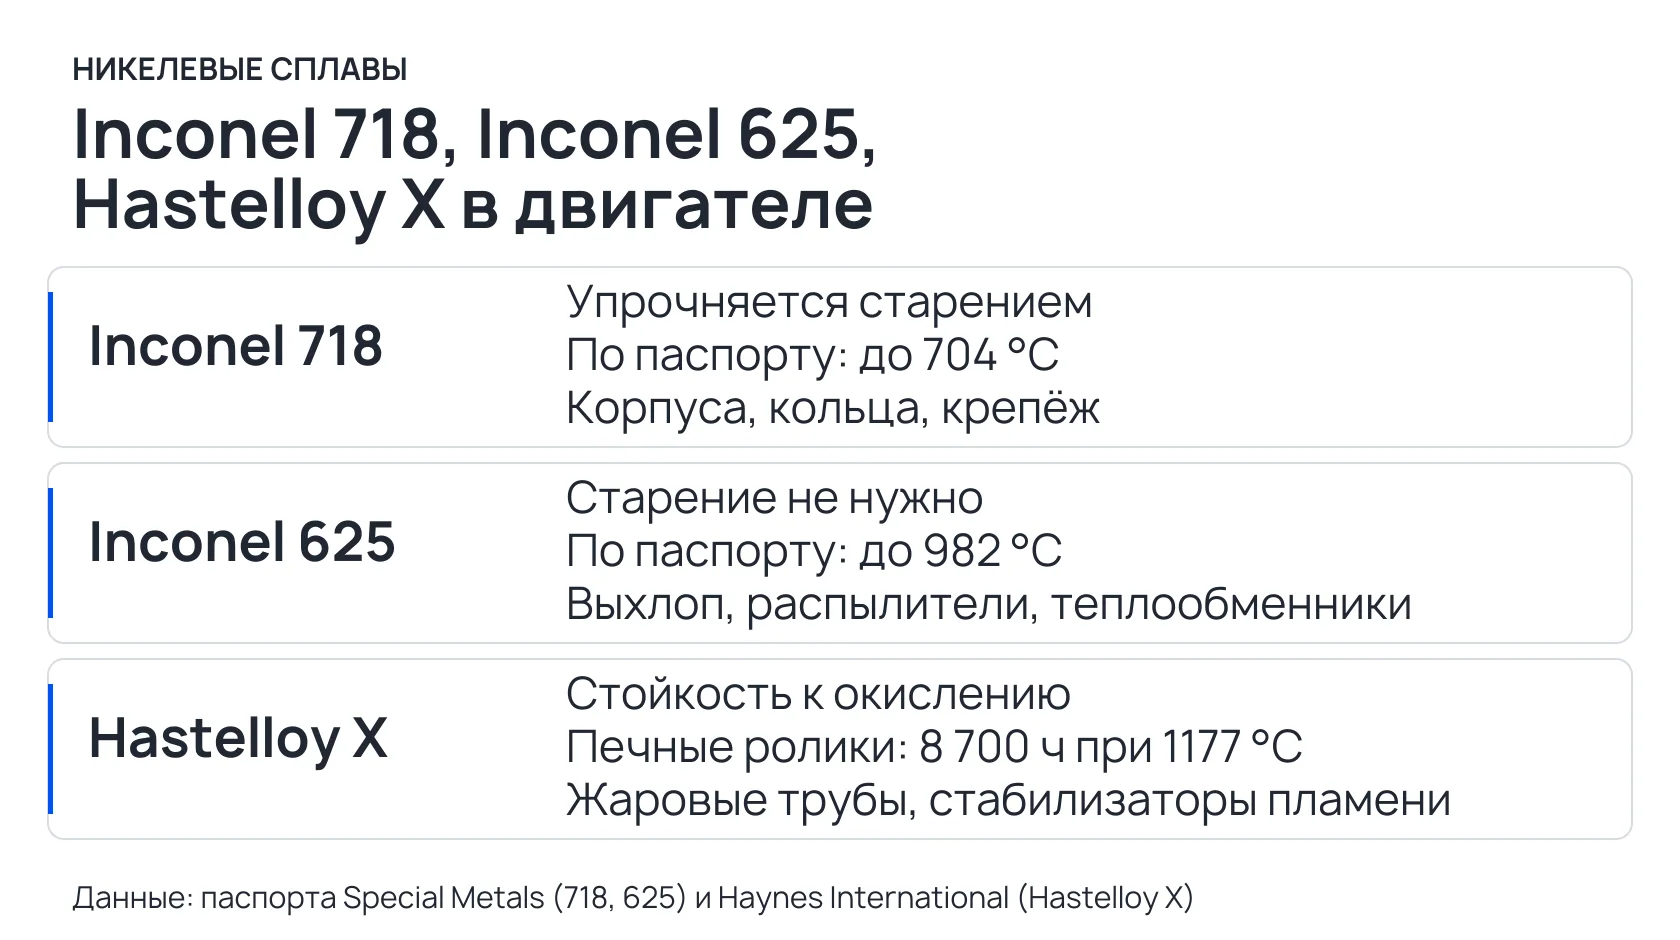
Схема сравнения Inconel 718, Inconel 625 и Hastelloy X для деталей газотурбинного двигателя
Inconel 718, Inconel 625 и Hastelloy X: чем упрочняется сплав, до какой температуры работает по паспорту и где стоит в двигателе. Открыть схему в полном размере.

Что даёт 3D-печать двигателей: меньше деталей в сборке

Главный выигрыш SLM/LPBF в двигателе - не скорость печати одной детали. Десятки отдельных элементов превращаются в одну деталь, и становится меньше сварных швов, паек и операций сборки. Три публичных примера:

  • GE, турбовинтовой двигатель для деловой авиации. В демонстраторе 855 деталей обычного изготовления заменили 12 напечатанными. Масса снизилась на 5 %, удельный расход топлива улучшился на 1 % 8.
  • Sierra Turbines, микротурбина Aurelius Mk1. Ядро турбины, которое собирали бы из 61 детали, напечатано одной деталью из Hastelloy X. Печать заняла около 50 часов вместо месяцев обычного изготовления. Среди рынков компания называет силовые установки для беспилотников, реактивные и гибридно-электрические 9.
  • Самарский университет. В 2016 году напечатал на установке SLM 280 камеру сгорания малоразмерного ГТД из отечественного порошка 10. В 2017 году испытал с напечатанной камерой сгорания серийный двигатель ТА-8, вспомогательную силовую установку самолёта Ту-134. Свойства выращенных образцов оказались сопоставимы с деталями, изготовленными традиционно 11.

Ограничения тоже есть. Деталь растёт на платформе с поддержками, их потом срезают. Порошок нужно полностью удалить из внутренних каналов. Горячим деталям нужна термообработка, а Hastelloy X ещё и ГИП 7. Размер детали ограничен камерой построения принтера. Поэтому новую деталь проверяют на образцах и в испытаниях двигателя, как это делали в Самаре 11.

Где купить порошок инконель 718, 625 и Hastelloy X

В каталоге VMPowder все три сплава есть в виде порошка для SLM/LPBF: Inconel 718 и Hastelloy X во фракции 15-53 мкм, Inconel 625 - 15-50 мкм. Тара - по 5 и 10 кг в зависимости от партии. Актуальная цена указана в карточках, другие марки - в разделе никелевых порошков. Как подобрать фракцию под принтер, рассказываем в статье «Как выбрать металлический порошок для 3D-печати».

Чтобы подобрать сплав и фракцию, напишите, какую деталь печатаете, на каком принтере и при какой температуре она работает.

office@vmpowder.ru · +7 (495) 191-75-73

Частые вопросы

Инконель - что это за металл?

Inconel - торговая марка компании Special Metals для семейства никель-хромовых сплавов 1. «Инконелем» в обиходе называют и сами сплавы, например 718 и 625. Это не чистый металл, а сплав: никеля в 718 - 50-55 %, в 625 - не менее 58 % 1, 2.

Чем инконель 718 отличается от 625?

718 упрочняется старением, это сплав для нагруженных деталей. 625 прочен за счёт молибдена и ниобия, старение ему не нужно, а по паспорту он работает до 982 °C против 704 °C у 718 1, 2. Для нагруженных корпусов и крепежа обычно смотрят на 718, для выхлопа и теплообменников - на 625.

Можно ли напечатать камеру сгорания для турбореактивного двигателя?

Да. По данным производителя, Hastelloy X широко применяют в деталях зоны горения 3, а камеры сгорания и ядра малых турбин печатали Самарский университет и Sierra Turbines 9, 10. Но после печати нужны термообработка, при необходимости ГИП, удаление порошка из каналов и испытания в двигателе.

Нужна ли термообработка после печати?

Да, но разная. Inconel 718 закаливают на твёрдый раствор и старят 1. Inconel 625 старить не нужно 2. Hastelloy X после печати подвергают ГИП и отжигу на твёрдый раствор 7. Режим выбирают по стандарту на деталь и рекомендациям производителя принтера.

Какая фракция порошка нужна для SLM?

В каталоге 15-53 мкм (у Inconel 625 - 15-50 мкм). Чем крупнее фракция, тем толще слой печати и грубее поверхность детали, чем мельче - тем тоньше слой и точнее деталь. Окончательно - по требованиям производителя вашего принтера.

Какие двигатели ставят на БПЛА?

Электрические, поршневые и газотурбинные: турбореактивные и турбовинтовые. Никелевые сплавы и SLM-печать нужны прежде всего газотурбинным двигателям, у которых есть горячий тракт.

Источники и ссылки

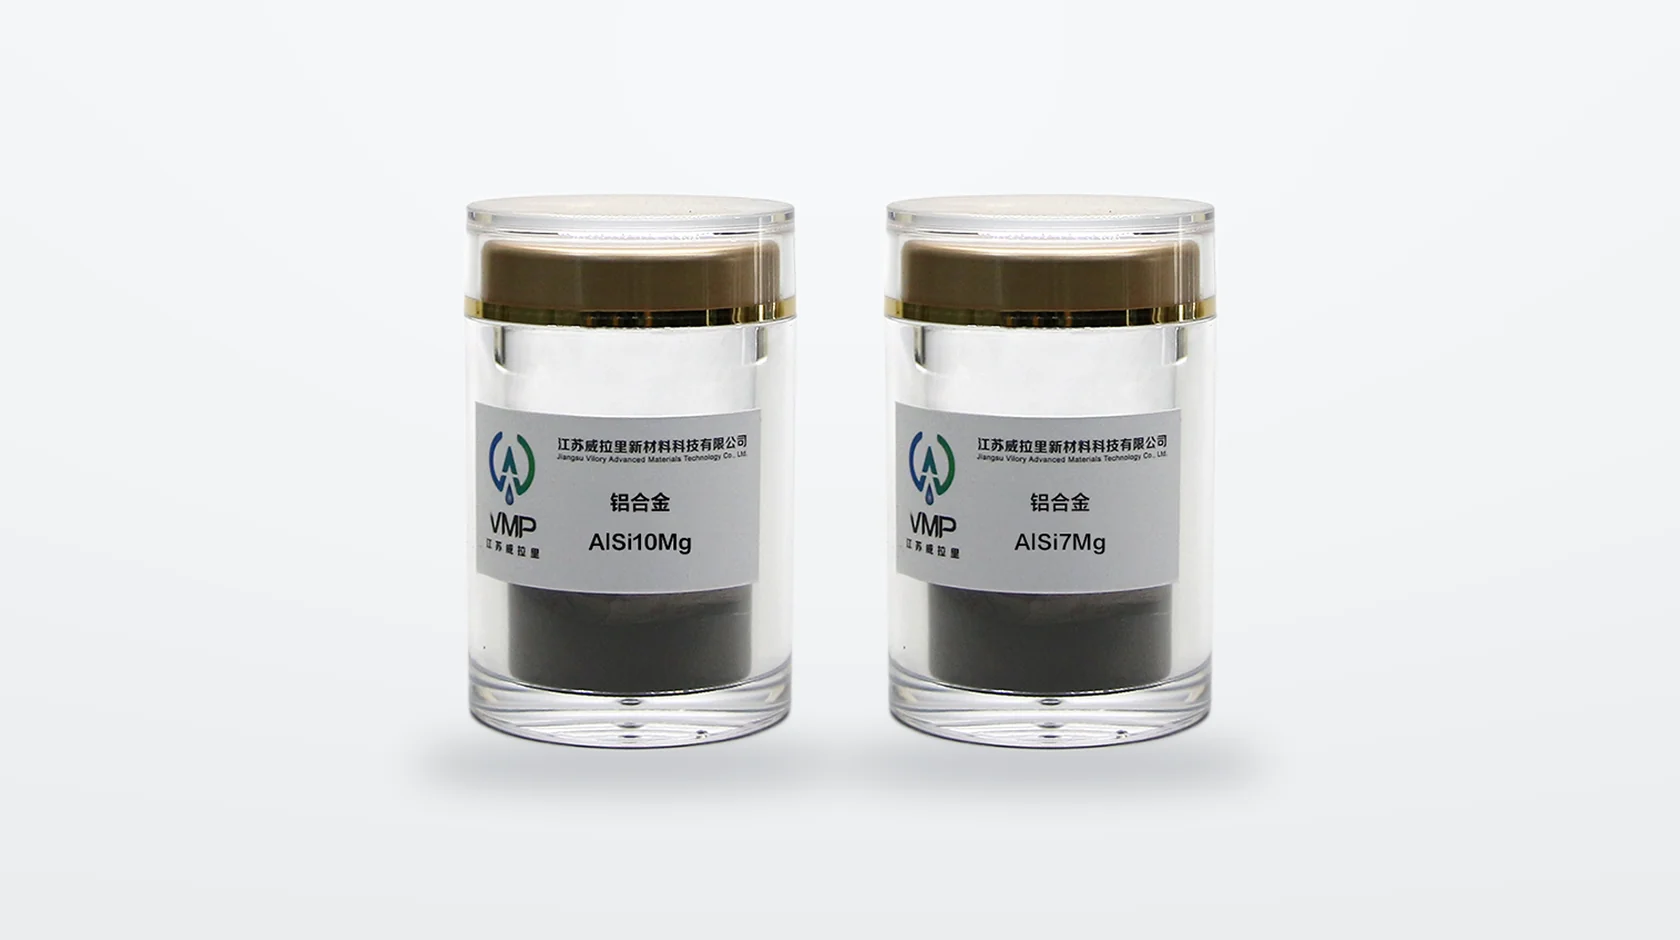
Алюминиевый порошок AlSi10Mg и AlSi7Mg для 3D-печати SLM

В каталоге VMPowder два алюминиевых порошка для SLM/LPBF-печати: AlSi10Mg и AlSi7Mg. Оба сплава - силумины, то есть сплавы алюминия с кремнием и небольшой добавкой магния. Из них печатают лёгкие корпуса, кронштейны, теплообменники и детали, которые раньше отливали.

Ниже - чем сплавы различаются по составу, какие у них свойства после печати и после термообработки, почему алюминиевый порошок боится влаги и что спросить у поставщика, чтобы не ошибиться с маркой и фракцией. Цифры сверены по паспортам нескольких производителей оборудования и порошка, стандарту EN 1706 и рецензируемым статьям, ссылки - в конце статьи.

Схема 3D-печати SLM из алюминиевого порошка: нанесение слоя, лазерное плавление сечения, опускание платформы и повтор слоя
3D-печать SLM из алюминия: лазер слой за слоем сплавляет порошок AlSi10Mg или AlSi7Mg. Упрощённая схема рабочего цикла.

Коротко: что выбрать

Если важноСмотритеПочему
Прочность сразу после печатиAlSi10Mgна одной установке Nikon SLM 280 со слоем 30 мкм предел прочности 465-475 МПа против 420-430 МПа у AlSi7Mg0.6 8, 9
Пластичность, запас на деформациюAlSi7Mgтам же удлинение 8-11 % против 6-9 % у AlSi10Mg 8, 9
Стандарт на готовую деталь и готовые режимы печатиAlSi10Mgесть ASTM F3318 на детали, наборы параметров есть у EOS, Nikon SLM, Renishaw 1, 6, 8, 13
Теплообменник, высокая теплопроводностьAlSi10Mg после термообработкипо паспорту EOS теплопроводность растёт со 100-110 до 155-165 Вт/(м·К) 1
Одинаковые свойства по всей платформеAlSi10Mg с T6EOS рекомендует T6 для контролируемых свойств и меньшего разброса, ценой снижения прочности 1

Все цифры получены на конкретных установках и режимах. На другом принтере и другом наборе параметров значения будут отличаться, поэтому окончательный выбор делают по паспорту партии и образцам-свидетелям, напечатанным вместе с деталью.

Состав: чем AlSi10Mg отличается от AlSi7Mg

Главное различие видно по названию: в AlSi10Mg кремния больше. Кремний отвечает за литейные свойства: в EN 1706 они у AlSi10Mg оценены на «отлично», у AlSi7Mg на «хорошо» 10, 11. Упрочнение дают выделения Mg2Si, соединения магния с кремнием 13. Остальные элементы - примеси, их содержание ограничено сверху.

Элемент, % масс.AlSi10Mg, EN AC-43000AlSi7Mg, EN AC-42000AlSi7Mg0.6 (F357), паспорт AddUp
Si, кремний9,0-11,06,5-7,56,5-7,5
Mg, магний0,20-0,450,20-0,650,45-0,70
Mg в паспортах порошка0,25-0,45 (Gränges, Renishaw)-0,40-0,70 (Nikon SLM, AMS 4289)
Fe, железоне более 0,55не более 0,55не более 0,19
Cu, медьне более 0,05не более 0,20не более 0,05
Mn, марганецне более 0,45не более 0,35не более 0,10
Zn, цинкне более 0,10не более 0,15не более 0,07
Al, алюминийостальноеостальноеостальное

Первые два столбца - пределы EN 1706:2020 для литейных сплавов 10, 11, те же пределы для AlSi10Mg приводят EOS и Nikon SLM 1, 8. Производители порошка часто сужают диапазон магния 9, 12, 13. Для печати паспорта AddUp и Nikon SLM описывают AlSi7Mg в варианте с повышенным магнием AlSi7Mg0.6, он же F357 2, 9. Какой именно вариант в поставке, смотрите в паспорте партии.

Свойства после печати и после термообработки

Напечатанный алюминий ведёт себя не так, как литой. Расплав в лазерной ванне застывает очень быстро, у металла получается мелкое зерно и ячеистая структура с пересыщенным кремнием твёрдым раствором 5. Поэтому в состоянии «как напечатано» он заметно прочнее литья того же состава, сравните первые строки таблицы с последней 5, 7, 10.

Сплав и состояниеНаправлениеПредел текучести Rp0,2, МПаПредел прочности Rm, МПаУдлинение A, %
AlSi10Mg, как напечатано, EOSвертикаль2334666,3
AlSi10Mg, как напечатано, EOSгоризонталь27046110,2
AlSi7Mg0.6, как напечатано, AddUpгоризонталь276 ± 2422 ± 129 ± 2
AlSi7Mg0.6, как напечатано, AddUpвертикаль244 ± 1417 ± 109 ± 2
AlSi10Mg, производитель VMPне указаноне менее 250не менее 420не менее 8
AlSi7Mg, производитель VMPне указано260 ± 20460 ± 208 ± 2
AlSi10Mg, литьё в кокиль, T6, EN 1706не указано2202601

AlSi10Mg - EOS M 290, слой 30 мкм, испытания по EN ISO 6892-1 1. AlSi7Mg0.6 - AddUp FormUp 350, слой 50 мкм, испытания по ASTM E8 2. Данные VMP - со страниц производителя 18, состояние образцов, установка и слой там не указаны. Установки и режимы разные, поэтому строки между сплавами сравнивают ориентировочно; сравнение на одной установке - в таблице «Коротко: что выбрать».

Другие паспорта AlSi10Mg дают тот же порядок цифр. Заметно влияет толщина слоя: толстый слой ускоряет печать, но прочность снижается 8, 12, 13.

Паспорт AlSi10MgУстановкаСлой, мкмПредел прочности Rm после печати, МПа
Nikon SLMSLM 280, SLM 500, NXG 60030-60425-475
Nikon SLMSLM 280, NXG 60090330-425
Nikon SLMSLM 500120350-380
Grängesне указано50447
RenishawAM25025366-400

Для расчёта детали опирайтесь на паспорт партии и испытания образцов со своей установки.

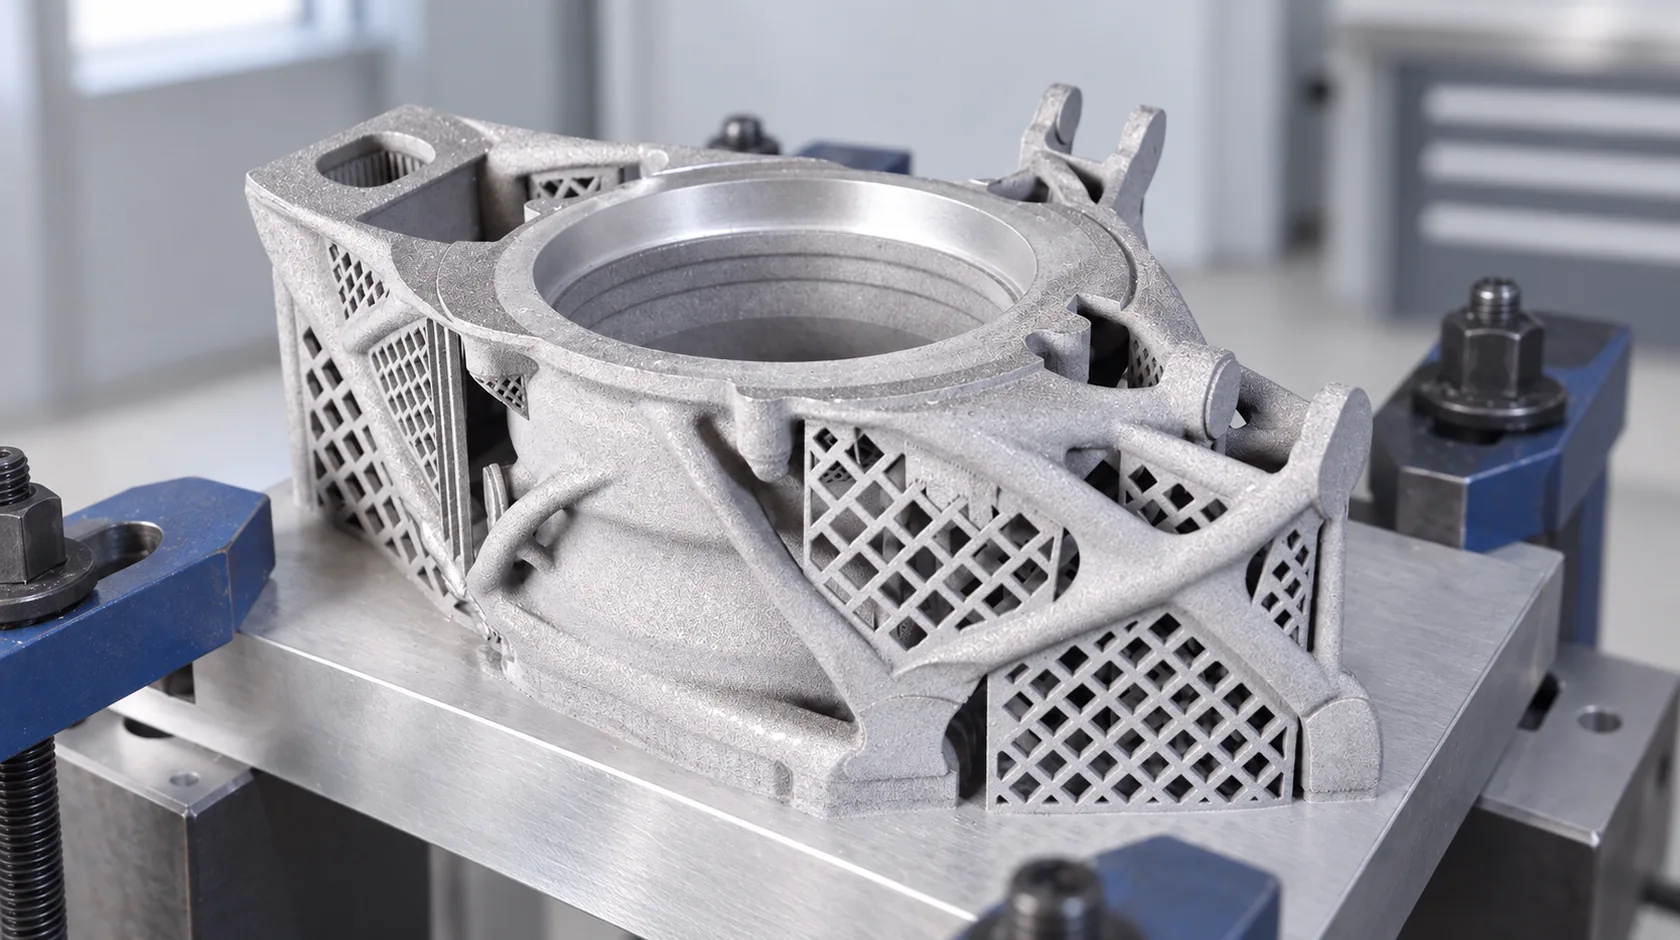
Корпус из алюминиевого сплава после 3D-печати SLM на платформе с решётчатыми поддержками
3D-печать SLM из алюминия: деталь на платформе. Решётчатые элементы под нависающими участками - поддержки, их удаляют при постобработке.

Что делает термообработка

Закалка со старением T6 и отжиг для снятия напряжений прочность напечатанной детали, как правило, не поднимают, а снижают: мелкая структура после быстрой кристаллизации при нагреве теряет своё преимущество. Взамен растёт удлинение, свойства по направлениям выравниваются, а разброс становится меньше 1. Бывают исключения, и есть мягкий вариант - прямое старение около 160 °C без закалки: оно прочность сохраняет или немного поднимает 8, 16. Цифры по каждому режиму - в таблице.

Сплав и режимИсточникRm до, МПаRm после, МПаЧто ещё меняется
AlSi10Mg, T6: 530 °C 30 мин, вода, 165 °C 6 чEOS461-466310-320удлинение до 11 %, свойства ровнее по направлениям
AlSi10Mg, снятие напряжений 270 °C 90 минEOS461-466310удлинение 9 %
AlSi10Mg, снятие напряжений 285 °C 2 ч, слой 30-60 мкмNikon SLM425-470275-295удлинение растёт
AlSi10Mg, снятие напряжений 300 °C 2 чGränges447285удлинение с 5 до 12 %
AlSi10Mg, снятие напряжений 300 °C 2 ч, вертикальRenishaw366394исключение: прочность выросла
AlSi10Mg, прямое старение 160 °C 6 ч, слой 120 мкмNikon SLM350-380365-390прочность немного выросла
AlSi7Mg0.6, снятие напряжений 210 °C 2 чAddUp417-422372-395удлинение 7-9 %
AlSi7Mg0.6, литейный T6Vaudreuil 2022393233режим старения нужно подбирать отдельно

Источники строк: EOS 1, Nikon SLM 8, Gränges 12, Renishaw 13, AddUp 2, Vaudreuil и соавторы 3. Cerri и Ghio показали, что для AlSi7Mg0.6 и AlSi10Mg прямое старение даёт лучшее сочетание прочности и удлинения, чем T6 16. EOS отдельно предупреждает, что после термообработки пористость может немного вырасти 17.

Итого: если нужна максимальная прочность, деталь оставляют в состоянии «как напечатано» или применяют прямое старение. T6 и отжиг выбирают, когда важнее пластичность, одинаковые свойства по направлениям или теплопроводность. Температура платформы тоже влияет: EOS печатает AlSi10Mg при 35 °C и предупреждает, что при сильном подогреве в долгих заданиях деталь может состариться прямо в камере 17.

Теплопроводность и герметичность

Алюминиевые сплавы берут для теплообменников, радиаторов и охлаждаемых корпусов, где внутренние каналы нельзя сделать фрезой. У напечатанного AlSi10Mg теплопроводность сильно зависит от состояния: после термообработки она растёт примерно в полтора раза и выходит на уровень литого сплава 1, 10, 11, 17.

Материал и состояниеТеплопроводность, Вт/(м·К)Электропроводность по горизонтали, % IACS
AlSi10Mg, как напечатано100 по вертикали, 110 по горизонтали25
AlSi10Mg, после T6 по EOS165 по вертикали, 155 по горизонтали44
AlSi10Mg, после снятия напряжений160 по вертикали, 165 по горизонтали44
AlSi10Mg, литьё, EN 1706140-170-
AlSi7Mg, литьё, EN 1706150-170-
AlSi7Mg0.6, справочно, AddUp151 при 25 °C-

Напечатанный AlSi10Mg - по паспорту EOS 1, 17, литьё - по EN 1706 10, 11, AlSi7Mg0.6 - по AddUp 2. EOS также указывает газоплотность: при стенке 2 мм утечка по гелию на уровне 10-6 мбар·л/с 17. Это важно для корпусов с жидкостью или газом.

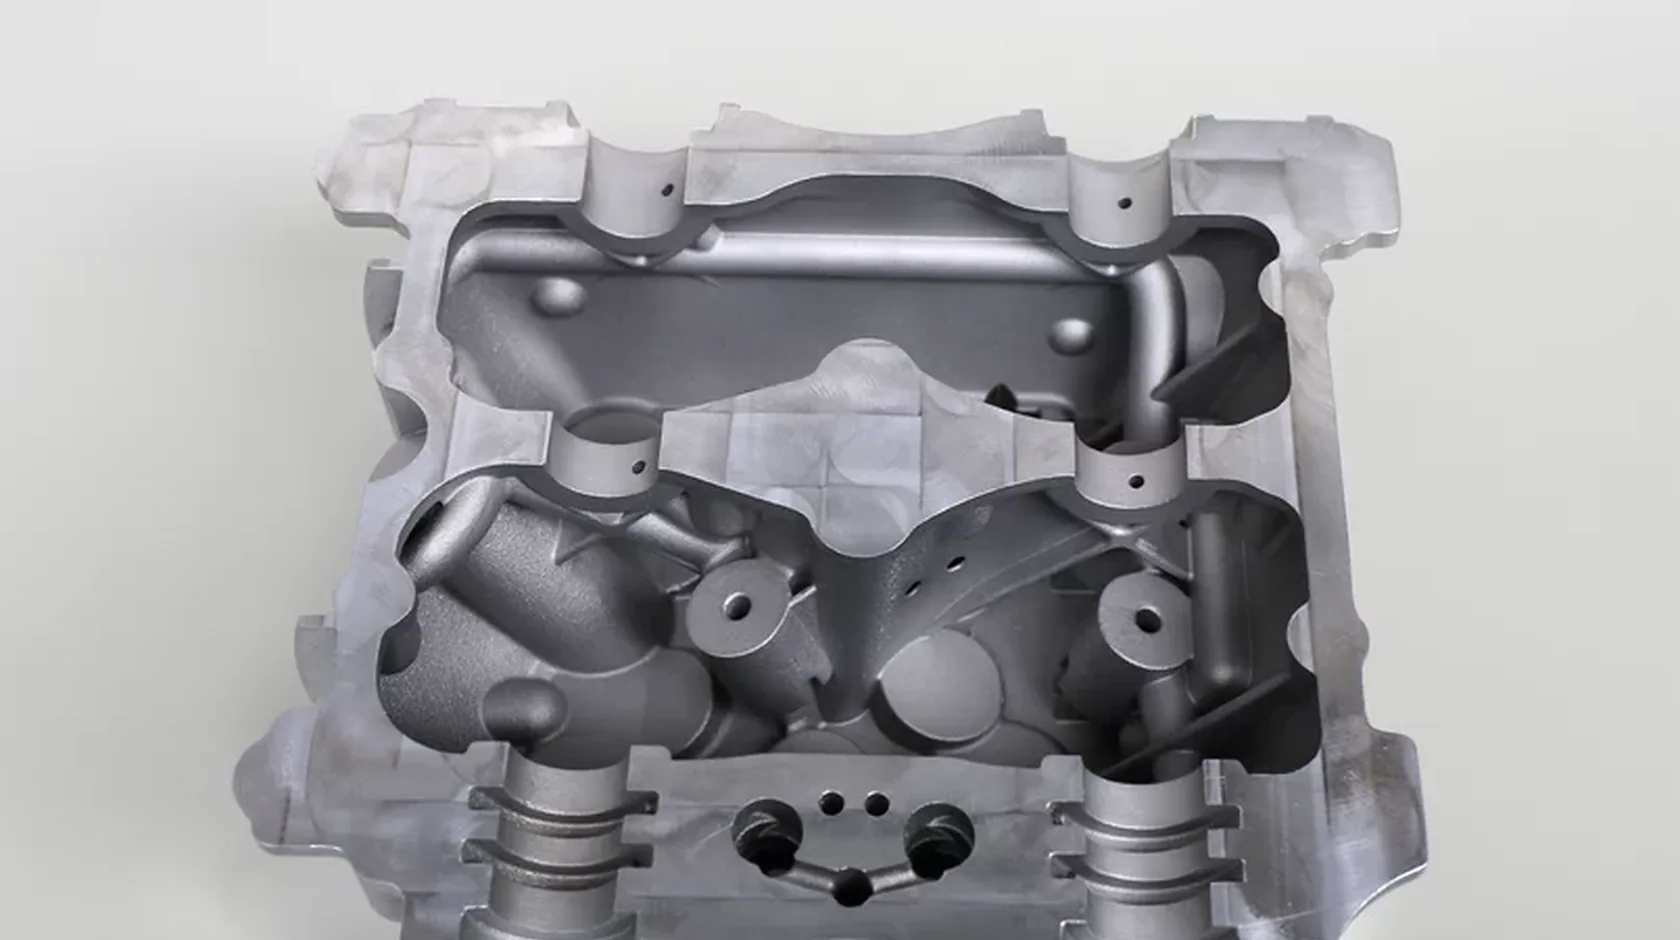
Корпус из алюминиевого сплава AlSi10Mg с внутренними полостями и патрубками, 3D-печать SLM
3D-печать SLM из алюминия: корпус с внутренними полостями - задача, где печать заменяет литьё и фрезеровку. Фото производителя, пример печати.

Где применяют

  • Облегчённые конструкции: кронштейны, рычаги, крепления после топологической оптимизации.
  • Теплообмен и охлаждение электроники: теплообменники, радиаторы, корпуса с каналами охлаждения 13.
  • Корпуса и кожухи приборов и узлов, в том числе газоплотные.
  • Замена литья в малых сериях и прототипах, когда делать форму невыгодно.
  • Авиация и автомобилестроение - отрасли, которые называют в паспортах EOS, AddUp, Nikon SLM и Renishaw 1, 2, 8, 13.
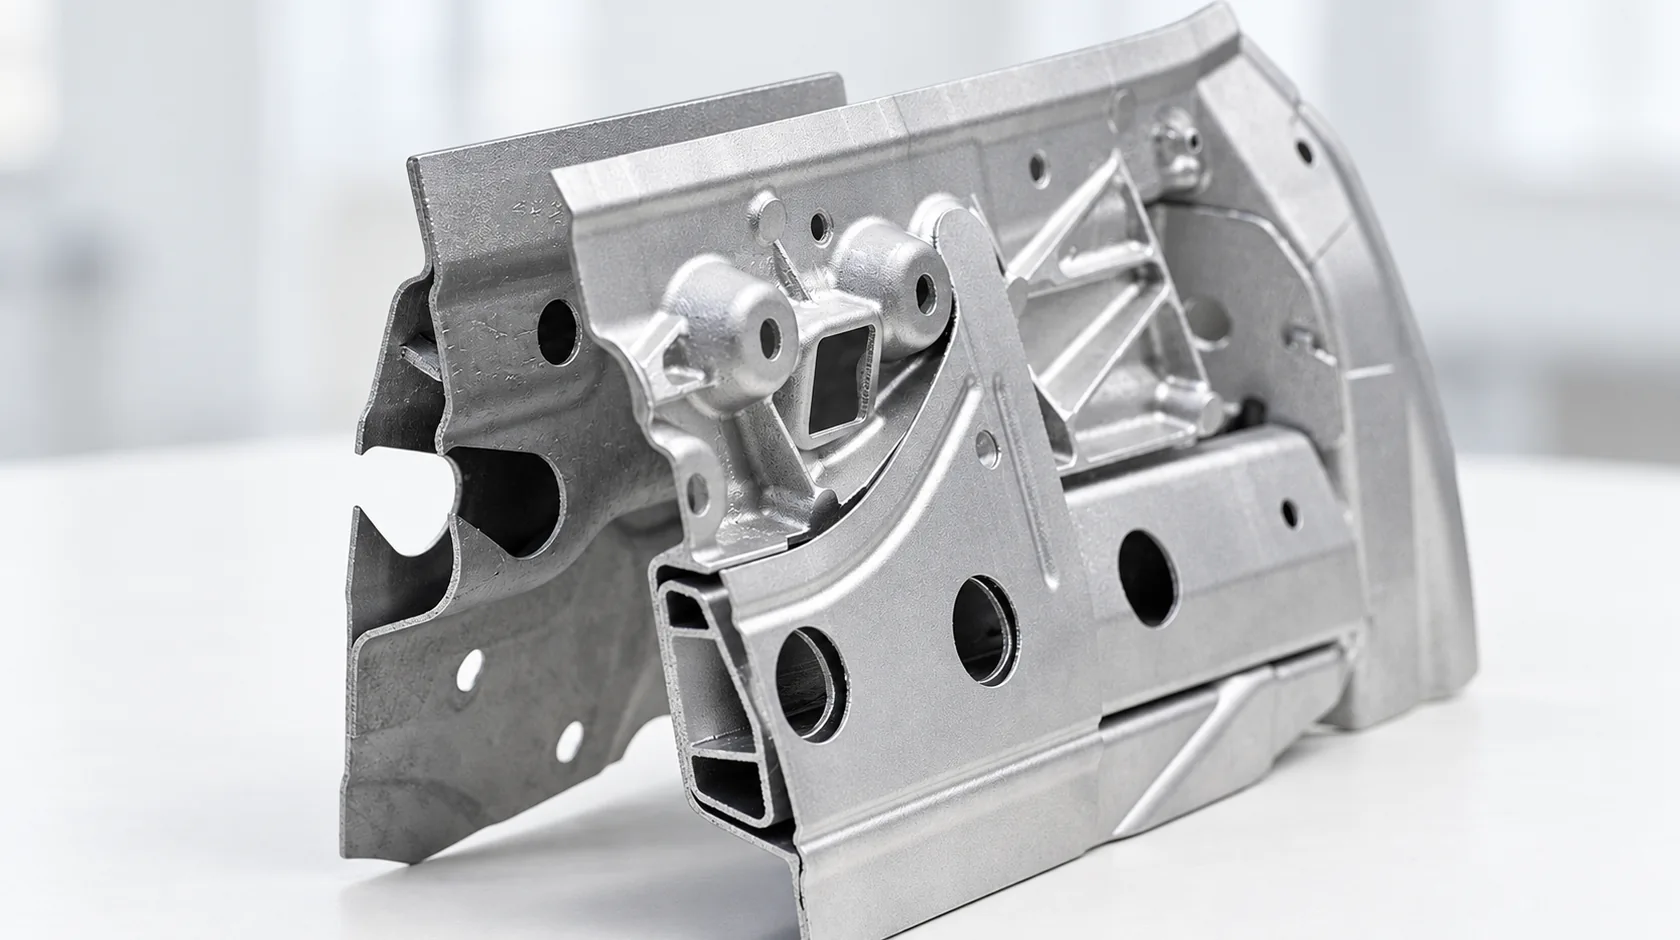
Корпус из алюминиевого сплава с рёбрами, тонкими стенками и крепёжными отверстиями, 3D-печать SLM
3D-печать SLM из алюминия: корпус с рёбрами, тонкими стенками и крепёжными отверстиями.

AlSi7Mg рассматривают там же, где AlSi10Mg, когда от детали нужен больший запас пластичности. Если деталь работает на удар или знакопеременную нагрузку, сравните оба сплава на образцах со своей установки.

Облегчённая деталь из алюминиевого сплава AlSi10Mg с внутренней решёткой, 3D-печать SLM
3D-печать SLM из алюминия: облегчённая деталь с решётчатым заполнением. Фото производителя, пример печати.

Порошок: фракция, влага, плотность

Для SLM/LPBF используют сферический газораспылённый порошок. Фракцию выбирают по спецификации принтера: производители оборудования работают с одной и той же фракцией на разных толщинах слоя 2, 8, 9. Плотность в карточках относится к порошку, а не к металлу: между частицами есть воздух, поэтому она заметно ниже плотности напечатанной детали 1, 2, 8, 12.

ПараметрЗначениеИсточник
Фракция в каталоге VMPowder15-53 мкмкарточки AlSi10Mg и AlSi7Mg
Порошок на слоях 30-120 мкм20-63 мкмNikon SLM 8, 9
Порошок на слое 50 мкм20-63 мкмAddUp 2
Распределение частиц D10 / D50 / D9026-32 / 40-45 / 53-61 мкмGränges 12
Порошок AlSi10Mg VMP: насыпная / после утряскине менее 1,2 / не менее 1,4 г/см³производитель VMP 18
Порошок AlSi7Mg VMP: насыпная / после утряскине менее 1,35 / не менее 1,5 г/см³производитель VMP 18
Порошок AlSi10Mg Gränges: насыпная / после утряски1,3 / 1,6 г/см³Gränges 12
Напечатанный металл2,67-2,68 г/см³EOS, Nikon SLM, AddUp, Gränges 1, 2, 8, 12

Влага и водородная пористость

Алюминиевый порошок чувствителен к влаге сильнее стального. В сравнении Weiss и соавторов качество и воспроизводимость деталей из увлажнённого порошка AlSi10Mg и Ti6Al4V зависели от влажности, а у 316L и IN718 почти нет 15. Влага на поверхности частиц в лазерной ванне даёт водород, и в металле появляются газовые поры 4. Riener и соавторы показали, что после хранения во влажной среде плотность и прочность деталей падают, а сушка порошка в вакуумной печи возвращает их 14. Режимы сушки для алюминия и ограничения по температуре - в статье о хранении и сушке металлических порошков.

Что запросить у поставщика

Название марки не гарантирует, что порошок подойдёт вашей установке. Перед заказом запросите паспорт партии и сверьте:

  • марку и стандарт, по которому заявлен химический состав;
  • фактический химический состав партии, включая содержание кислорода;
  • гранулометрию: диапазон фракции и распределение частиц по размерам;
  • насыпную плотность, плотность после утряски и текучесть порошка;
  • газ, в котором порошок распыляли, и тару, в которой он хранился.

Общая логика выбора порошка под задачу - в статье как выбрать металлический порошок для 3D-печати.

Итог

AlSi10Mg - базовый алюминиевый сплав для SLM/LPBF: он прочнее после печати, под него есть готовые наборы параметров у производителей оборудования и стандарт ASTM F3318 на детали 6. AlSi7Mg в варианте AlSi7Mg0.6 немного уступает по прочности и выигрывает по удлинению. T6 и отжиг у обоих сплавов снижают прочность, но выравнивают свойства и поднимают теплопроводность, поэтому режим выбирают под задачу детали, а не по привычке литейщиков.

Подобрать алюминиевый порошок

Порошки AlSi10Mg и AlSi7Mg - в разделе алюминиевых порошков. Напишите модель принтера, толщину слоя и что печатаете - поможем выбрать сплав и фракцию.

office@vmpowder.ru · +7 (495) 191-75-73

Частые вопросы

Чем AlSi10Mg отличается от AlSi7Mg?

Составом: в AlSi10Mg больше кремния, а в варианте AlSi7Mg0.6, который описывают паспорта для печати, больше магния. На одной установке AlSi10Mg после печати прочнее, а AlSi7Mg0.6 пластичнее. Цифры - в таблице «Коротко: что выбрать» и в разделе «Состав».

Нужна ли термообработка после печати?

Зависит от задачи. T6 и отжиг для снятия напряжений обычно снижают прочность, но повышают удлинение, выравнивают свойства и поднимают теплопроводность. Если нужна максимальная прочность, деталь оставляют как напечатано или применяют прямое старение. Как меняются цифры при каждом режиме - в таблице раздела «Что делает термообработка».

Какую фракцию выбрать?

По спецификации принтера. В каталоге есть две фракции, а производители оборудования работают с одной фракцией на разных толщинах слоя. Подробности - в таблице раздела «Порошок: фракция, влага, плотность».

Зачем сушить алюминиевый порошок?

Влага на частицах в лазерной ванне даёт водород, и в металле появляются газовые поры. По исследованиям, увлажнённый AlSi10Mg даёт детали с меньшей плотностью и прочностью, а вакуумная сушка это исправляет. Температуру сушки алюминия ограничивают, подробности в статье о хранении и сушке порошков.

Почему плотность в карточке меньше плотности металла?

В карточке указана плотность порошка: между частицами есть воздух. Напечатанный металл почти вдвое плотнее. Значения по паспортам - в таблице раздела «Порошок: фракция, влага, плотность».

Что значит АСП-30 AlSi10Mg в названии порошка?

Так некоторые продавцы называют свой сферический порошок AlSi10Mg. Буквы и цифры перед маркой не входят в обозначение сплава по EN 1706 (там он EN AC-43000 или EN AC-AlSi10Mg), поэтому порошки разных поставщиков сравнивают не по названию, а по паспорту: химический состав, фракция, плотность порошка, текучесть.

Есть ли стандарт на детали из AlSi10Mg?

Да, ASTM F3318-18 - требования к деталям из AlSi10Mg, изготовленным лазерным сплавлением в порошковом слое. Он охватывает состав порошка и детали, микроструктуру, термообработку и минимальные механические свойства при растяжении.

Какой алюминиевый сплав прочнее?

После печати - AlSi10Mg, если сравнивать на одном принтере и одном режиме. На разных установках и толщинах слоя цифры заметно отличаются, поэтому в статье они сведены в таблицы, а для расчёта берут паспорт партии и свои образцы.

Источники и ссылки

  1. EOS GmbH. EOS Aluminium AlSi10Mg, EOS M 290, 30 мкм. Онлайн-паспорт материала, прочитан 25.09.2026
  2. AddUp. Material Data Sheet AlSi7Mg0.6, version US-09152023-0309
  3. Vaudreuil S., Bencaid S.-E., Vanaei H.R., El Magri A. Effects of Power and Laser Speed on the Mechanical Properties of AlSi7Mg0.6 Manufactured by Laser Powder Bed Fusion. Materials, 2022, 15(23), 8640
  4. Weingarten C. et al. Formation and reduction of hydrogen porosity during selective laser melting of AlSi10Mg. Journal of Materials Processing Technology, 2015, 221, 112-120
  5. Van Cauwenbergh P. et al. Unravelling the multi-scale structure-property relationship of laser powder bed fusion processed and heat-treated AlSi10Mg. Scientific Reports, 2021, 11, 6423
  6. ASTM F3318-18. Standard for Additive Manufacturing - Finished Part Properties - Specification for AlSi10Mg with Powder Bed Fusion - Laser Beam
  7. Kempen K., Thijs L., Van Humbeeck J., Kruth J.-P. Mechanical Properties of AlSi10Mg Produced by Selective Laser Melting. Physics Procedia, 2012, 39, 439-446
  8. Nikon SLM Solutions. Material Data Sheet AlSi10Mg, DIN EN 1706 / EN AC-43000 / ASTM F3318, MDS_AlSi10Mg_2026-01.1
  9. Nikon SLM Solutions. Material Data Sheet F357, AMS4289
  10. Raffmetal. EN AB и AC-43000 AlSi10Mg: состав и свойства по EN 1676 и EN 1706:2020
  11. Raffmetal. EN AB и AC-42000 AlSi7Mg: состав и свойства по EN 1676 и EN 1706:2020
  12. Gränges Powder Metallurgy. AM Material Datasheet AlSi10Mg, revision 10.2023
  13. Renishaw. Data sheet AlSi10Mg-0403 powder for additive manufacturing, AM250
  14. Riener K., Oswald S., Winkler M., Leichtfried G.J. Influence of storage conditions and reconditioning of AlSi10Mg powder on the quality of parts produced by laser powder bed fusion (LPBF). Additive Manufacturing, 2021, 39, 101896
  15. Weiss C., Heslenfeld J., Saewe J.K., Bremen S., Häfner C.L. Investigation on the influence of powder humidity in Laser Powder Bed Fusion (LPBF). Procedia CIRP, 2022, 111, 115-120
  16. Cerri E., Ghio E. Aging Profiles of AlSi7Mg0.6 and AlSi10Mg0.3 Alloys Manufactured via Laser-Powder Bed Fusion: Direct Aging versus T6. Materials, 2022, 15(17), 6126
  17. EOS GmbH. EOS Aluminium AlSi10Mg. Material Data Sheet, Status 01/2022 (PDF)
  18. VMP (Jiangsu Vilory Advanced Materials). AlSi10Mg и AlSi7Mg: страницы продукции производителя, прочитаны 25.09.2026

Нержавеющая сталь 316L или 17-4PH для 3D-печати: что выбрать

Обе стали нержавеющие, обе хорошо печатаются на SLM/LPBF-принтерах и стоят примерно одинаково. Поэтому в заявке на материал часто пишут «316L» по привычке, а потом кронштейн не держит нагрузку. Бывает и обратная ошибка: берут 17-4PH ради прочности, а деталь начинает корродировать в хлоридной среде.

Разберём, чем эти стали отличаются, какие свойства у них после печати и после термообработки и по каким признакам выбирать одну или другую.

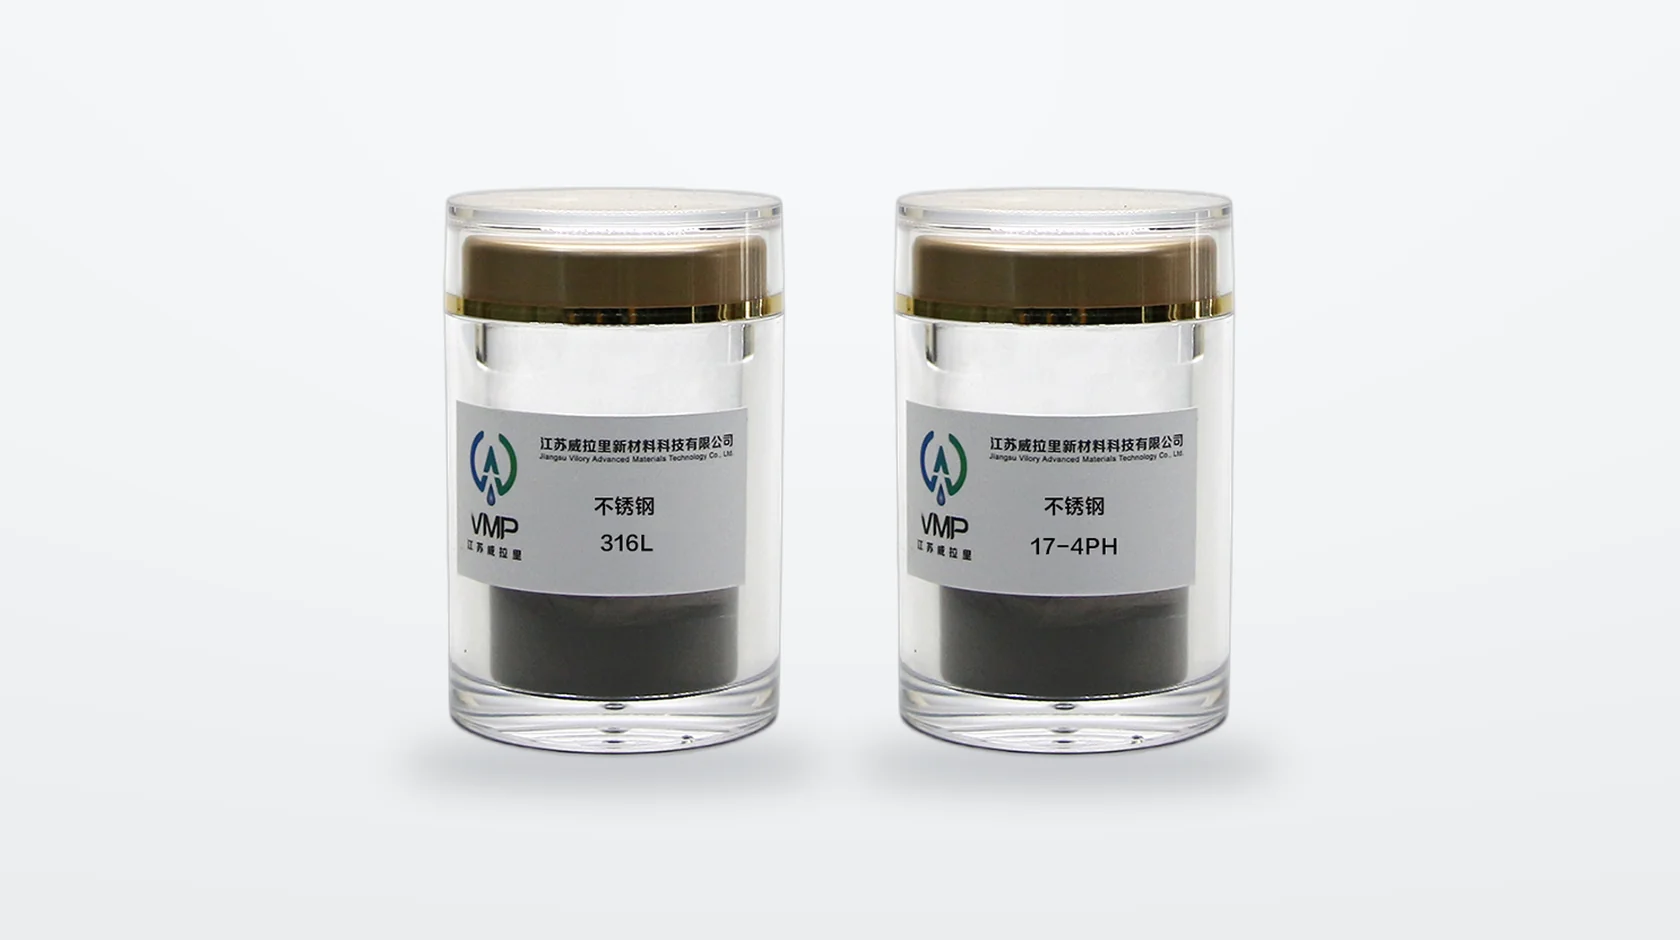
Порошки нержавеющей стали 316L и 17-4PH в банках производителя VMP
Порошки 316L и 17-4PH в заводской таре VMP. Фото производителя, обработано для статьи.

Коротко: что выбрать

Если важноВыбирайтеПочему
Коррозия в хлоридах, морской воде, кислотах, частая санобработка316Lмолибден даёт стойкость к питтингу, PREN около 24 против 16-17
Прочность и твёрдость, нагруженная деталь17-4PHпосле закалки и старения предел прочности 930-1310 МПа против 600-700 МПа
Деталь сразу в работу, минимум термообработки316Lдостаточно снять напряжения, закалка и старение не нужны
Немагнитность, медицина, лаборатория316Lаустенит практически немагнитен
Износ, оснастка, вставки пресс-форм17-4PHпосле старения H900 твёрдость около 40 HRC
И прочность выше 1000 МПа, и хлоридыни однасмотреть никелевые сплавы Inconel 625 или 718

Два разных класса нержавеющих сталей

316L - аустенитная хромоникелевая сталь с молибденом, ближайший отечественный аналог 03Х17Н14М3. Буква L означает низкое содержание углерода, не больше 0,03 %, поэтому сталь не склонна к межкристаллитной коррозии после нагрева. Аустенитная структура делает её пластичной, вязкой и практически немагнитной. Упрочнить её термообработкой нельзя.

17-4PH (UNS S17400, отечественный аналог 07Х16Н4Б) - дисперсионно-твердеющая сталь мартенситного класса, PH означает precipitation hardening. В составе около 4 % никеля, около 4 % меди и немного ниобия. При старении медь выделяется из мартенсита мельчайшими частицами, они мешают движению дислокаций, и прочность вырастает примерно вдвое. Сталь магнитна. Главное её преимущество - свойствами можно управлять: одна и та же деталь после разных режимов старения будет либо очень прочной, либо более вязкой.

Химический состав

Элемент, % масс.316L (UNS S31603)17-4PH (UNS S17400)
Cне более 0,03не более 0,07
Cr16,0-18,015,0-17,5
Ni10,0-14,03,0-5,0
Mo2,0-3,0нет
Cuнет3,0-5,0
Nb + Taнет0,15-0,45
Mnне более 2,0не более 1,0
Siне более 0,75не более 1,0

Диапазоны - по ASTM A240 для 316L и ASTM A564 для 17-4PH 1, 2. Фактический состав конкретной партии порошка смотрите в паспорте партии. Главное различие в двух элементах: молибден в 316L повышает стойкость к питтинговой коррозии, медь в 17-4PH отвечает за дисперсионное твердение.

Свойства после SLM/LPBF-печати

Напечатанный металл отличается от проката. Быстрая кристаллизация даёт очень мелкую ячеистую структуру, поэтому 316L после печати заметно прочнее катаной стали. Ниже типичные значения из публикаций по LPBF и данных производителей оборудования. Реальные цифры зависят от параметров печати, ориентации образца и защитного газа.

316L: прочная сразу после печати

  • Сразу после печати: предел текучести около 450-590 МПа, предел прочности около 600-700 МПа, удлинение 30-50 %.
  • После отжига для снятия напряжений, около 400-650 °C: прочность почти не меняется, снижаются остаточные напряжения и риск коробления при снятии с платформы.
  • После высокотемпературного отжига, около 1050-1100 °C: ячеистая структура исчезает, предел текучести падает примерно до 300-350 МПа, пластичность растёт.

Для сравнения: минимальные требования к прокату 316L - 170 МПа по пределу текучести и 485 МПа по пределу прочности 1. Напечатанный металл перекрывает их с запасом, поэтому 316L часто работает без термообработки, достаточно снять напряжения.

17-4PH: всё решает термообработка

Сразу после печати 17-4PH ведёт себя непредсказуемо. Из-за быстрого охлаждения в структуре может остаться заметная доля остаточного аустенита, особенно если порошок распыляли или печатали в азоте 3. Свойства в состоянии «как напечатано» сильно разнятся от установки к установке, и в конструкторской документации на них не опираются. Какой газ использовался при распылении и какую атмосферу печати рекомендует производитель, уточняйте при заказе.

Стандартный путь - закалка на твёрдый раствор, около 1040 °C с охлаждением на воздухе, и затем старение по одному из режимов. Минимальные значения для деформированного металла по ASTM A564 2:

РежимСтарениеПредел текучести, МПа, не менееПредел прочности, МПа, не менееУдлинение, %, не менееТвёрдость
H900482 °C, 1 ч1170131010около 40 HRC
H1025552 °C, 4 ч1000107012около 35 HRC
H1150621 °C, 4 ч72593016около 28 HRC

Правильно отработанный LPBF-материал после такой обработки выходит на эти уровни, хотя удлинение обычно немного ниже, чем у проката, из-за пористости и состояния поверхности. Логика простая: чем выше температура старения, тем ниже прочность и тем выше вязкость и стойкость к коррозионному растрескиванию под напряжением.

  • H900 - максимальная прочность и твёрдость, минимальная ударная вязкость. Для статических нагрузок и износа.
  • H1025 - компромисс, который чаще всего выбирают для функциональных деталей.
  • H1150 - лучшая вязкость и стойкость к растрескиванию. Для ударных и циклических нагрузок.

Коррозионная стойкость

Здесь однозначно выигрывает 316L. Индекс питтингостойкости PREN = Cr + 3,3 × Mo + 16 × N. Для середины диапазонов состава: у 316L 17 + 3,3 × 2,5 ≈ 25, у 17-4PH около 16-17, потому что молибдена в ней нет.

  • 316L держит морскую воду, растворы хлоридов, многие кислоты и моющие среды пищевых и фармацевтических производств. Это стандартный выбор для медицины, химического и пищевого оборудования.
  • 17-4PH стойка в атмосфере, пресной воде и слабоагрессивных средах, примерно на уровне стали 304. В хлоридах, особенно в застойных зонах и щелях, риск питтинга выше. В состоянии H900 сталь чувствительна к коррозионному растрескиванию под напряжением, поэтому для влажных и агрессивных сред берут H1025 или H1150.
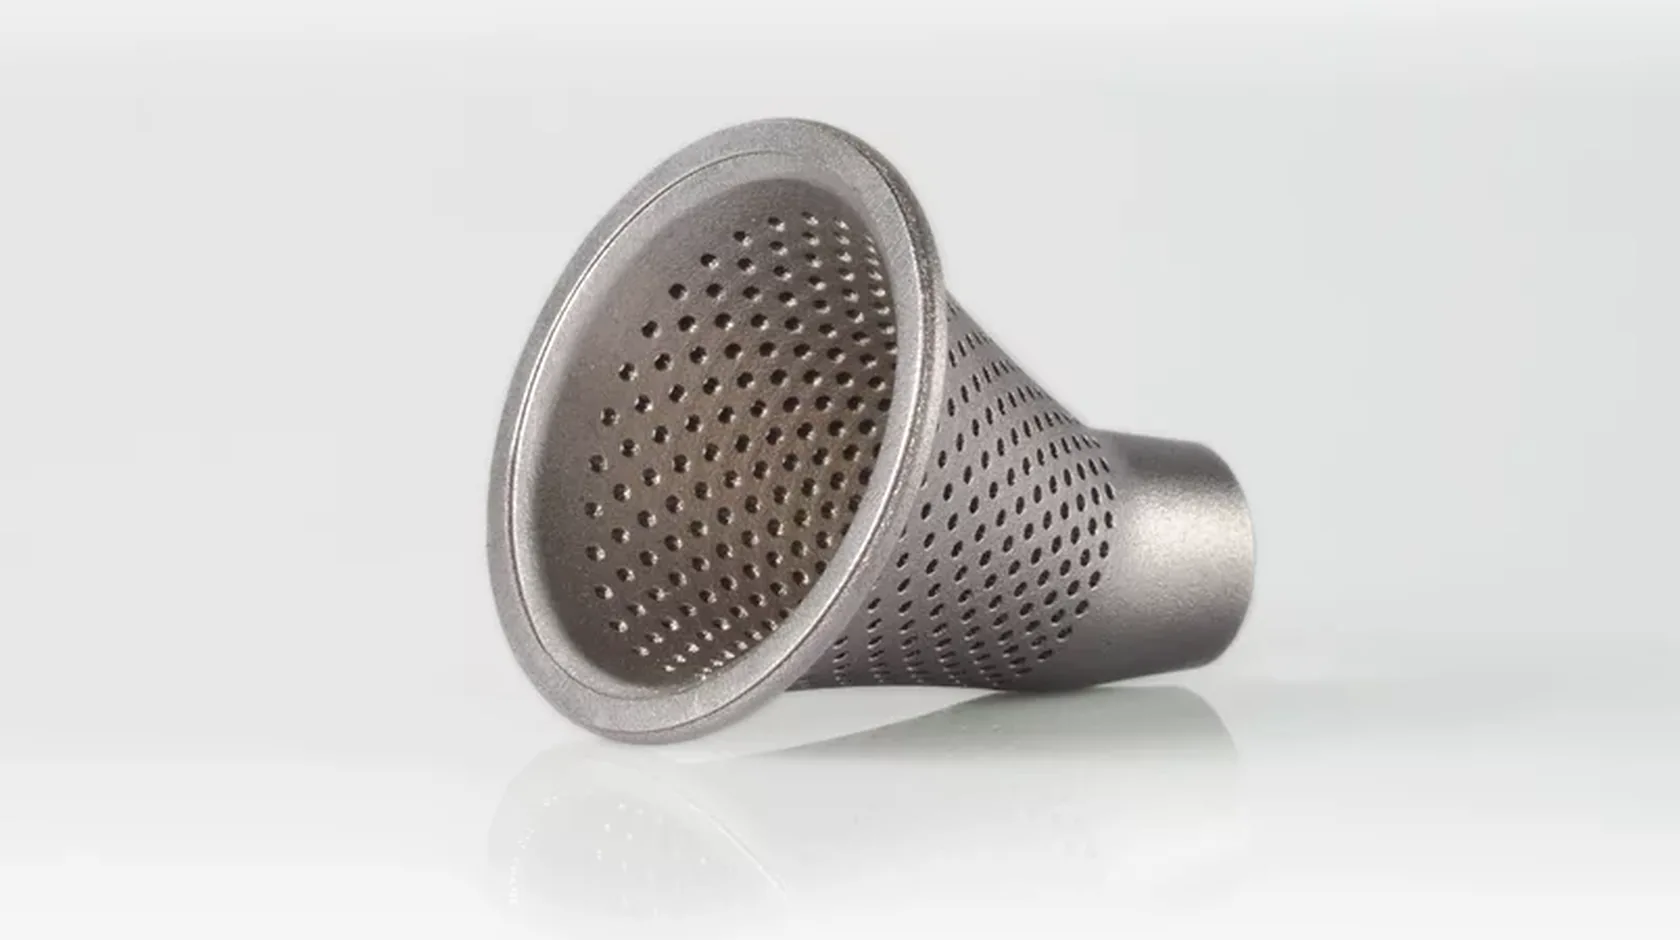
Перфорированная тонкостенная деталь, напечатанная методом SLM
Тонкостенные перфорированные детали - типичная задача для 316L. Фото производителя, пример печати.

Сводная таблица: 316L и 17-4PH

Параметр316L17-4PH
Класс сталиаустенитная, с молибденоммартенситная, дисперсионно-твердеющая
Аналог по ГОСТ03Х17Н14М307Х16Н4Б
Предел прочности после печати600-700 МПасильно зависит от процесса, для расчётов не используют
Предел прочности после термообработки580-700 МПа930-1310 МПа и выше, от H1150 до H900
Удлинение30-50 %10-16 % после старения
Твёрдостьоколо 200-230 HVдо 40 HRC в H900
Коррозионная стойкостьвысокая, в том числе в хлоридахсредняя, ниже в хлоридах
Магнитностьпрактически немагнитнамагнитна
Обязательная термообработканет, рекомендуется снятие напряженийда, для нагруженных деталей
Типичные деталимедицинские инструменты, химическое, пищевое и лабораторное оборудование, теплообменники, судовая арматуравалы, кронштейны, крепёж, корпуса, оснастка, вставки пресс-форм, детали насосов и арматуры

Цены на порошки близки. На момент публикации 17-4PH в каталоге стоил немного дешевле 316L, актуальная цена - в карточках 316L и 17-4PH.

Когда брать 17-4PH вместо 316L

Выбор лучше начинать с условий работы детали, а не с названия сплава. 17-4PH стоит взять, если:

  • деталь нагружена и нужен предел текучести выше 600 МПа, а в 316L пришлось бы увеличивать толщины и массу;
  • нужны твёрдость и износостойкость: оснастка, направляющие, кулачки, вставки пресс-форм;
  • нужна точная посадка после механической обработки: 17-4PH хорошо обрабатывается после закалки до старения, а при старении размеры меняются мало и предсказуемо;
  • среда умеренная: атмосфера, масла, пресная вода, без хлоридов;
  • магнитность допустима или нужна;
  • есть возможность термообработки в печи с контролем атмосферы. Без неё свойства 17-4PH раскрываются не полностью.
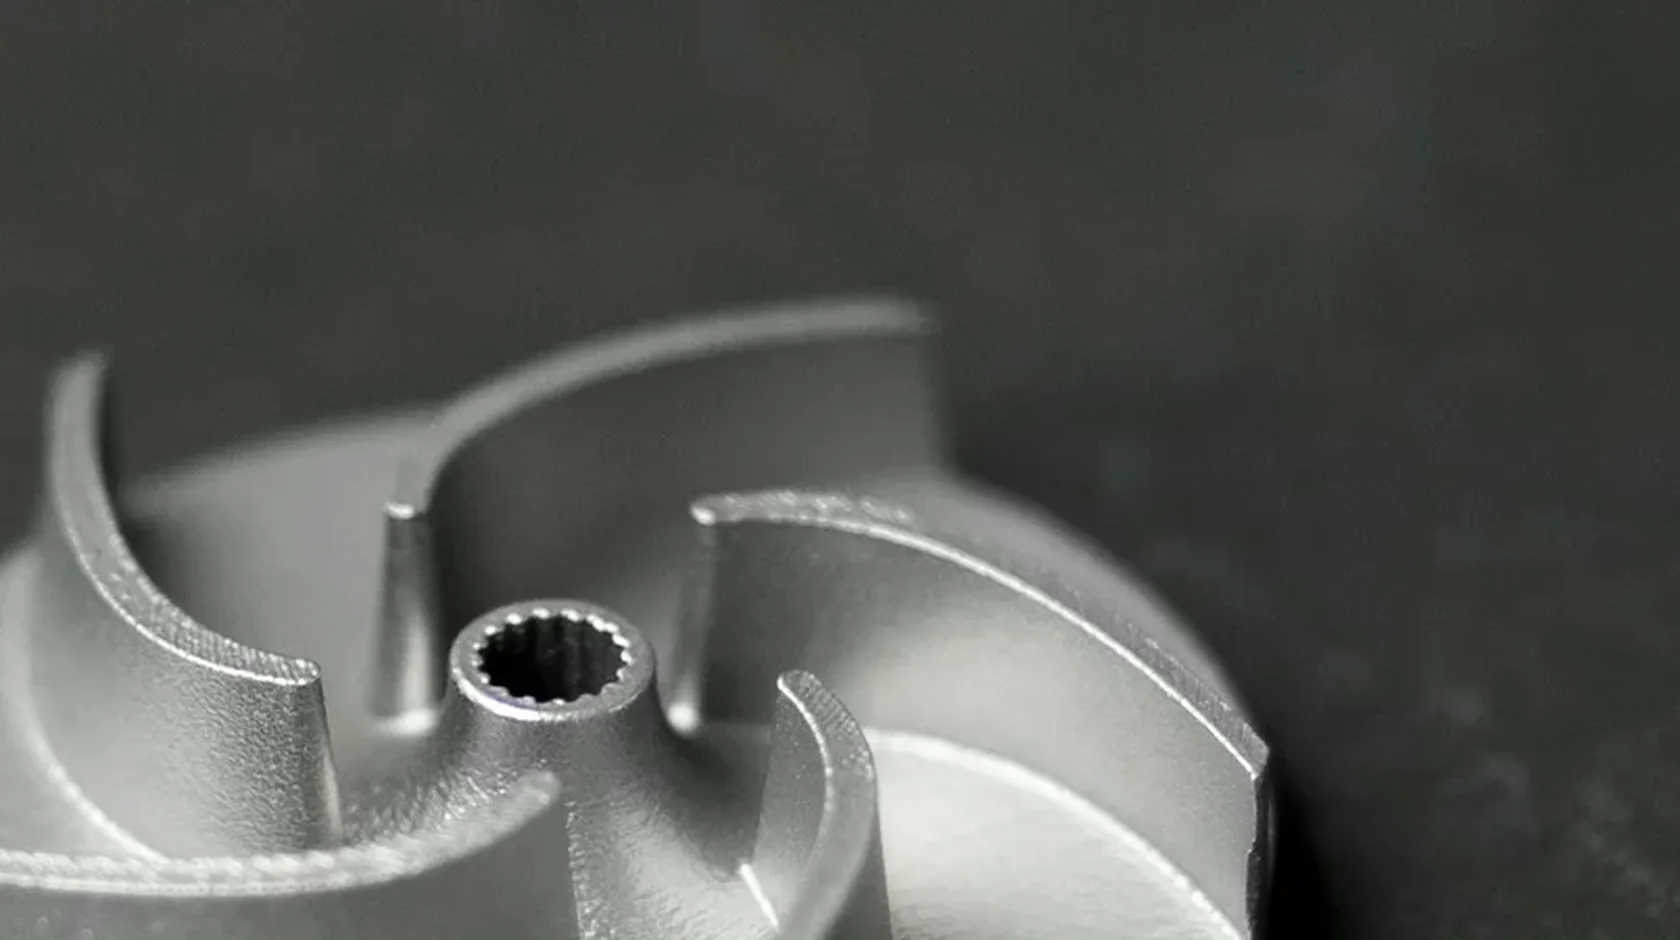
Крыльчатка насоса, напечатанная методом SLM
Детали насосов и арматуры - область 17-4PH, если среда без хлоридов. Фото производителя, пример печати.

Когда остаться на 316L

  • деталь работает в хлоридах, морской воде, кислотах или проходит частую санобработку;
  • нужна немагнитность или деталь идёт в медицину и лабораторное оборудование;
  • важны пластичность и ударная вязкость: деталь должна деформироваться, а не разрушаться хрупко;
  • термообработку хочется свести к минимуму, чтобы деталь шла в работу после снятия напряжений;
  • нагрузки умеренные и 450-550 МПа предела текучести после печати хватает с запасом.

Если требования противоречат друг другу, например нужна прочность выше 1000 МПа и работа в хлоридах, смотреть стоит не на эти стали, а на никелевые сплавы Inconel 625 или Inconel 718. Если нужна сталь с похожими на 17-4PH свойствами, но лучшей вязкостью в поперечном направлении, сравните её с 15-5PH.

Особенности печати и постобработки

Порошок и фракция

Для SLM/LPBF используют сферический газораспылённый порошок, обычно фракции 15-45 или 15-53 мкм. В каталоге 316L и 17-4PH есть во фракции 15-53 мкм. Чем крупнее фракция, тем толще слой печати и грубее поверхность детали. Порошок хранят в закрытой таре и при необходимости сушат перед загрузкой, особенно после вскрытия и при повторном использовании. Подробно - в статье о хранении и сушке металлических порошков.

316L в печати

Одна из самых простых в печати сталей: широкое технологическое окно, низкая склонность к трещинам, высокая плотность на стандартных параметрах большинства принтеров. На что обратить внимание:

  • крупные тонкостенные детали лучше отжечь на платформе до резки, иначе возможно коробление;
  • шероховатость после печати обычно Ra 6-15 мкм, для медицины и пищевых применений нужны пескоструйная обработка, полировка или электрополировка;
  • горячее изостатическое прессование закрывает остаточную пористость и повышает усталостную прочность, но снижает статическую прочность до уровня отожжённого металла.

17-4PH в печати

Печатается тоже хорошо, но процесс чувствительнее к деталям:

  • азот стабилизирует аустенит, аргон способствует мартенситу. От этого зависит поведение после печати и отклик на старение, поэтому режим термообработки отрабатывают на образцах-свидетелях из той же партии порошка;
  • типичная последовательность для нагруженной детали: снятие напряжений, срезка с платформы, закалка около 1040 °C, механообработка, старение по нужному режиму;
  • после старения контролируют твёрдость и размеры, небольшую объёмную усадку закладывают в припуск;
  • сварка и ремонт возможны, но после них деталь повторно закаливают и старят.

Итог

316L - надёжный выбор, когда важны коррозионная стойкость, пластичность и простой процесс. 17-4PH нужна, когда деталь должна держать нагрузку, сохранять размеры и сопротивляться износу, а среда не слишком агрессивна. Цены на порошки близки, поэтому решать нужно по условиям работы детали и готовности к термообработке, а не по стоимости материала. Общая логика выбора порошка - в статье как выбрать металлический порошок для 3D-печати.

Подобрать порошок нержавеющей стали

Порошки 316L, 17-4PH, 15-5PH и 304L - в разделе нержавеющих сталей. Напишите модель принтера, что печатаете и в какой среде работает деталь - поможем выбрать марку и фракцию.

office@vmpowder.ru · +7 (495) 191-75-73

Частые вопросы

Что прочнее: 316L или 17-4PH?

После закалки и старения 17-4PH прочнее в полтора-два раза: предел прочности 930-1310 МПа в зависимости от режима против 600-700 МПа у 316L после печати. Без термообработки свойства 17-4PH непредсказуемы, и сравнивать их с 316L некорректно.

Какая сталь лучше держит коррозию?

316L. Молибден поднимает её индекс питтингостойкости PREN примерно до 24-25, у 17-4PH около 16-17. В хлоридах, морской воде и кислотах берут 316L.

Обязательна ли термообработка для 17-4PH?

Для нагруженных деталей - да: закалка около 1040 °C и старение H900, H1025 или H1150. Сразу после печати в стали может остаться аустенит, и свойства плавают от установки к установке.

Можно ли 316L не обрабатывать после печати?

Часто можно, достаточно отжига для снятия напряжений. Прочность напечатанной 316L и без термообработки выше минимальных требований к прокату.

Какой режим старения 17-4PH выбрать?

H900 - максимум прочности и твёрдости, H1025 - компромисс для большинства функциональных деталей, H1150 - лучшая вязкость и стойкость к растрескиванию. Для влажных и агрессивных сред H900 не берут.

Какая фракция нужна для SLM?

Обычно 15-53 мкм. Чем крупнее фракция, тем толще слой печати и грубее поверхность детали. Точный выбор - по спецификации вашего принтера.

Магнитна ли 17-4PH?

Да, это мартенситная сталь. 316L практически немагнитна, поэтому её берут, когда магнитность недопустима.

Источники и ссылки

Изготовим порошок по вашим параметрам! Оставьте заявку Оставить заявку Заказать порошок по лучшей цене

Ваш заказ

Избранное:

Заполните форму ниже, менеджер свяжется с вами, подберёт вам порошок для вашего производства по лучшей цене и отгрузит завтра!

RU +7

Ваш заказ

RU +7